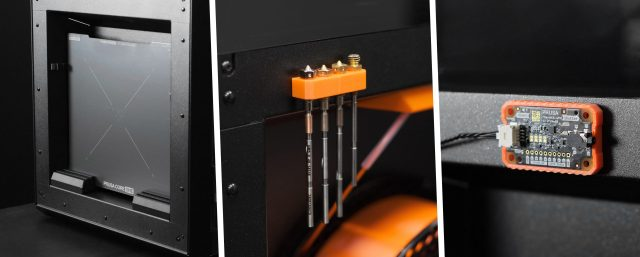
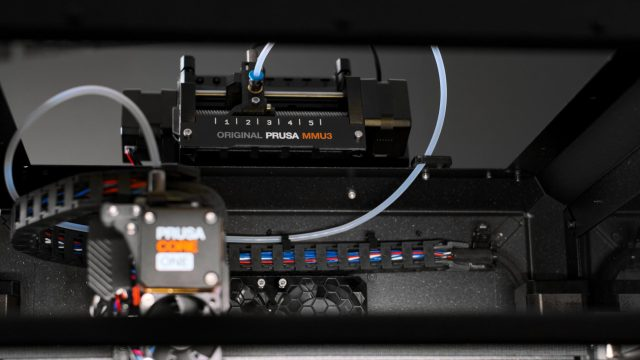
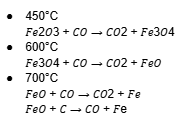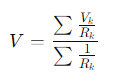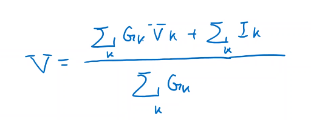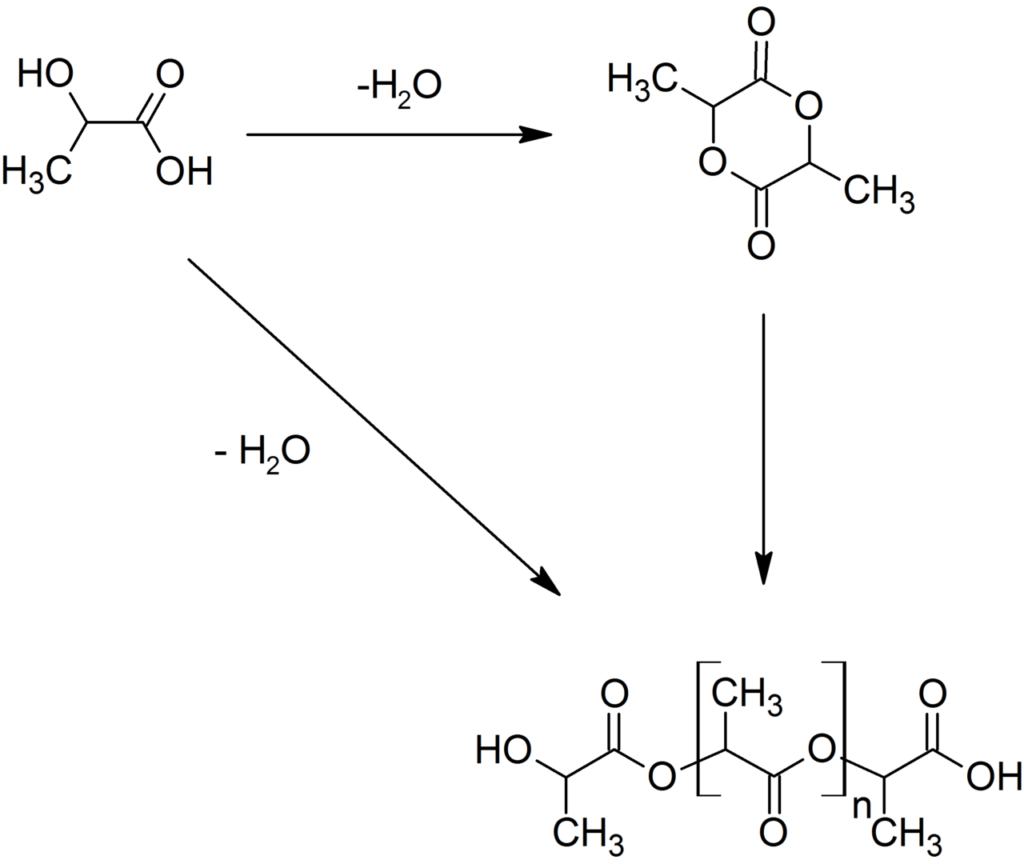Video di presentazione ufficiale della Prusa CORE one
Ieri girando in rete ho letto la notizia: Prusa ha presentato una nuova stampante 3D di tipo CoreXY (quelle con il piatto che cala e che vanno parecchio di moda negli ultimi anni). Josef questo giro promette una stampante all-in-one per spaziare dalle applicazioni di precisione e dettaglio a quelle di rapida esecuzione. Inoltre la camera chiusa come possiamo immaginare ci permette di avere una temperatura uniforme dello stampato (e quindi una migliore aderenza degli strati) e anche un ambiente decisamente più controllato per poter gestire anche materiali più schizzinosi come il nylon. Inoltre per quando si stampano materiali come il PETG e il PLA vogliamo avere una temperatura dello stampato il più bassa possibile per migliorare la qualità di stampa. Di solito quindi quello che si fa è lasciare aperte le porte dell’enclosure. A questo giro Prusa ha pensato anche a questo inserendo un sistema di ricircolo forzato di aria.
Una piccola particolarità: “Lo spazio complessivo (l×p×h) necessario per la CORE One è il 30% in meno rispetto alla MK4S e ben il 50% in meno rispetto alla MK4S nell’Enclosure, pur offrendo un aumento del 30% del volume di stampa!” dichiara Prusa per la nuova CORE One.
Caratteristiche tecniche
Andiamo a vedere ora le caratteristiche tecniche:
Equipaggiata con il brevetto prusa NexTruder con il suo sensore a cella di carico che assicura un perfetto primo layer, assicura anche la massima qualità di stampa e inoltre la bocchetta di raffreddamento a 360 ° assicura un’ottima prestazione di overhang (stampe senza supporti). Inoltre questo tipo di Nozzle permette di stampare anche materiali flessibili grazie al fatto che il boden serve solo per far arrivare il filo all’estrusore e il filo non viene spinto attraverso il boden.
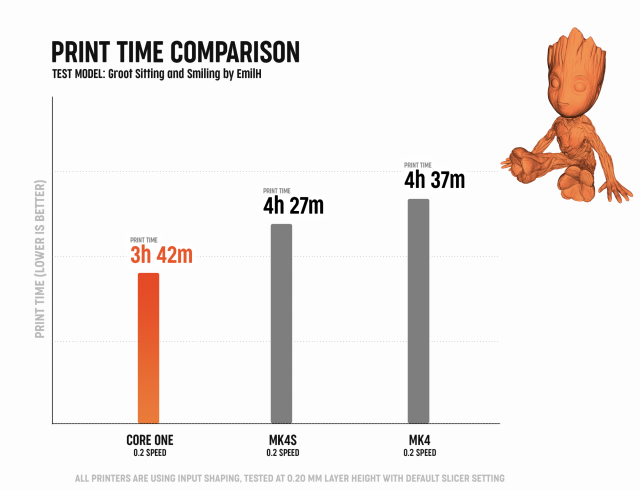
Inoltre prusa promette una velocità di stampa ancora maggiore e non solo con i filamenti rapidi, ma con tutti i filamenti. Dopo scopriremo che la macchina è comunque compatibile con molti degli optional messi a disposizione da casa Prusa, tra questi il loro MMU3, ovvero l’unità per rendere la stampante anche multifilamento.
Ancora, la struttura a esoscheletro, ovvero con l’enclosure che fa effettivamente parte della struttura della stampante, permette alla macchina di avere una maggiore rigidezza e di conseguenza di sopportare le alte velocità di stampa.
Inoltre prusa non si smentisce sulla sua “repair policy”, ovvero ci tiene che le sue stampanti siano facilmente riparabili e accessoriabili. Il Sito promette la completa smontabilità e riparabilità di tutte le componenti. Questo però mantenendo la componente “plug-and-play” promettendo di far arrivare al cliente molta della componentistica parzialmente montata.
Prusa Core one, gadget e accessori disponibili
Come anticipato precedentemente ci sono accessori vecchi e accessori in arrivo disponibili per la Prusa CORE one. Infatti oltre a lasciare come al solito libero sfogo alla personalizzazione con componenti stampanti in 3d da noi stessi grazie alla presenza di parti metalliche a cui è possibile attaccare oggetti tramite magneti,
ci sarà la possibilità di rompere il sigillo e andare a modificare il firmware senza invalidare la garanzia. Ovviamente prusa non si prende responsabilità per firmware malevoli o dannosi. Questo però ci fa capire come la casa produttrice ci tenga che questa stampante, così come le altre, sia community-friendly e invita gli utenti a migliorare e personalizzare il prodotto.
Parlando invece dei gadget compatibili con la Prusa CORE One abbiamo :
GPIO hackerboard: Per permettere appunto agli utenti di aggiungere nuove funzionalità alla stampante. Questa va collegata alla porta I2C della scheda xBuddy per permetterle di ricevere input esterni. Tutti i comandi saranno impostabili e compatibili dal PrusaSlicer.
L’accelerometro: la macchina è già tarata in fabbrica, ma questo elemento permette agli sviluppatori e ai modder di leggere in maniera istantanea le forze di accelerazione sulla testina per andare poi a calcolare la frequenza di risonanza della macchina anche con testine di stampa non originali o personalizzate. Questo permette quindi di poter ricalibrare la macchina in modo da ottenere sempre risultati ottimali.
La MMU3 : Prusa promette la completa compatibilità dell’unita multicolore a ugello singolo.
I gadget in arrivo o in via di sviluppo sono:
Un Sistema di filtraggio HEPA
Un sistema di Filtraggio Più avanzato
Una dryBox per il filamento
Questa parte è ancora in fase di sviluppo e la newsletter ci terrà aggiornati sulle novità.
Buddy3d, il nuovo marchio di optional
Approfittando della presentazione della prusa CORE one, Prusa presenta il suo nuovo marchio: Buddy3D. Questa sarà una piattaforma dove sarà possibile acquistare tutti gli accessori creati da fornitori esterni, ma controllati direttamente da prusa. Il sito ufficiale dichiara:”Buddy3D comprenderà tutti i tipi di accessori per stampanti 3D prodotti da fornitori esterni, ma sotto la nostra supervisione e controllo. “
Uno dei primi prodotti che saranno presenti sotto questo marchio sarà la fotocamera opzionale. Prusa assicura che sia hardware che firmware della fotocamera sono stati realizzati sotto la stratta supervisione e quindi sicuri al 100%.
COnclusioni finali sulla prusa core one
Questa stampante sembrerebbe una “nuova I3” di casa Prusa. Dichiarano che appunto come la I3 sarà future-proof, pronta ad essere aggiornata e migliorata con il passare del tempo come appunto è stato fatto per la I3 che per tanti anni proprio grazie alla possibilità di essere aggiornata e migliorata. Prusa inoltre non si smentisce sulla sua apertura alla community e alla possibilità di personalizzare la propria stampante. Inoltre arriva come una stampante DIY, non perché è economica, ma perché per la filosofia Prusa è importante montare da soli la propria stampante per poterla conoscere al meglio; filosofia che io personalmente sposo a 360°, e anzi, sono felice che un colosso come Prusa sia della mia stessa idea.
A mio parere questa volta prusa si è davvero superata creando una stampante pronta a tutto: dalle prime armi alle farm di 3d printing. Questa sembrerebbe una stampante solida e affidabile e con grandi orizzonti davanti. Allego qui la pagina per poterla preordinare (uscita prevista per gennaio 2025). Piccolo neo è il prezzo : 1350 euro. Per carità. per la qualità di prusa certamente ne vale la pena, ma non è di certo una stampante economica per un entry level.
Ance per oggi è tutto e vi saluto.
Se vuoi vedere altri articoli sulla stampa 3D pigia qui, mentre per le nuove uscite qui.
La produzione dell’acciaio rappresenta uno dei processi più importanti e complessi dell’industria metallurgica moderna. Conoscere come l’acciaio viene trasformato da minerale a barra da lavorare significa immergersi nelle dinamiche della chimica dei materiali e delle tecnologie impiegate nella metallurgia estrattiva.
La materia prima: il minerale di ferro
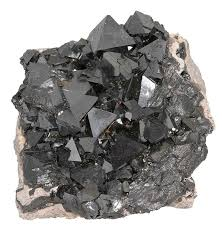
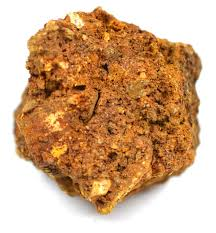
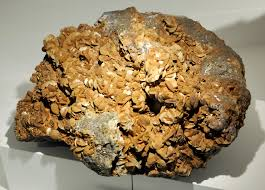
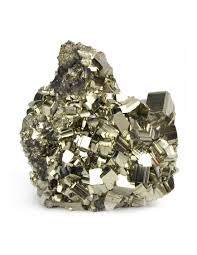
EmatiteMagnetiteLimoniteSideritePirite
Il ferro è uno degli elementi più abbondanti sulla Terra, ma raramente si trova in forma pura. Solitamente, esso è presente come ossido, e i minerali più comuni utilizzati per la produzione di acciaio sono:
Minerale
Nome Composto
Formula Chimica
% teorica di ferro
Ematite
Ossido Ferrico
Fe₂O₃
69,9
Magnetite
Ossido Ferroso
Fe₃O₄
72,4
Limonite
Idrossido di Ferro
2Fe₂O₃ · 3H₂O
59.8
Siderite
Carbonato di Ferro
FeCO₃
48.2
Pirite
Solfuro di Ferro
FeS
46.5
l’ematite (Fe₂O₃) e la magnetite (Fe₃O₄), con un contenuto teorico di ferro rispettivamente del 69,9% e del 72,4%. Altri minerali, come la limonite (2Fe₂O₃ · 3H₂O) e la siderite (FeCO₃), vengono utilizzati. Questi però richiedono spesso un pretrattamento, come l’arrostimento, per essere trasformati in ossidi più facilmente lavorabili.
Accanto ai minerali di ferro, la composizione chimica è arricchita da elementi come silice (SiO₂) e allumina (Al₂O₃), i quali sono importanti nella gestione delle temperature di fusione e nella creazione di scorie. Tuttavia, è cruciale limitare la presenza di elementi indesiderati come zolfo e fosforo, che infragiliscono l’acciaio.
La preparazione del minerale
Per aumentare la reattività del minerale, esso viene macinato e pretrattato prima di essere caricato nell’altoforno. Questo processo dipende dal contenuto di ferro del minerale:
Minerali ad alto contenuto di ferro: questi vengono frantumati in minerali fini (0,1-3 mm di diametro) o grumi (> 3 mm). I minerali fini vengono sottoposti a sinterizzazione, durante la quale vengono mescolati con polvere di coke e carbonato di calcio e quindi riscaldati per creare un agglomerato resistente chiamato “minerale sinterizzato”.
Minerali a basso contenuto di ferro: questi vengono polverizzati e trasformati in pellet mediante un processo di pellettizzazione. I minerali vengono miscelati con fondenti e altre sostanze agglomeranti e poi induriti con trattamenti termici, formando delle palline da 10-15 mm di diametro.
Le proporzioni tipiche del minerale caricato nell’altoforno sono costituite dal 75% di minerale sinterizzato, 15% di grumi e 10% di pellet.
La produzione del coke
Carbon Coke
Il coke è un materiale cruciale per il funzionamento dell’altoforno. Viene prodotto dal carbone litantrace, che viene cotto in assenza di ossigeno a circa 980°C per 12 ore. Il risultato è un materiale ad alto contenuto di carbonio, con circa il 90% di purezza. Il coke serve come agente riducente e come fonte di calore per il processo di fusione. Durante la produzione del coke, vengono liberati una serie di sottoprodotti utili, come gas combustibili e idrogeno, nonché catrame e pece, che possono essere utilizzati per altre applicazioni industriali.
Il dispositivo principe della produzione dell’acciaio è l’altoforno che produce la ghisa. Dalla ghisa poi si raffina l’acciaio togliendo principalmente una parte di carbonio. Il forno ha una forma di doppio cono tronco ed è rivestito internamente da mattoni refrattari, che lo proteggono dalle alte temperature. Il funzionamento dell’altoforno si basa sull’immissione di una carica composta da minerale di ferro, coke e fondenti, che reagiscono grazie all’aria calda insufflata nella parte inferiore del forno.
Le reazioni chimiche nell’altoforno sono molteplici e complesse. Il coke, reagendo con l’ossigeno presente nell’aria calda, genera monossido di carbonio (CO), che a sua volta riduce gli ossidi di ferro a ferro metallico. Queste reazioni sono esotermiche, producendo il calore necessario per mantenere alta la temperatura e permettere la fusione del ferro. Ad esempio:
Reazioni di altoforno
L’intero processo porta alla formazione della ghisa, una lega di ferro con un contenuto di carbonio compreso tra il 3,5% e il 4,5%, insieme a silicio, manganese e altre impurità.
Il convertitore e la produzione dell’acciaio
Tipi di convertitore
La produzione dell’acciaio dalla ghisa è essenzialmente un processo di ossidazione durante il quale vengono rimosse quantità variabili ma prestabilite di C, Si, Mn, S e P. Lo zolfo nello specifico lo si rimuove trasformandolo in solfuri di Ca e Mn che passano nella scoria. È l’unico modo per produrre acciai da minerali. Ad un certo punto del processo vi è un eccesso di ossigeno rispetto alla quantità effettivamente desiderabile. Questo eccesso di ossigeno rischia di andare in soluzione solida, ma col fatto che ora tale ossigeno non è più legato al ferro, si aggiungono elementi che possiedono un’elevata affinità con l’ossigeno (Si, Mn, Al…) che formano ossidi in grado di sciogliersi nella scoria. Il titanio sarebbe l’elemento migliore data la sua elevatissima affinità con l’ossigeno (cattura molecole di ossigeno fino ad una concentrazione di 10−8 ), ma è molto costoso. Si possono distinguere due tipi di processo di produzione dell’acciaio a seconda del tipo di ghisa da cui parto
Produzione dell’acciao per ossidazione selettiva
Dei diversi metodi d’affinazione sviluppati per metalli e leghe, quello di maggiore interesse per le lavorazioni siderurgiche di produzione dell’acciaio è l’affinazione termica per reazione selettiva del metallo allo stato liquido. I processi d’affinazione per reazione selettiva consistono nell’impegnare gli elementi che si desidera eliminare dal metallo in una serie di reazioni chimiche i cui prodotti siano insolubili e si separino soddisfacentemente dal metallo. Tipicamente si ottiene una fase scoria che galleggia sul metallo fuso. L’agente ossidante può essere gassoso (aria o ossigeno) o liquido (ossidi di ferro e suoi minerali). Tale processo dipende da:
Ossidabilità dei vari elementi rispetto al Ferro: posso ordinare i vari elementi in ordine crescente in base all’entalpia libera di formazione del relativo ossido e grazie a questa scaletta rendermi conto di quanto manca ad ossidare il ferro.
Condizioni di temperatura: Le reazioni esotermiche avvengono con rendimento alto a basse temperature. Un esempio è la desolforazione
Rapporti quantitativi fra i diversi elementi presenti in soluzione nel metallo liquido
Facilità di eliminazione della scoria: infatti se la scoria rimane immersa nel metallo non abbiamo risolto nulla.
P e S li troviamo normalmente nella carica del forno in concentrazioni più elevate di quelle consentite nell’acciaio e pertanto devono essere rimosse. Sfortunatamente le condizioni favorevoli alla rimozione del fosforo sono l’opposto di quelle che promuovono la rimozione dello zolfo. Per la produzione dell’acciaio è importante che le percentuali di zolfo e fosforo devono essere molto bassa perchè causano l’abbassamento della temperatura di transizione plastico-vetrosa.
Tipologia di scoria
Scoria acida: a causa dell’acidità della scoria, i mattoni della siviera (vedi disegno pagina 21) devono essere fatti con refrattari acidi quindi quelli silicei (o DINAS). Dal momento che la silice fonde a 1400°C i mattoni vengono prodotti a circa questa temperatura. A causa della composizione dei mattoni della siviera, si possono usare solo ghise con bassi tenori di P e S e questo perché il tipo di scoria non consente di allontanare percentuali troppo alte di questi elementi. È una scoria formata fondamentalmente da silicati di Fe e Mn. I paesi nordici come Svezia e Finlandia hanno ottimi minerali di ferro poveri di zolfo e fosforo quindi a loro basta usare anche solo il processo a scoria acida.
Scoria basica: a causa della basicità della scoria, i mattoni della siviera devono essere fatti con refrattari basici quindi quelli dolomitici o magnesiaci. Questi mattoni vengono prodotti a circa 1600°C con ossido di magnesio che viene estratto dall’acqua di mare (nel Mar Morto esiste uno dei più grandi impianti di estrazione dell’ossido di magnesio al mondo). Tale processo è migliore di quello a scoria acida poiché si possono lavorare ghise con percentuali di S e P superiori (≥0.04%).
La siviera
Schema di una siviera
I pentoloni chiamati siviere hanno una capienza di circa 100-120 tonnellate (si è visto che farli più capienti era controproducente) e i mattoni devono resistere a tante colate. I refrattari acidi e basici convivono con materiali corrispondenti pertanto se i mattoni sono fatti da refrattari acidi anche la scoria deve esserlo, altrimenti il rischio è che si inneschino reazioni che portino i mattoni a consumarsi.
I refrattari sono materiali ceramici (inorganici e non metallici) aventi la caratteristica primaria di resistere alle alte temperature. Ciò nonostante sono anche in grado di resistere a sbalzi termici, tensioni e aggressioni da parte di agenti solidi, liquidi e gassosi. Essi sono quindi i materiali idonei ed indispensabili per la costruzione ed il funzionamento di forni di ogni tipo.
Produzione dell’acciao per ripartizione
L’eliminazione parziale di elementi indesiderati nel bagno avviene facendo reagire quest’ultimo con un’opportuna scoria. Gli elementi daranno diffusione in funzione del loro coefficiente di ripartizione che, come la costante di equilibrio dipende solo dalla temperatura. Dal momento che tale processo segue ovviamente una cinetica, tutte le azioni di mescolamento e agitazione che migliorano il contatto tra le fasi aiutano tale diffusione.
La disossidazione e la degassificazione
Una volta prodotto l’acciaio nel convertitore, è necessario eliminare l’ossigeno in eccesso. La disossidazione può avvenire tramite l’aggiunta di elementi con alta affinità per l’ossigeno, come alluminio o silicio, che formano ossidi stabili e insolubili. Questi ossidi salgono in superficie e vengono eliminati come scorie.
Un altro problema da affrontare è la presenza di gas disciolti, come l’idrogeno e l’azoto, che possono causare difetti nell’acciaio solido. La degassificazione può avvenire tramite trattamento sottovuoto, che permette di ridurre la concentrazione di gas indesiderati, migliorando la qualità dell’acciaio.
Anche qui comunque andremo a fare un intero capitolo riguardante i processi di conversione da ghisa di altoforno a acciaio.
La colata e la solidificazione
Una volta raggiunta la composizione chimica desiderata, l’acciaio liquido viene colato in forme semifinite, come billette, blumi o bramme. La colata può essere effettuata tramite colata continua, un processo che permette di solidificare l’acciaio in modo continuo, migliorando l’efficienza produttiva e la qualità del materiale.
Durante la solidificazione, è importante controllare la velocità di raffreddamento per evitare la formazione di difetti, come porosità o cricche. Inoltre, la microstruttura dell’acciaio può essere influenzata dalla velocità di raffreddamento: un raffreddamento rapido può portare alla formazione di martensite, una fase dura e fragile, mentre un raffreddamento più lento favorisce la formazione di ferrite e perlite, che conferiscono all’acciaio una maggiore duttilità.
Laminazione e lavorazione a caldo, una piccola introduzione per la produzione dell’acciaio
Dopo la solidificazione, l’acciaio viene lavorato tramite laminazione a caldo, un processo che consiste nel passare l’acciaio attraverso una serie di cilindri per ridurne la sezione e migliorarne le proprietà meccaniche. La laminazione a caldo permette di ottenere barre, lamiere o profilati con le dimensioni desiderate e con una microstruttura più fine, che aumenta la resistenza del materiale.
Durante la laminazione, è importante mantenere la temperatura dell’acciaio sufficientemente alta (solitamente tra 900°C e 1200°C) per garantire una buona deformabilità e ridurre la formazione di cricche. Dopo la laminazione a caldo, l’acciaio può essere ulteriormente lavorato a freddo per ottenere una migliore finitura superficiale e incrementare la resistenza meccanica.
Questo tipo di lavorazioni le affronteremo in un articolo successivo perché c’è un intero mondo tra lavorazioni a caldo, a freddo ecc…
Considerazioni finali sulla produzione dell’acciaio
La produzione dell’acciaio è un processo complesso che richiede una perfetta integrazione tra chimica, termodinamica e tecnologia metallurgica. Dalla preparazione dei minerali alla raffinazione nel convertitore, ogni fase è fondamentale per ottenere un materiale con le caratteristiche desiderate. L’acciaio è un materiale estremamente versatile, utilizzato in una vasta gamma di applicazioni, dalle costruzioni all’industria automobilistica, grazie alle sue eccellenti proprietà meccaniche e alla possibilità di adattarne la composizione alle specifiche esigenze.
Comprendere il percorso che porta dal minerale di ferro alla barra d’acciaio finita ci permette di apprezzare il valore di un materiale che ha plasmato il mondo moderno e continua a essere indispensabile per lo sviluppo tecnologico e industriale.
Per oggi è tutto, questa sarà una nuova serie e qui troverete le altre parti. Mentre per le novità cliccate qui!!
Eccoci tornati dopo una lunga pausa a continuare a scrivere e a parlare di elettrotecnica. In questo articolo approfondiremo una parte già affrontata nell’articolo precedente, ovvero l’analisi dei circuiti.
L’analisi dei circuiti elettrici è un pilastro fondamentale nell’elettrotecnica. Capire come calcolare tensioni, correnti e potenze all’interno di una rete complessa non è solo utile per gli studenti e i professionisti, ma anche per chi vuole approcciare in modo sistematico la risoluzione di problemi tecnici. In questo articolo esploreremo i principali metodi teorici e pratici per analizzare un circuito elettrico, basandoci sulle tecniche classiche e sui concetti teorici fondamentali.
Introduzione all’analisi dei circuiti
Un circuito elettrico è costituito da un insieme di componenti elettrici interconnessi, come resistori, condensatori, induttori, generatori di tensione e corrente. L’obiettivo dell’analisi è determinare le variabili elettriche principali: tensione ai capi delle componenti e corrente che le attraversa.
Per iniziare, è necessario comprendere i concetti di linearità del circuito e le leggi fondamentali che lo governano, come le leggi di Kirchhoff:
Legge delle correnti di Kirchhoff (KCL): la somma delle correnti che entrano in un nodo è uguale alla somma delle correnti che ne escono.
Legge delle tensioni di Kirchhoff (KVL): la somma delle tensioni in un circuito chiuso è pari a zero.
Con queste basi, possiamo analizzare i circuiti utilizzando vari metodi.
Metodo tabellare
Il metodo tabellare è una tecnica sistematica che si basa sulla costruzione di un sistema di equazioni derivato dalle leggi di Kirchhoff e dalle relazioni costitutive dei componenti (ad esempio, V=R⋅IV = R \cdot IV=R⋅I per un resistore). Queste equazioni vengono organizzate in una matrice risolvibile con strumenti computazionali.
Applicazione del metodo tabellare
Rappresentazione del circuito: identificare tutte le maglie e i nodi del circuito.
Scrittura delle equazioni: formulare le equazioni usando KCL e KVL.
Costruzione della matrice: tradurre le equazioni in forma matriciale.
Risoluzione: risolvere il sistema per ottenere le variabili incognite.
Questo metodo è poco pratico per l’analisi manuale di reti complesse, ma è alla base di molti software di simulazione, come SPICE.
Principio di sovrapposizione degli effetti per l’analisi dei circuiti
Il principio di sovrapposizione è valido per circuiti lineari e afferma che la tensione o la corrente in un punto è data dalla somma degli effetti di ciascun generatore considerato separatamente. Questo implica che:
Un generatore di tensione spento è equivalente a un cortocircuito.
Un generatore di corrente spento è equivalente a un circuito aperto.
Esempio pratico
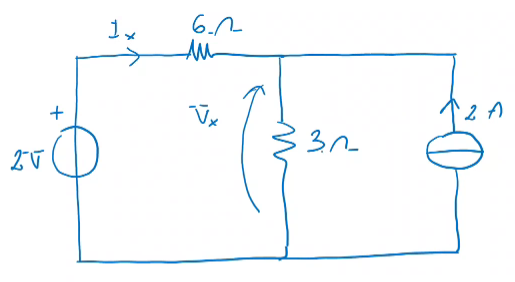
Consideriamo un circuito con due generatori indipendenti:
Primo passo: spegnere tutti i generatori eccetto uno e calcolare le tensioni e le correnti parziali (V′V’V′, I′I’I′). Bisogna ricordare che, come abbiamo visto anche in precedenza, un generatore di tensione spento equivale a un cortocircuito (quindi viene sostituito da un cavo), mentre un generatore di corrente equivale a un circuito aperto.
Secondo passo: ripetere il calcolo per ciascun generatore.
Somma dei risultati: combinare le componenti parziali (V=V′+V′′V = V’ + V”V=V′+V′′, I=I′+I′′I = I’ + I”I=I′+I′′).
Nota importante: questo principio non è applicabile al calcolo diretto delle potenze, che devono essere determinate usando le tensioni e le correnti totali. Le potenze totali del circuito infatti non equivalgono alla somma delle potenze dei circuiti parziali. Fate molta attenzione, specialmente quando poi si andrà ad utilizzare questo metodo con le tensioni e le correnti sinusoidali.
Teorema di Thévenin
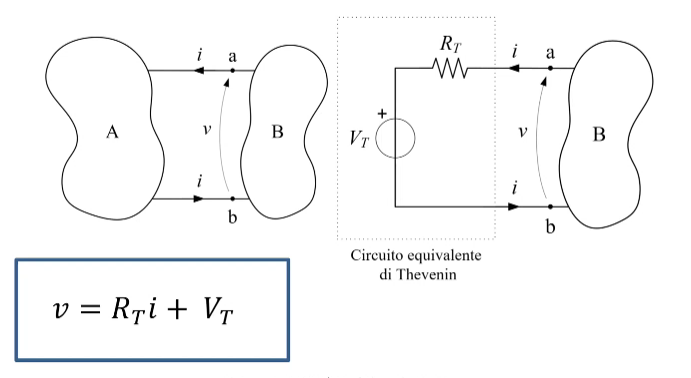
Il teorema di Thévenin permette di semplificare un circuito resistivo lineare in un generatore di tensione equivalente (Vth) e una resistenza equivalente (Rth) visti dai terminali d’uscita.
Passaggi per applicare il teorema
Calcolo della tensione a vuoto (Vth, tensione di thevenin): determinare la tensione tra i terminali con il circuito aperto.
Determinazione di Rth (resistenza di thevenin): spegnere tutti i generatori interni e calcolare la resistenza equivalente tra i terminali.
Il circuito semplificato aiuta a ridurre la complessità nei calcoli e a comprendere meglio il comportamento del circuito in condizioni specifiche.
Teorema di Norton
Il teorema di Norton è complementare al teorema di Thévenin e permette di rappresentare un circuito resistivo lineare visto da due terminali come un generatore di corrente equivalente in parallelo con una resistenza equivalente. È particolarmente utile in applicazioni che coinvolgono reti complesse con correnti elevate.
Passaggi per applicare il teorema di Norton
Calcolo della corrente di cortocircuito (IN): determinare la corrente che fluisce tra i due terminali del circuito con un cortocircuito applicato.
Determinazione di RN: spegnere tutti i generatori interni e calcolare la resistenza equivalente tra i terminali (identica a quella del teorema di Thévenin).
Il circuito equivalente di Norton è particolarmente vantaggioso quando si vuole analizzare il comportamento di un circuito dal punto di vista delle correnti, offrendo una visione duale rispetto al modello di Thévenin basato sulla tensione.
Teorema di Millman
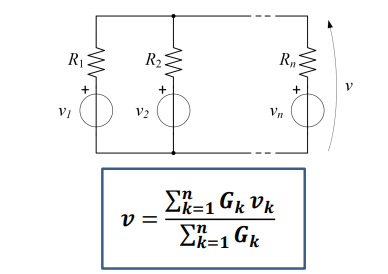
Il teorema di Millman è un metodo rapido per calcolare la tensione ai capi di un nodo comune in presenza di più rami paralleli contenenti generatori di tensione o corrente e resistenze. Questo teorema semplifica i calcoli in circuiti complessi.
Formula del teorema di Millman
Per un nodo con n rami paralleli, la tensione V è data da
dove:
Vk è la tensione del k-esimo generatore,
Rk è la resistenza associata al k-esimo ramo.
Nel caso di generatori di corrente, è possibile adattare la formula considerando le correnti e le conduttanze
Applicazioni pratiche
Il teorema di Millman è particolarmente utile quando si analizzano reti con generatori multipli connessi a un unico nodo comune, risparmiando tempo rispetto ai calcoli convenzionali basati sulle leggi di Kirchhoff. Tuttavia, è necessario fare attenzione alla corretta definizione dei segni delle tensioni e delle correnti per evitare errori nei risultati.
Metodo ai nodi
Il metodo ai nodi si basa sull’applicazione della legge delle correnti di Kirchhoff a ciascun nodo del circuito, scegliendo uno come riferimento (solitamente il nodo di terra). Si costruisce un sistema di equazioni basato sulle potenziali differenze tra i nodi.
Questo approccio è particolarmente efficace per circuiti con molti nodi e pochi componenti, ma può risultare complesso da applicare manualmente.
Conclusioni pratiche
L’analisi dei circuiti richiede una buona comprensione teorica e una selezione accurata del metodo in base alla complessità della rete. Di seguito un riepilogo delle tecniche discusse:
Metodo tabellare: utile per automatizzare calcoli complessi tramite software.
Principio di sovrapposizione: ideale per analizzare circuiti lineari con più generatori.
Teorema di Thévenin/Norton/Millman: eccellente per semplificare circuiti in vista di analisi successive.
Metodo ai nodi: preferibile per circuiti con molte interconnessioni.
Applicando questi strumenti in modo appropriato, è possibile risolvere qualsiasi rete elettrica con precisione ed efficienza.
Per terminare inoltre consiglio fortemente un sito, ovvero Edutecnica. Cliccando su questo link vi si aprirà una pagina con vari esercizi risolti e teoria suddivisa per teoremi. Io personalmente ci ho studiato tanto e questo sito l’ho consumato 🙂 .
Per rimanere aggiornato clicca qui!! Mentre per altri articoli di elettrotecnica clicca qui.
Entriamo nel vivo dell’elettrotecnica con l’introduzione ai circuiti elettrici. Si intende come circuito un insieme di componenti el3ttrici collegati tra di loro. In questa prima parte vedremo la prima parte di teoria necessaria a comprenderli bene, nella seconda invece andremo direttamente a metterci mano.
Iniziamo quindi dalla teoria dell’elettricità, ovvero:
Elettromagnetismo
L’elettromagnetismo è una branca della fisica che studia il comportamento e le influenze di cariche magnetiche sia tra di loro che con il mondo esterno ed è la scienza alla base di tutti i moderni dispositivi elettrici e elettronici e permette di pensare in modo ingegneristico a degli strumenti che permettano di utilizzare questo tipo di energia ai nostri scopi (muoverci, riscaldarci, illuminazione ecc…)
Quello che manca è la tecnica per poter sfruttare al meglio le conscienze prese dall’elettromagnetismo.
Infatti da questa scienza fisica si è poi divisa una scienza tecnica (l’elettrotecnica) che costruisce modelli matematici al fine di modellare e sviluppare dei modelli ideali e poi trasformarli in modelli reali permettendo quindi l’utilizzo della fisica dell’elettromagnetismo in campo ingegneristico e tecnico.
Questo accade analizzando i componenti come scatole nere che cambiano e modificano dei fattori.
Quindi gli scopi del corso sono quelli di prevedere come si comporta un circuito e poi poterne ideare di nuovi.
Esistono 2 tipi di dispositivi:
elettrici: applicazioni dell’energia: generazione, trasporto e usufrutto dell’energia elettrica (esempio generatori, centrali, cablaggio e trasporto di potenza);
elettronici: dispositivi per applicazioni informatiche (computer,telefoni ecc), strumenti per creare e processare informazioni (esempio radio, televisione, telefoni e pc)
Nella realtà si utilizzano dispositivi elettronici e per gestire energia elettrica e l’energia elettrica per alimentare dispositivi elettronici rendendo quindi le due branche strettamente interconnesse tra loro.
Esistono anche applicazioni più nuove di elettronica e elettricità come pannelli solari e auto elettriche, per la medicina ecc…
Teoria dei circuiti concentrati
La teoria dei circuiti concentrati è ricavata dalle equazioni di Maxwell che sono alla base dell’elettromagnetismo. Questa teoria ha però dei limiti, infatti questo non entra direttamente nel circuito fisicamente ma vediamo i vari componenti come se fossero scatole nere senza interessarci di cosa avviene al loro interno.
Per poter trovare i limiti della teoria bisognerebbe vedere il tempo di transito (il tempo che ci mette l’elettrone a passare da una parte all’altra del componente) dell’elettrone:infatti se il tempo di transito dell’elettrone è molto minore del tempo che ci mette il dispositivo a variare il suo effetto nel sistema, allora il circuito si può considerare a parametri concentrati.
Noi possiamo dire che se il tempo di transito è molto piccolo rispetto all’intervallo possiamo considerare la corrente entrante e uscente uguale e usare la teoria dei parametri concentrati al posto delle leggi di Maxwell.
Carica elettrica
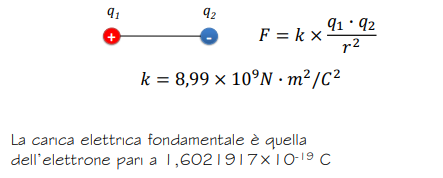
La carica elettrica è una grandezza fisica fondamentale ed è quella che genera la forza di attrazione o di repulsione tra due corpi caricati elettricamente rispettando la legge di Coulomb.
le cariche possono avere segni opposti (+ e -) e la carica fondamentale presa in considerazione è la carica degli elettroni (carica convenzionalmente negativa).
In caso di cariche di stesso segno esse si respingono mentre le cariche di segno opposto si attraggono.
La carica elettrica ha come unità di misura il Coulomb.
Un Coulomb è circa uguale 6.24 x 10¹⁸
Attenzione: la carica elettrica non si crea e non si distrugge ma circola all’interno del circuito (cioè gli elettroni si muovono lungo le varie componenti e i cavi).
Corrente elettrica
La corrente elettrica è definita come la quantità di carica che attraversa una determinata superficie in un determinato periodo di tempo
Convenzionalmente nonostante sia fisicamente sbagliato, il verso della corrente è determinato dal “movimento” delle cariche positive.(fisicamente sbagliato perchè a muoversi come corrente sono gli elettroni all’interno del materiale e non i nuclei degli atomi)
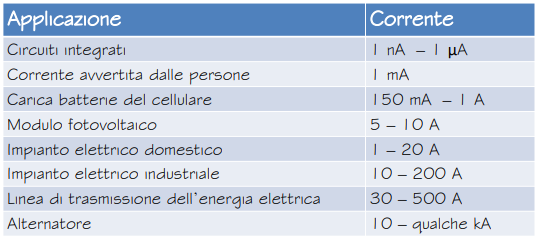
La corrente elettrica si misura in Ampere (C/s) tramite un Amperometro.
Tipicamente questo movimento di elettroni avviene nei metalli grazie alle bande di elettroni di conduzione esistenti a livello atomico.
I multipoli (dispositivi modellabili circuitalmente), gli elementi dei circuiti
In elettrotecnica si utilizzano vari “elementi” che permettono di svolgere alcune operazioni con i due dati fondamentali di elettrotecnica: la differenza di potenziale e la corrente.
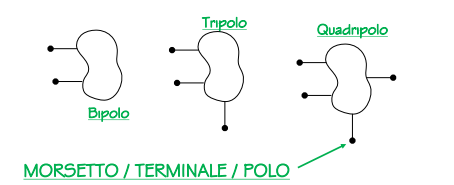
Queste scatole comunicano tramite il mondo esterno con dei terminali o poli tramite i quali, a seconda della struttura del circuito all’interno della scatola, quest’ultimo riceve dati (sotto forma di intensità di corrente o differenza di potenziale) e emette dati (sempre sotto forma di corrente o DDP).
Sono esempi di terminali prese di corrente, resistenze, connettori delle auto elettriche caricatori dei cellulari, i piedini dei circuiti integrati o quelli dei processori.
Esempio di multipoli, componenti fondamentali tali dei circuiti
convenzioni
Nei circuiti la corrente non è determinata solo da un numero ma anche da un segno che ci fornisce il verso di scorrimento di questa all’interno di un circuito.
Convenzionalmente sarà per noi necessario fissare arbitrariamente e a priori un verso di corrente. Questo non influirà sulla validità dei calcoli ma eventualmente su alcuni segni.
Quindi :
per ogni terminale si indica a priori un verso convenzionale della corrente,
si eseguono i calcoli in riferimento a quella convenzione
se i calcoli portano a un valore positivo BENE, altrimenti si intuisce che la corrente fluisce in senso opposto a quello adottato nella convenzione.
Campo elettrico
Come campo elettrico si intende la “sfera di influenza” di una carica e serve a spiegare l’interazione tra cariche elettriche a distanza, è quindi un campo di forze generato da una carica Q in cui inseriamo una carica q (detta di prova) per poterne vedere gli effetti.
Le formule del campo elettrico sono :
in cui la prima rappresenta vettorialmente l’intensità del vettore del campo elettrico (in poche parole è una sorta di ” gravità ”).
Campo elettrico
Ad una carica q posta in un campo E si trova un’energia associata alla singola carica che denotiamo con w.
l’energia per carica la chiameremo potenziale elettrico la cui formula sarà
V=wq
Questa energia (w) è possibile associarla per similitudine all’energia potenziale gravitazionale.
Tensione elettrica
Dati 2 punti a e b immersi in un campo elettrico, la tensione elettrica tra questi due punti è la differenza tra i potenziali di una stessa carica posizionata nei 2 punti. Viene infatti definita come
vab= -vba=V(a)-V(b)=w(a) – w(b)q=wq
La tensione elettrica o differenza di potenziale viene espressa in volt e viene misurata con uno strumento chiamato Voltmetro
1V=1jC
A titolo di richiamo la tensione dipende solo dai punti a e b senza considerare la carica spostata e il percorso svolto.
Polarità della tensione
Ai capi di una “scartola” il polo a potenziale maggiore è caratterizzato da un segno + (testa della freccia). Nei circuiti questo comporta il “senso di percorrenza” della corrente.
Convenzioni
Qui come per la corrente, a meno che non sia specificato a priori, sarà necessario anche in questo caso scegliere arbitrariamente la polarità e poi valutare a posteriori del calcolo se la nostra scelta è stata corretta e nel caso invertirla.
Forme d’onda
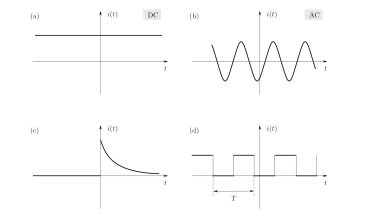
Nel corso delle lezioni incontreremo vari grafici e varie forme d’onda tra cui
(corrente continua, corrente alternata,segnali in PWM, carica e scarica di un condensatore, diodi, transistor, isteresi magnetica ecc…) Sarà necessario vedere quindi le variazioni al variare del tempo cosa accade.
Utilizzeremo molto la corrente alternata e la corrente continua.
qui riportiamo alcuni esempi
Esempi di forma d’onda che potrebbero essere la tensione o la corrente all’interno dei circuiti
Esistono diverse fonti di energia a corrente continua: pannelli solari, batterie, convertitori a idrogeno, pannelli solari, dinamo ecc…
E utilizzatori in corrente continua come led, computer, server, telefoni ecc…
Così come esistono generatori a corrente alternata come alternatori, inverter generatori a gasolio ecc…
E utilizzatori a corrente alternata come motori trifase, motori bifase asincroni.
Potenza elettrica
La potenza elettrica è definita come la quantità di energia che il movimento delle cariche produce o perde passando da un potenziale all’altro (attraversamento del dipolo) in un certo periodo di tempo (in qualche modo riconducibile concettualmente all’energia cinetica e al lavoro gravitazionale)
Riducendo l’equazione è possibile ricavare varie formule per la potenza elettrica:
p=v x i
p=Ri2
p=v2/R
vedremo più avanti il significato di R come resistenza.
La potenza inoltre si misura in watt tramite il Wattmetro (strumento).
Convenzioni per i circuiti
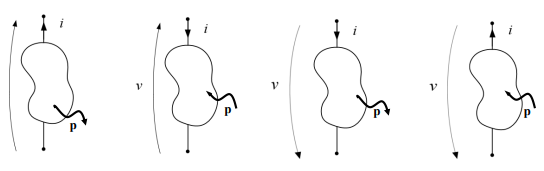
Anche in questo caso ci sono delle convenzioni per il segno e in particolare il verso della potenza scambiata al dipolo coincide con quello della corrente al polo positivo.
In poche parole se il verso della corrente al polo positivo allora la potenza sarà entrante (potenza assorbita).
Se in questo caso la corrente sarà negativa allora la potenza verrà negativa il che significa che fisicamente la potenza è uscente (potenza generata). portando quindi a 4 combinazioni:
vediamo:
caso 1 corrente uscente al polo positivo → potenza uscente
caso 2 corrente entrante al polo positivo → potenza entrante
caso 3 corrente uscente al polo positivo → potenza uscente
caso 4 corrente entrante al polo positivo → potenza entrante
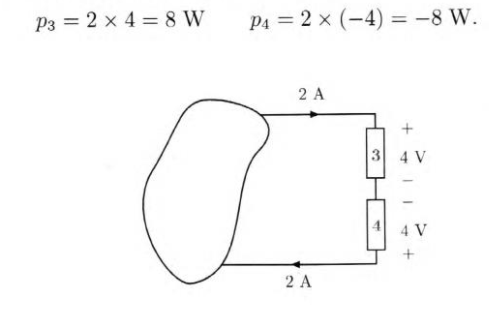
esempio 1.5 del Perfetti : calcolare la potenza assorbita da 1 e 2
esempio 1.6 del Perfetti : calcolare sempre potenza assorbita
vediamo che una delle potenze assorbite è negativa; questo indica che in realtà la potenza non è assorbita ma emessa dal dipolo preso in considerazione.
Convenzioni per i circuiti
Da un dispositivo elettrico la potenza può essere assorbita o ceduta al circuito e questo determina la differenza tra utilizzatori e generatori.
Per il generatore si assegna verso positivo alla potenza ceduta, mentre per gli utilizzatori si assegna verso positivo alla potenza assorbita.
Vediamo per i generatori che corrente e DDP sono coordinati e la potenza ceduta ha valore positiva.
Per l’utilizzatore invece vediamo che la corrente e la DDP non sono coordinate e la potenza assorbita allora avrà valore positivo.
Il Wattora è la quantità di potenza assorbita o ceduta ogni lasso di tempo ed è una rappresentazione effettiva di energia (misurabile in joule).
1 Wattora= 3600 j
se la potenza non è costante allora si fa l’integrale della potenza nel tempo
Il costo el watt ora è influenzato da molti fattori, con riferimento al solo costo dell’energia questo è un mercato estremamente volatile e varia giornalmente di 土 0,08/0,1 €
Importante ai fini ambientali è il consumo medio annuo per una famiglia media si aggira intorno ai 2000 kWh
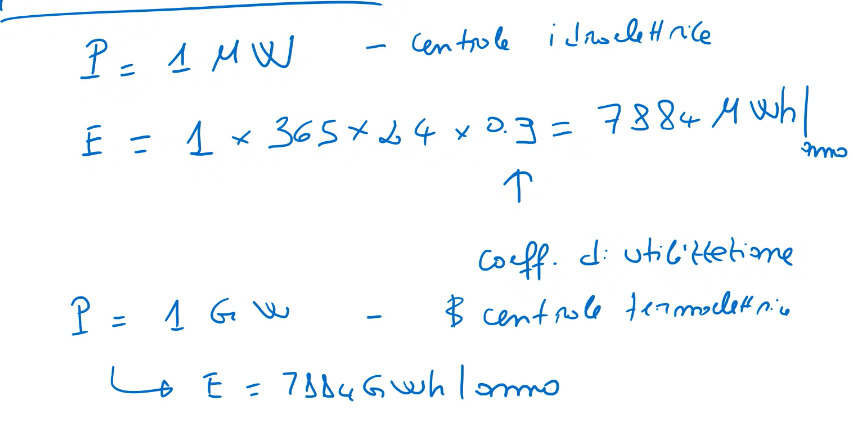
Esempi di calcolo di energia
Energia prodotta annualmente da una centrale
Convenzioni interne al corso
Le grandezze elettriche variabili nel tempo si indicheranno con la lettera minuscola
esempio
i=i(t)
Le grandezze elettriche fisse nel tempo saranno rappresentate con la lettera maiuscola
ci saranno altre grandezze legate alle correnti alternate (fasori in numero complesso) che segneremo con una lettera maiuscola con un tratto sopra
esempio
Ī
Conduttori Ideali
(i fili che collegheranno i terminali tra una scatola e l’altra)
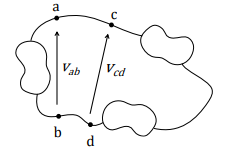
Si ipotizza per i conduttori ideali che i collegamenti tra un multipolo e l’altro siano equipotenziali, cioè all’interno dello stesso filo il potenziale è 0
Sono quondi vere le seguenti affermazioni su questo circuito:
Vab=Vcd
Vac=0
Va=Vc
Vb=Vd
Questo implica che le variazioni di energia avviene solo all’interno dei multipoli
Reti o Circuiti elettrici
L’insieme di più multipoli collegati da conduttori ideali prende il nome di circuito e dato che i collegamenti sono equipotenziali e le variazioni di energia avvengono solo all’interno dei multipoli, questi circuiti vengono definiti a parametri concentrati.
Il modo in cui i vari elementi di un circuito sono collegati tra loro viene detta topologia del circuito.
Per la topologia non è importante la lunghezza del filo o la posizione nello spazio, ma solo e unicamente delle connessioni tra i multipoli.
Per esempio nell’immagine sotto i tre circuiti hanno stessa topologia perché i collegamenti sono sempre gli stessi
ESEMPIO 1A—1C ; 2C—2B
Lo studio dei circuiti
Nello studio del circuito i multipoli verranno visti come delle scatole nera al cui interno avvengono cose e che (come detto prima) interagiranno attraverso i loro terminali tramite variabili esterne che saranno tensioni e correnti.
L’analisi quindi del circuito si basa sulla volontà di ricavare tensioni e correnti ai vari terminali data la topologia degli elementi che lo compongono. In questa serie di relazioni saranno denominate relazioni caratteristiche e tramite le equazioni topologiche.
Leggi di Kirchhoff
Leggi di kirchhoff leggi fondamentali su cui si basa lo studio dei circuiti a parametri concentrati
Nodi,rami e maglie, nei circuiti
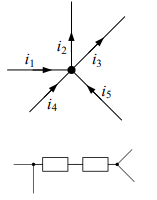
Un nodo è il punto di incontro di 3 o più poli, in poche parole un bivio di correnti.
Un ramo è l’insieme dei componenti compreso tra 2 nodi, cioè un gruppo di componenti connessi tra loro senza nodi intermedi.
Una maglia di un circuito e un insieme di rami in cui la corrente può scorrere in un percorso chiuso, Ogni maglia può contenere altre maglie al suo interno.
Prima legge di Kirchhoff
1 in un nodo la somma delle correnti è uguale a 0
i1+i4+i5=i3+i2
j=1nin=0 LKC
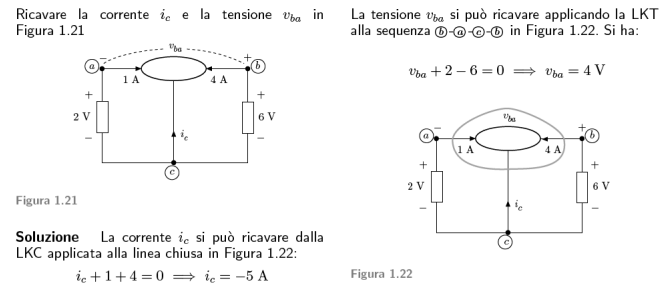
Esempio 1.2 perfetti
Esempio fatto in classe
perto dal nodo A che ha una sola incognita e scrivo l’equazione del solo nodo A per poter ricavare I2:
i7+i8=i6+i2 i7+i8-i6=i2 che in numeri (-1)+3-(1)=1
dal nodo B abbiamo equazioni
i5+i3+i2=i1+i4 i5+i3+i2-i4=i1 che in numeri 5+2+1-(-3)=11
Non sempre però è disponibile un “nodo di partenza” con una singola incognita; nel caso si costruisce un sistema a n equazioni in n incognite :
i7+i8=i6+i2 equazione del nodo A
i5+i3+i2=i1+i4 equazione del nodo B
Seconda legge di Kirchhoff
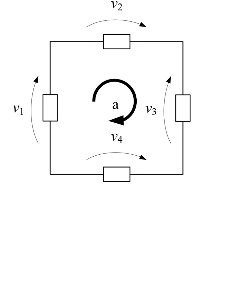
2 in una maglia la somma delle tensioni è uguale a 0
v1+v2+v3+v4=0
j=1nvj=0 LKT
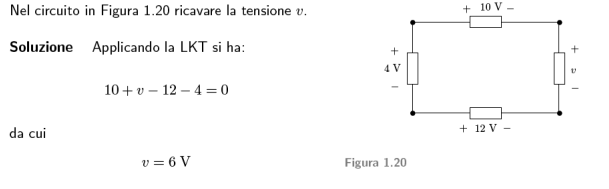
Esempio 1.3 del Perfetti
Esempio di applicazione della Legge di kirkhoff sul potenziale
In questo caso bisogna scegliere un senso di percorrenza della maglia per poter assegnare il segno alle varie DDP della maglia e assegneremo le frecce concordi al senso di percorrenza con segno positivo e quelle contrarie con segno negativo.
Per esempio se prendiamo il senso orario otterremo
4+10-v-12=0
mentre se prendiamo il senso antiorario otterremo
-4-10+v+12=0
Il risultato indiscutibilmente non cambia
Per le leggi di kirchhoff in poche parole quello che entra deve anche uscire
Esempio 1.5 del Perfetti
Equazioni di un circuito
Le leggi di Kirchhoff dipendono dalla topologia del circuito non dagli elementi che compongono il circuito.
Supponiamo di avere un circuito con n nodi e l lati
applicando LKC otteniamo n-1 equazioni indipendenti
applicando LKT otteniamo l-n+1 equazioni indipendenti
Quindi dalla sola topologia del circuito otteniamo [(N-l) +(L-N+I)]= L equazioni indipendenti che denotiamo come equazioni topologiche che però non sono sufficienti a risolvere il circuito, infatti per risolvere il circuito avremmo bisogno di 2L equazioni date dalle L tensioni + L correnti
Per ottenere le altre equazioni bisogna fare ricorso alle equazioni costitutive ( dette anche relazioni caratteristiche) degli elementi che lo compongono.
Conservazione della potenza istantanea
La somma algebrica delle potenze assorbite (o generate) da tutti gli elementi di un circuito è nulla in ogni istante. Questo significa in termini fisici che in un circuito ideale la potenza generata viene anche completamente assorbita.
Consideriamo due dipoli a e b collegati tra loro da conduttori ideali La potenza assorbita dal dipolo a e uguale a Pa=vi mentre la potenza erogata da b è Pb=-vi;
La somma algebrica delle potenze assorbite da tutti gli elementi di un circuito è nulla in ogni istante; in un circuito quindi la potenza generata dai generatori è uguale a quella assorbita dagli utilizzatori; ciò è valido solo per collegamenti con conduttori ideali.
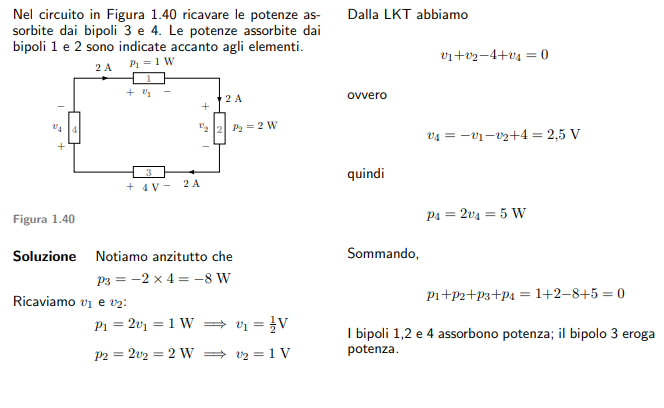
Esempio 1.10 ( CAPIRE LA POTENZA ASSORBITA DAI BIPOLI)
Esempio di calcolo della potenza all’interno di un circuito
Per rimanere aggiornato clicca qui!! Mentre per altri articoli di elettrotecnica clicca qui.
Per transizione energetica elettrica si intende il passaggio da fonti di energia fossili (limitate) a fonti di energia rinnovabili (abbastanza energia da approssimarla ad infinita in tempi umani). Il comparto elettrico sta dando il maggior contributo alla transizione energetica e quindi verrà affrontato in questo corso.
All’interno di questa transizione energetica da combustibili fossili a fonti rinnovabili abbiamo una sempre più spinta elettrificazione dei consumi con nuovi utilizzatori come veicoli elettrici o device tecnologici. Più il tempo passa vediamo che la quantità di utilizzatori elettrici stanno aumentando sempre più. Senza l’energia elettrica questi utilizzatori non avrebbero senso di esistere per via del basso rendimento o della bassa efficienza. Prendiamo per esempio i cicli frigoriferi o i motori delle macchine industriali: essi non avrebbero senso di esistere all’infuori del vettore energetico elettrico.
Inoltre dopo il decreto Bersani vi è stata una liberalizzazione del mercato energetico consentendo anche ai privati di produrre energia.
All’interno di questa transizione abbiamo anche il passaggio da un sistema di produzione centralizzato, grandi centrali vicine alle città, a un sistema distribuito (generazione di energia direttamente al’utilizzatore), o misto centralizzato distribuito.
Il momento della transizione energetica arriva con la maggiore consapevolezza del riscaldamento globale dove ci si è accorti che è fondamentale ridurre l CO2 in atmosfera. Inoltre il tempo che ci rimane per prendere provvedimenti a riguardo è molto limitato prima che il processo sia irreversibile.
TerminOlogie utili
–Prodotti energetici: prodotti estratti o catturati da prodotti naturali, da cui è possibile ricavare energia e sono per noi risorse primarie, che possono essere non rinnovabili come il carbone, o rinnovabili come il fotovoltaico.
–Energia rinnovabile: energia che una volta consumata si ripristina e può essere consumata nuovamente.
–Energia non rinnovabile: una volta consumata non può rinnovarsi.
–Energie alternative: energie che vengono prodotte senza combustibili fossili; di queste fa parte anche l’energia nucleare.
–Vettori energetici : sostanze che possono essere utilizzate per creare movimento e lavoro meccanico come benzina, energia elettrica, idrogeno ecc.. (tutto quello che non si estrae dalla natura )
Le fonti di energia rinnovabile utili alla transizione energetica
Utilizzo delle varie fonti di energia rinnovabili per la transizione energetica
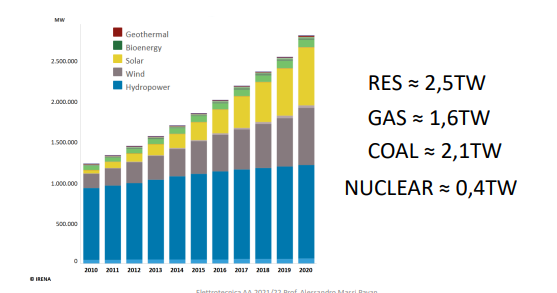
Possiamo vede dal grafico che l’idroelettrico sostiene la crescita delle energie rinnovabili, ma il suo contributo è concluso e il settore è saturo. Possiamo quindi contare per procedere con la nostra transizione energetica su altri tipi di fonti di energie. Vediamo che il solare sta avendo una forte crescita e un grosso impatto sulla produzione di energia che è possibile prevedere ancora più spinta nei prossimi anni.
Vediamo inoltre che la crescita delle rinnovabili ha superato in termini di produzione gas e carbone.
Infatti vediamo sempre dal grafico che la produzione in termini energetici da parte del carbone è di circa 2.1 TW mentre dalle fonti di energia rinnovabili (Renewable Energy Sources) siamo arrivati a toccare circa i 2.5 TW di potenza.
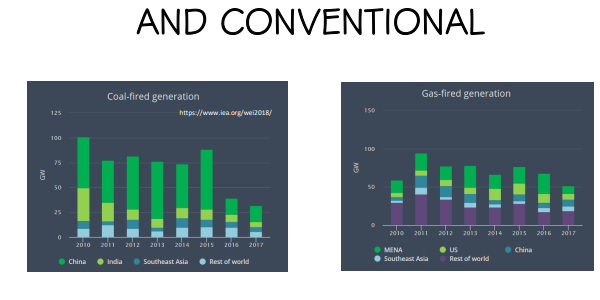
Vediamo inoltre dal grafico che la quantità di centrali alimentate a carbone e gas nel mondo sta diminuendo a favore delle fonti di energia rinnovabile.
Questo non solo da un punto di vista di adozione delle soluzioni rinnovabili, ma anche dal punto di vista economico vediamo che le fonti di energia rinnovabile stanno ricevendo sempre più finanziamenti e investimenti.
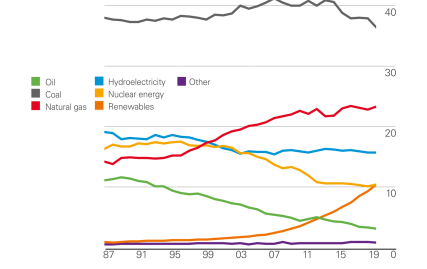
Variazione dei consumi in funzione di anno (assex) e potenza
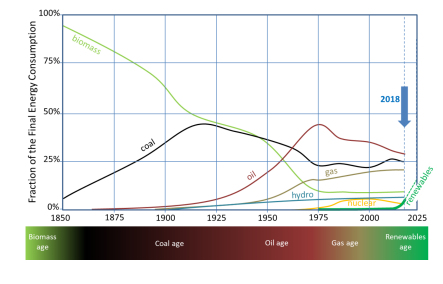
Vediamo qui i trend di crescita nella soddisfazione del fabbisogno energetico globale come le energie rinnovabili hanno soppiantato il petrolio, raggiunto a livello percentuale il nucleare e come, visto appunto il trend di crescita esponenziale, raggiungeranno presto l’idroelettrico e eventualmente i combustibili fossili.
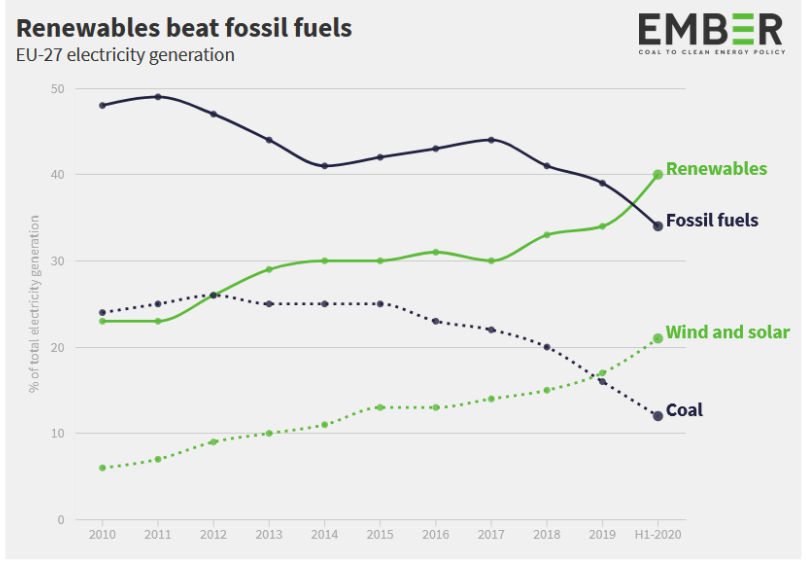
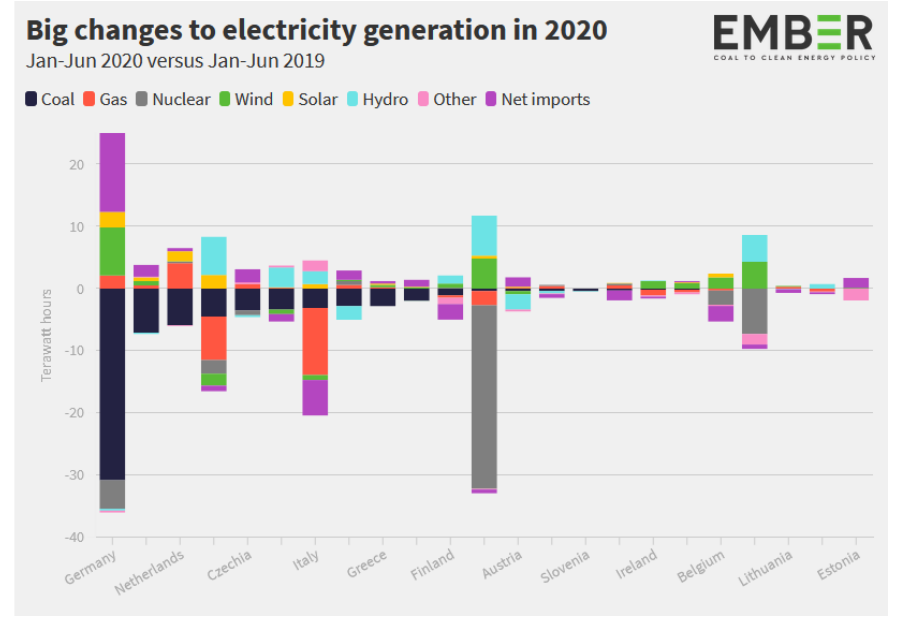
Inoltre sappiamo che l’Europa punta a portare le fonti di energia rinnovabili al 40% e dai grafici sottostanti è possibile vedere come i vari membri europei stiano pian piano abbandonando il fossile per passare al rinnovabile.
Perché sta avvenendo questo cambiamento
1 la limitata disponibilità delle fonti non RINNOVABILi
Secondo degli studi abbiamo disponibili ancora circa 1500 miliardi di barili di petrolio,ma allo stesso tempo ne consumiamo circa 90 miliardi all’anno dandoci così all’incirca 15 anni di autonomia
Quindi abbiamo che le risorse naturali sono finite e prossime a finire.
Anche economicamente costa sempre di più estrarre le fonti fossili portando così a un rendimento economico minore che spinge a estrarre sempre di meno e a essere un settore, quello dell’estrazione, sempre meno sostenibile.
Inoltre ci troviamo in un periodo in cui in breve tempo arriveremo all’apice di molti fenomeni correlati ad un maggiore fabbisogno di energia tra cui:
la scarsità di cibo (servirà più energia per produrlo)
la scarsità di acqua
la sovrappopolazione (più persone hanno più bisogni energetici)
la presa di coscienza del riscaldamento globale
Siamo sempre più coscienti del fatto che il cambiamento climatico sta avvenendo, grazie alla presa di posizione di comunicatori migliori degli ingegneri e scienziati; infatti quest’ultimi sin dagli anni 70 sostengono che il cambiamento globale esiste e va affrontato.
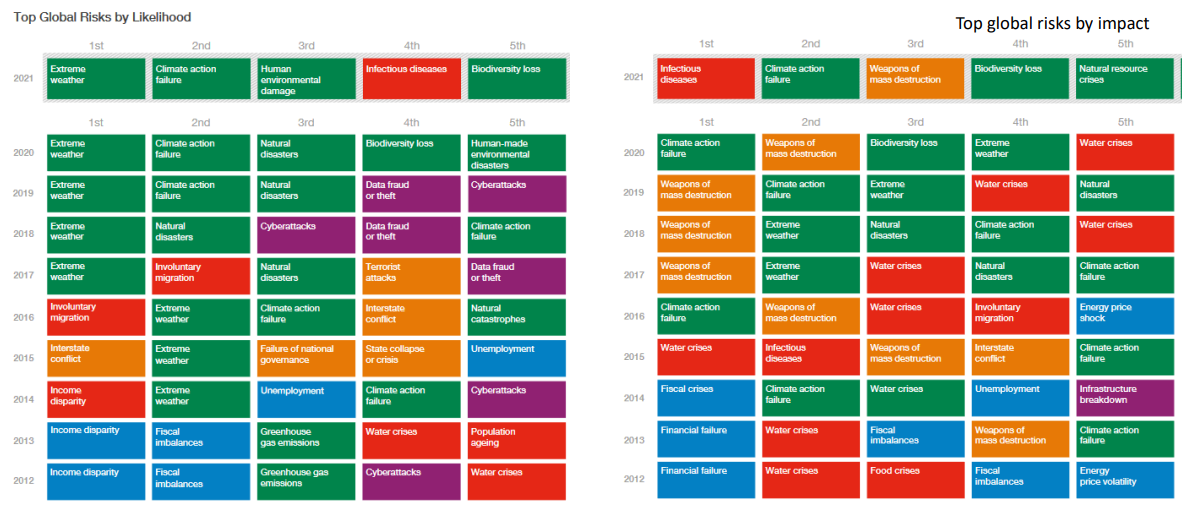
Inoltre appunto anche in economia vediamo che i rischi maggiori sono legati al fallimento delle procedure per contenere il riscaldamento globale.
Quindi una eventuale catastrofe ambientale porterebbe di conseguenza anche a una catastrofe economica.
le cOnseGUENZE del riscALDAMENTO globale
l’innalzamento del livello del mare con la perdita di località costiere (vedi Venezia);
lo scioglimento dei ghiacciai che comporta la diminuzione delle riserve di acqua dolce;
Inoltre avremo una percentuale maggiore di vapore acqueo nell’aria che comporta dei cambiamenti a livello climatico come la minor frequenza di piogge ma con un aumento della violenza della precipitazione;
la presenza di nuove malattie o allergie dovuta alla migrazione di animali e piante da una parte all’altra del mondo per poter rimanere nel loro clima ideale;
la diminuzione di biodiversità
L’insieme di questi cambiamenti porterà a problemi locali per determinate popolazioni che migrando porteranno a problemi economici e politici non indifferenti (da qui l’alto rischio).
In termini temporali facendo alcuni conti abbiamo circa fino al 2030 per poter invertire il trend di crescita della temperatura e come primo baluardo di questo cambiamento è necessario ridurre drasticamente le emissioni di gas serra che, come vediamo dal grafico,è direttamente correlata alla crescita della temperatura.
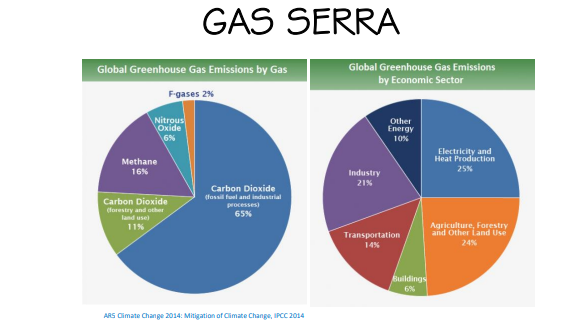
Vediamo che il comparto energetico è uno dei grandi emettitori di gas serra e di conseguenza è uno dei comparti che cambiando può influire sempre più positivamente sulla quantità delle emissioni.
Per il settore dei trasporti di grandi dimensioni come navi e aerei non abbiamo una strada da percorrere per poter trasformare il movimento a sola energia rinnovabili.
ma come dato positivo vediamo che non c’è stato dal 2018 al 2019 una crescita delle emissioni globali nonostante la crescita economica del 2.2% e nel 2020 abbiamo avuto una caduta del 7% delle emissioni di CO2.
la scarsa qualità di vita nelle zone più inquinate come le grandi città
Vediamo che nel corso del tempo bruciando combustibili fossili la qualità dell’aria nelle grandi città sta peggiorando a vista d’occhio tanto da portare le persone a non uscire di casa se non munite di mascherine filtranti (questo anche pre-covid).
la decrescita dei costi e i prezzi delle fOnti di energia rinnovabile
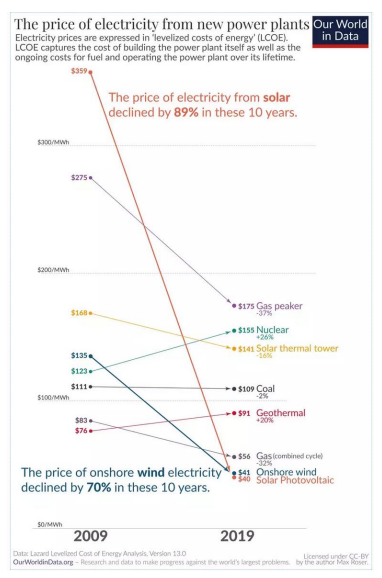
Il costo delle energie rinnovabili è forte in decrescita, in particolare il fotovoltaico sta diventando la fonte di energia più economica al mondo in proporzione alla quantità di energia prodotta soppiantando addirittura i combustibili fossili.
Vediamo inoltre che il nucleare sta diventando sempre più costoso e sta venendo abbandonata come fonte di energia; infatti negli ultimi anni stanno venendo costruite solo centrali prototipo e le centrali preesistenti sono economicamente sostenibili solo perchè sono già state ammortizzate. Inoltre una centrale nucleare moderna ha bisogno di molti più sistemi di controllo rispetto a una più vecchia aumentando così i costi di costruzione.
Il nucleare comunque è una forma di energia che potrebbe farci da ponte e portarci dal fossile fino al rinnovabile dato che con le enormi quantità di energia prodotta è u a solida base per le esigenze del mercato.
Non è una soluzione nemmeno il catturare e riciclare l’anidride carbonica dall’aria dato che le poche centrali producono troppa poca energia per i consumi e i costi sostenuti.
facilità e velocità di installazione e scalabilità
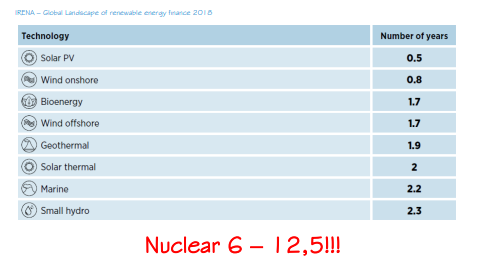
Vediamo che le rinnovabili sono le più veloci da installare e possiamo quindi velocizzare la transizione energetica. Inoltre permette di diversificare la fonti e rendere delle zone geografiche energeticamente indipendenti.
Infatti molti produttori e distributori si stanno spostando sul rinnovabile alimentando così la crescita. Inoltre anche l’utilizzo dell’energia sta cambiando ,infatti dato che l’energia elettrica da fonti rinnovabili ha la priorità di consumo (semplicemente perché è un’energia aleatoria e si fa molta fatica a immagazzinarla) sta diventando sempre più “consumata” dal pubblico.
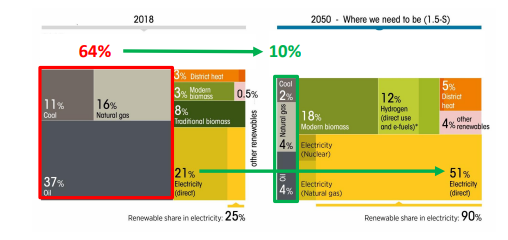
Dal grafico sopra vediamo che andando avanti con il tempo che l’umanità sta spostando l’utilizzo di energia da fonti fossili all’utilizzo di energia elettrica. Per esempio è sempre più comune avere un fornello elettrico o a induzione che permette di riscaldare senza dover bruciare materiale.
Il mercato delle fonti rinnovabili
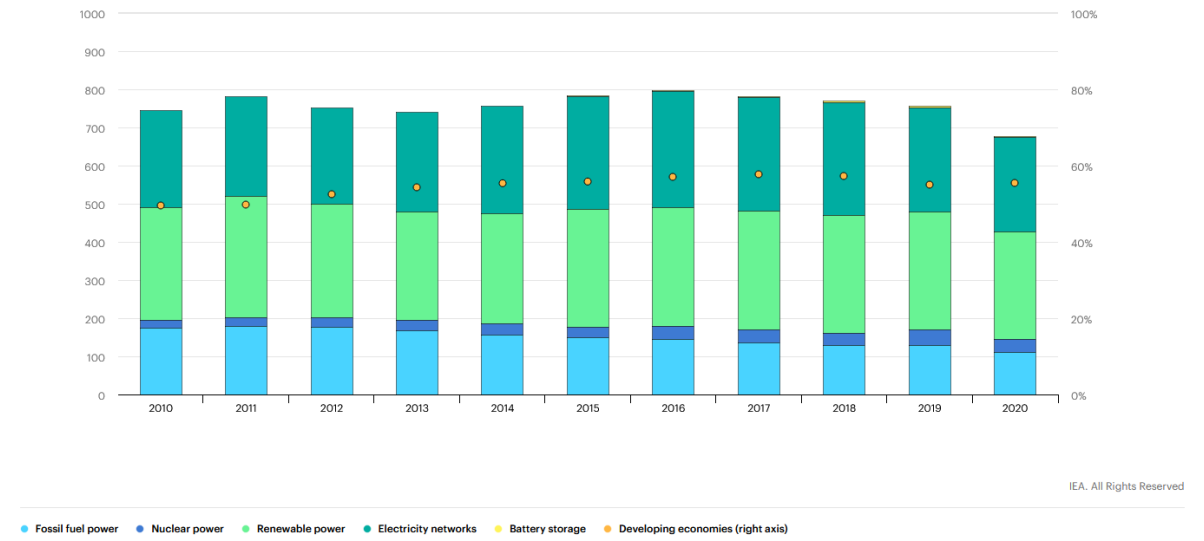
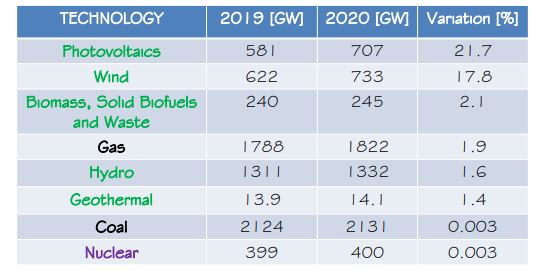
Vediamo dal grafico una forte crescita del settore rinnovabile a livello di produzione di potenza mentre notiamo una certa stabilità nella produzione di energia da fonti fossili.
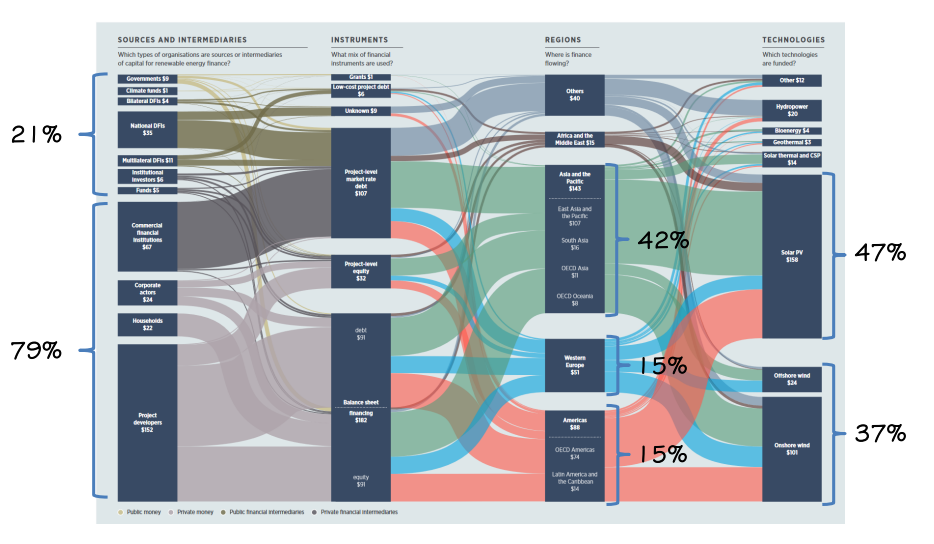
Il grafico sopra fa vedere chi e dove investe in energie rinnovabili: – il settore pubblico investe solo per il 21% mentre il privato per il 79%
la maggior parte degli investimenti sono utilizzati nella parte asiatica del mondo (42%)
infine vediamo che il 47% dei soldi è diretta in fotovoltaico.
Inoltre il fabbisogno energetico mondiale sta aumentando e l’unica risorsa energetica che è possibile considerare infinita è l’energia solare.
Rimangono però due grossi problemi dal punto di vista energetico: il settore della generazione del calore e quello dei trasporti che esulano anche se solo in parte alla transizione energetica elettrica.
Conclusioni
La transizione energetica elettrica sta avvenendo ma sarà molto lenta dato che il sistema energetico ha un’inezia economica enorme e il cambiamento sarà molto lento.
Ma la fase degli idrocarburi sta finendo e l’unica risposta è il comparto dell’eolico e del fotovoltaico.
Ma la chiave è la presa do coscienza dell’economicità del solare e del fatto che non è possibile sostenere le altre fonti di energia.
Anche per oggi è tutto, questo articolo come gli altri della serie Elettrotecnica sono letteralmente appunti presi a lezione e un po’ riadattati.
Per rimanere aggiornato clicca qui!! Mentre per altri articoli di elettrotecnica clicca qui.
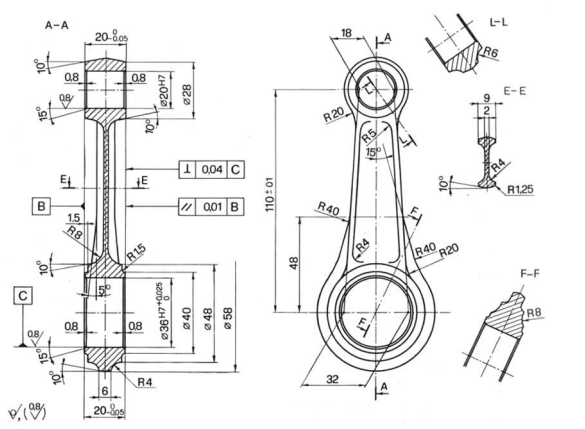
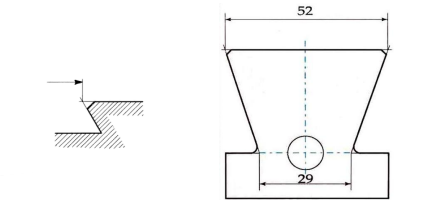
Entriamo ora nel vivo del discorso “disegno tecnico” con le quote. L’obbiettivo è quello di far capire e costruire una componente a chiunque guardi il disegno della stessa, ma come? Utilizzando le quote!!!, Ovvero quella parte del disegno che mi indica la misura (angolo, circonferenza, lunghezza ecc) di ogni parte del pezzo. Norme di riferimento (UNI 4820, ISO 129-1) Purtroppo anche qui sono a pagamento.
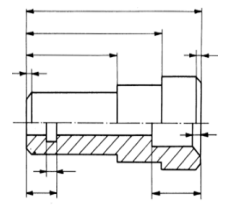
Esempio di disegno con quote
Come vediamo in questo disegno le quote all’interno di un disegno tecnico possono essere moltissime e soprattutto di diversi tipi. Ma partiamo con calma.
Come sono fatte le quote
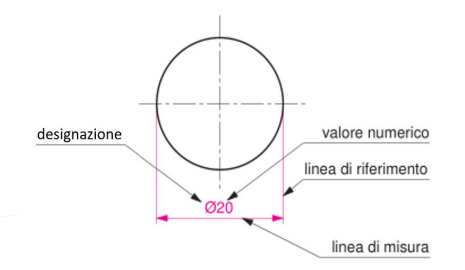
Le quote appunto sono delle linee e delle scritte che indicano una grandezza di un pezzo. Sono principalmente formate da 4 componenti
Le componenti della quota
Le linee di riferimento: Servono a far capire che grandezza stiamo prendendo in considerazione sul pezzo. Praticamente ci fanno capire dove prendere la misura per controllare poi.
La designazione: ovvero quella parte della quota che ci fa capire che quota è. Sembra una componente un po’ banale, ma in realtà è importantissima, specialmente per il fatto che ci troviamo in 2 dimensioni. Infatti sulla carta un rettangolo e un cilindro visti di lato appaiono uguali.
La linea di misura: è la linea su cui poi si va a scrivere la misura; composta da una linea spessa sormontata da 2 frecce.
Il valore numerico.
Metodo di quotatura
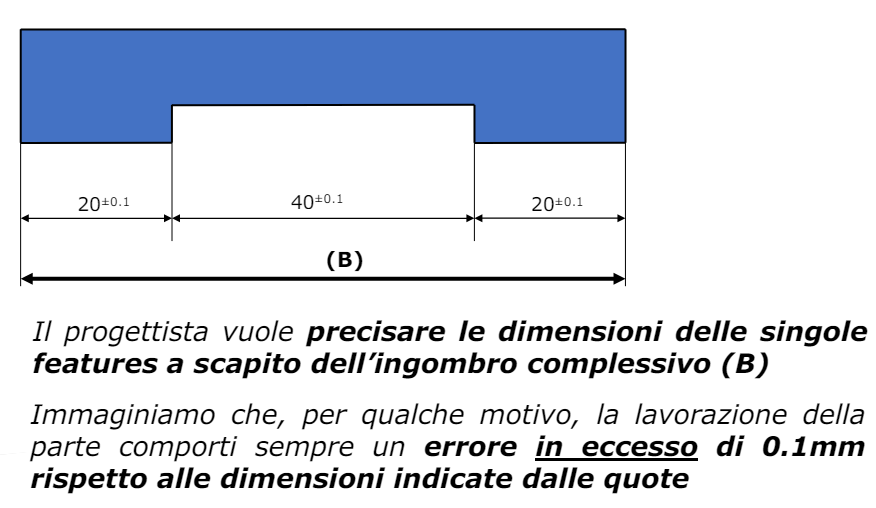
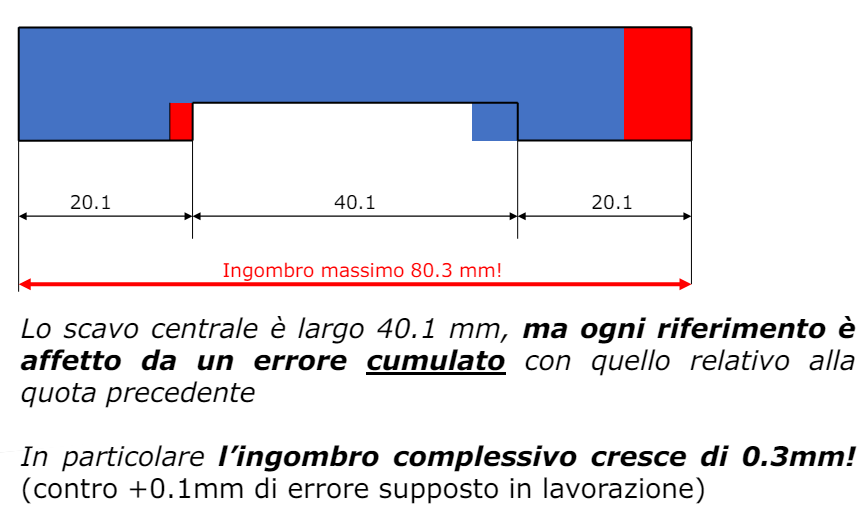
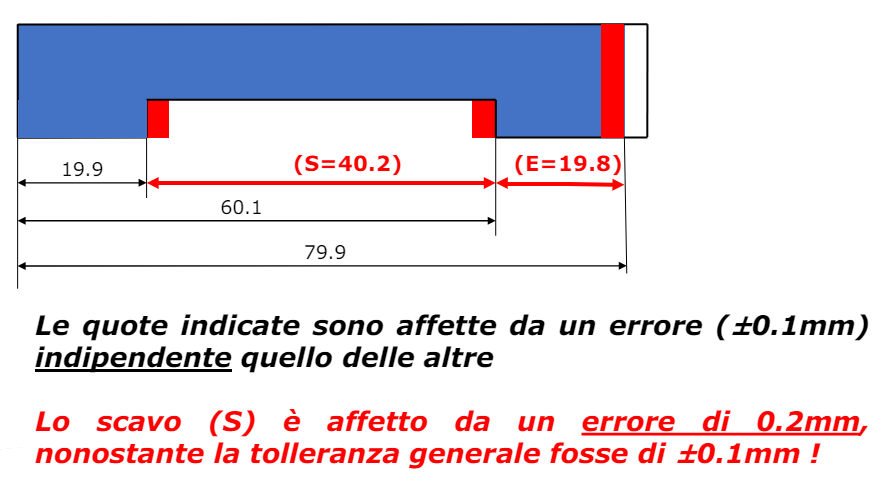
La posizione delle quote non è univoca e al variare della loro posizione varia anche il loro significato. Il metodo di quotatura è rilevante specificatamente per quanto riguarda la somma degli errori. Rubando un paio di slide al prof andiamo a vedere cosa cambia.
Principio di quotatura generale
Per quotare in maniera adeguata bisogna tenere a mente non solo la validità delle quote ma anche i procedimenti tecnologici per ottenere il pezzo. Infatti i punti da tenere in considerazione sono:
Variabilità nei processi di fabbricazione
Funzionalità del componente nell’assieme
Tecnologia di produzione
Variabilità nei processi di fabbricazione
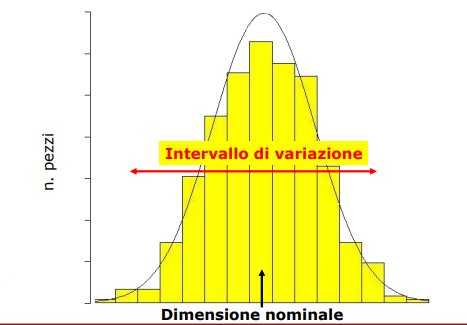
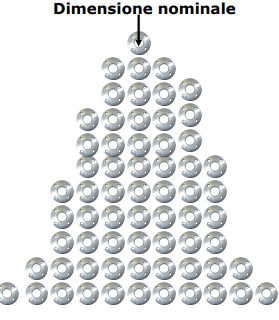
Ogni volta che progettiamo un pezzo dobbiamo tenere in considerazione il fatto che la “misura esatta” non esiste, ma esiste un intervallo di variazione della stessa misura. Al nostro fine quindi dobbiamo tenere in considerazione un “intervallo di misure valide” Ovviamente la conseguenza di questo è il fatto che al diminuire delle misura accettabili abbiamo un aumento del costo di produzione e soprattutto del costo dei controlli sulla produzione.
Le quote devono essere necessarie e sufficienti, ovvero non ci devono essere quote ripetute e non devono mancare quote.
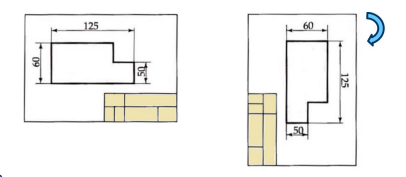
Le quote devono essere disposte in modo da poter essere lette allo stesso modo indipendentemente dall’orientamento del foglio.
Le quote indicano sempre il valore nominale del pezzo e dove necessario indicare il margine di tolleranza (le tolleranze le vedremo poi)
Le quote indicano il valore nominale INDIPENDENTEMENTE dalla scala del disegno
Vanno posizionate sulla vista che meglio rappresenta la grandezza che stiamo valutando, in particolare per le cave e i fori
é cosa molto gradita non far intersecare le linee di riferimento per quanto possibile
Se possibile fare in modo che le quote siano posizionate fuori dal disegno
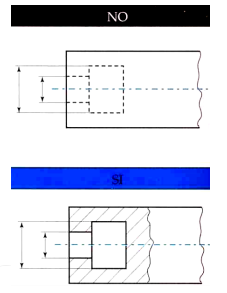
In una semi-vista in sezione è cosa buona e giusta separare le quote interne a quelle esterne
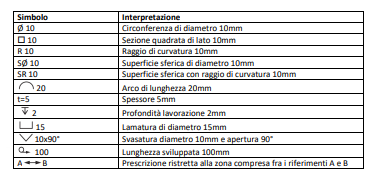
Quote su una semisezioneTabella delle simbologie per le quote di geometrie note
Le notazioni di diametro e di raggio vanno sempre rappresentate con la simbologia adeguata (vedi tabella sopra)
Dei raccordi si quota sempre il raggio.
Non si quota sugli angoli nascosti, piuttosto si fa una sezione locale
In caso di quota su degli smussi/ raccordi, si prolunga con una linea fine fini allo spigolo precedente alla lavorazione di raccordo/smusso
Esempio di notazione su uno spigolo smussato
Tecnologie di fabbricazione
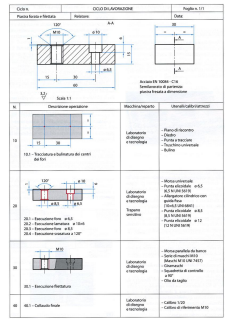
L’altro aspetto da considerare è: “come lo produco questo pezzo?” Questo aspetto è talmente importante che spesso ai disegni viene allegato un documento detto “ciclo di lavorazione” dove sono segnati tutti i singoli passaggi per ottenere un pezzo e gli strumenti necessari per ottenerlo.
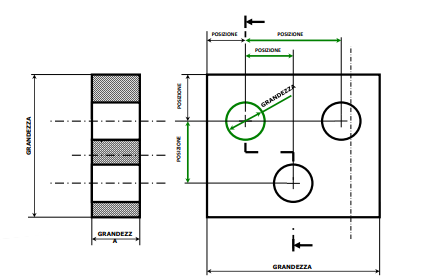
Ogni feature funzionale è caratterizzata da 2 quote, ovvero quelle di posizione e quelle di grandezza. Nessuna delle 2 può essere omessa altrimenti il pezzo diventa impossibile da costruire.
Conclusione
Da quanto detto è chiaro che la collocazione delle quote sul disegno esecutivo di un particolare dipenderà dall’intento del progettista (design intent) e sarà effettuata secondo la seguente procedura:
Si individuano i riferimenti ideali iniziali che sono in relazione con caratteristiche certe del pezzo (assi, superfici sfacciate, gole, ecc.). Rispetto a tali riferimenti si definiranno le quote di posizione.
Si cominciano ad indicare le quote funzionali, ovvero le quote di grandezza e posizione relative ad accoppiamenti sulle quali il progettista vuole aver il più stretto controllo dimensionale e geometrico, specificando, se necessario, opportune tolleranze dimensionali.
Esauriti gli accoppiamenti, il progettista procederà ad assegnare tutte le notazioni non funzionali ovvero dimensioni non relative ad accoppiamenti, ma necessarie a definire completamente la forma di ogni parte coerentemente con il ciclo tecnologico ipotizzato dal progettista (es. fori asolati, quote relative all’ingombro spaziale del pezzo, ecc.)
Infine, ove ritenuto utile per chiarezza comunicativa (es. ingombri di assieme, ampiezza di escursione leveraggi e cinematismi, ecc.), è possibile indicare quote ausiliarie fra parentesi tonde.
E anche per oggi è tutto. Per gli altri articoli della serie clicca qui. Per le novità invece pigia qui.
Nell’affascinante mondo della stampa 3D, i materiali plastici giocano un ruolo cruciale nel determinare la qualità e la versatilità delle creazioni. Due dei materiali più utilizzati sono il PET (Polietilene Tereftalato) e il PET-G (Polietilene Tereftalato Glicol-modificato). Questi polimeri, derivati dalla comune plastica delle bottigliette, hanno trovato un nuovo impiego come filamenti per la stampa 3D, offrendo proprietà uniche e vantaggi specifici. In questo articolo esploreremo la produzione, le proprietà e le differenze tra i due, nonché i loro vantaggi e svantaggi.
Materiali per la Stampa 3D: I PET
Il PET è uno dei materiali plastici più comuni al mondo, ampiamente utilizzato per la produzione di bottiglie e contenitori alimentari grazie alla sua trasparenza, resistenza e stabilità chimica. In ambito di stampa 3D, questo materiale ha trovato applicazione come filamento grazie alla sua buona adesione, resistenza e possibilità di riciclo.
Il PET-G è una variante del PET che include l’aggiunta di glicole, migliorando alcune proprietà come la flessibilità e la resistenza agli urti. Questo lo rende un materiale ancora più versatile per la stampa 3D, mantenendo molti dei benefici del primo ma con alcune caratteristiche migliorate.
Produzione: La Chimica e le Differenze
Produzione
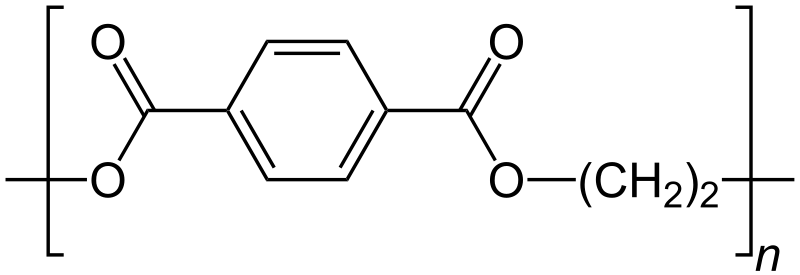
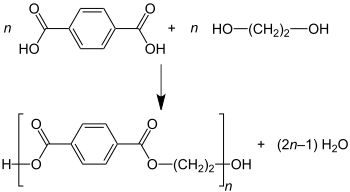
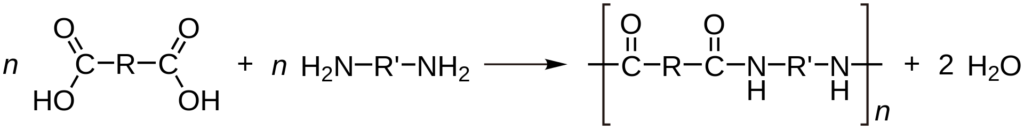
Il PET è prodotto attraverso una reazione di polimerizzazione a condensazione tra l’acido tereftalico e il glicole etilenico. Questa reazione produce lunghe catene polimeriche di PET che possono essere ulteriormente lavorate in vari formati, inclusi i filamenti per la stampa 3D.
In alto a sinistra acido tereftalico, a destra il glicole etilenico, in basso la catena di PET
Il PET-G è prodotto in maniera simile alla sua matrice, ma con l’aggiunta di glicole durante il processo di polimerizzazione. Il glicole modifica la struttura del polimero, rendendolo meno cristallino e quindi più flessibile e resistente agli urti. Questo conferisce al PET-G una maggiore facilità di lavorazione e una migliore resistenza alle crepe rispetto al Polietilene Tereftalato.
Differenze
La principale differenza tra i due risiede nella loro struttura chimica e nelle proprietà che ne derivano. Il primo è più rigido e fragile, mentre il secondo, grazie all’aggiunta di glicole, è più flessibile e resistente agli urti. Questo rende il “glicol-modificato” più adatto per applicazioni che richiedono una maggiore durabilità e resistenza meccanica.
Proprietà Meccaniche e Termiche
Proprietà del PET
Il PET è noto per la sua eccellente resistenza alla trazione, con valori tipici che si aggirano intorno ai 55-75 MPa. È anche abbastanza rigido, con un modulo di Young di circa 2.7-3.5 GPa. Termicamente ha una temperatura di fusione di circa 250-260°C e una temperatura di transizione vetrosa di circa 70-80°C (questa temperatura è quella in cui il materiale inizia a diventare mollino). Una delle sue caratteristiche più interessanti è la possibilità di essere riciclato facilmente, il che lo rende un materiale ecologicamente vantaggioso. Inoltre entrambi i materiali sono adatti al contatto alimentare.
Proprietà del PET-G
Il PET-G, grazie all’aggiunta di glicole, presenta una maggiore flessibilità e resistenza agli urti rispetto al suo pari. La resistenza alla trazione è leggermente inferiore rispetto al suo compagno, intorno ai 50-60 MPa, ma la sua flessibilità lo rende meno soggetto a fratture. Il modulo di Young è intorno ai 2.0-2.5 GPa. La temperatura di fusione è leggermente più bassa, intorno ai 220-240°C, mentre la temperatura di transizione vetrosa è simile a quella del Polietilene Tereftalato. Un aspetto significativo è la sua biodegradabilità migliorata rispetto alla plastica delle bottigliette, rendendolo un’opzione un po’ più sostenibile per la stampa 3D.
Come Ricavare il Filamento dalle Bottigliette di Plastica in Casa
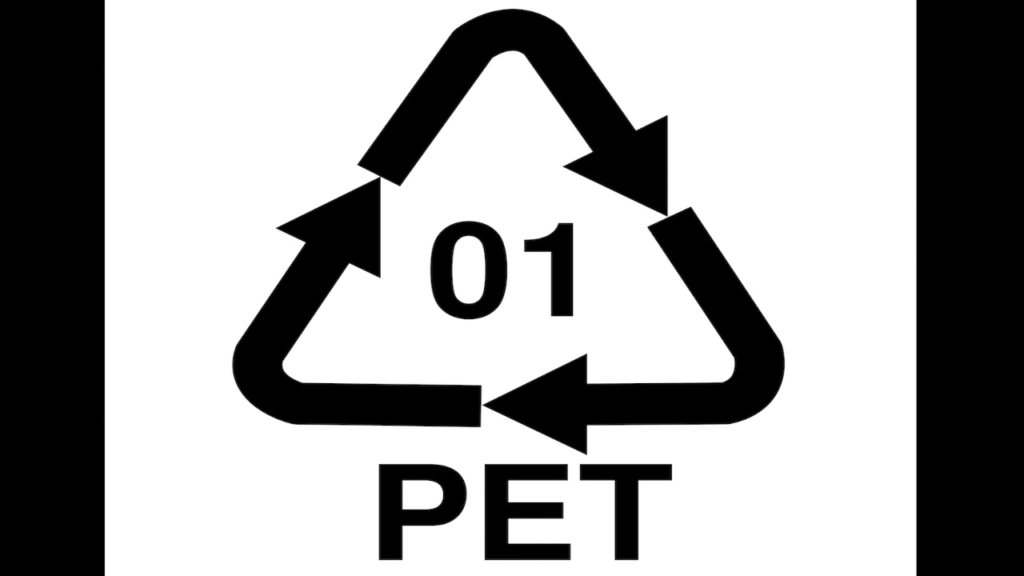
Simbolo da cercare sulle bottiglie
La possibilità di riciclare le bottiglie di plastica in filamento per la stampa 3D è un processo entusiasmante che promuove la sostenibilità. Ecco una breve guida su come farlo:
Raccolta e Pulizia: Raccogliere le bottiglie di plastica con il simbolo sopra e pulirle accuratamente per rimuovere etichette e residui.
Taglio: Tagliare le bottiglie in piccoli pezzi o strisce per facilitare la successiva fusione.
Fusione: Utilizzare un estrusore di filamento per fondere i pezzi di plastica. L’estrusore riscalda l’impasto fino alla sua temperatura di fusione, permettendo di formare un filamento continuo.
Avvolgimento: Il filamento ottenuto viene poi avvolto su una bobina, pronto per essere utilizzato nella stampa 3D.
Questo processo richiede attrezzature specifiche, come un estrusore di filamento, e una certa attenzione per garantire la qualità e la consistenza del filamento prodotto. Una cosa che sembra stupida ma non lo è: La velocità di avvolgimento della bobina è fondamentale per fare in modo che il filamento sia abbastanza coerente in termini dimensionali. Inoltre
Vantaggi e Svantaggi
Vantaggi del PET
Riciclabilità: Può essere riciclato efficacemente, riducendo l’impatto ambientale.
Resistenza Meccanica: Ha una buona resistenza alla trazione e rigidità.
Trasparenza: È altamente trasparente, rendendolo ideale per applicazioni estetiche.
Svantaggi del PET
Fragilità: È più rigido e fragile rispetto al PET-G, rendendolo meno adatto per applicazioni che richiedono resistenza agli urti.
Difficoltà di Stampa: Richiede una temperatura di stampa elevata e una buona adesione al letto di stampa per evitare deformazioni.
Vantaggi del PET-G
Flessibilità e Resistenza agli Urti: È più flessibile e resistente agli urti rispetto al primo
Facilità di Stampa: Ha una temperatura di fusione più bassa e una migliore adesione al letto di stampa.
Biodegradabilità Migliorata: Ha una biodegradabilità migliorata rispetto al primo, rendendolo più eco-sostenibile.
Svantaggi del PET-G
Costo: Generalmente è più costoso.
Assorbimento dell’Umidità: È più suscettibile all’assorbimento dell’umidità, il che può influire sulla qualità di stampa.
Conclusione
Il Polietilene Tereftalato e il Polietilene Tereftalato glicol-modificato sono due materiali straordinari nel campo della stampa 3D, ciascuno con le proprie caratteristiche uniche. Mentre il PET offre una soluzione sostenibile grazie alla sua riciclabilità, il PET-G migliora su molte proprietà del primo, rendendolo più versatile e resistente con un occhio alla possibilità di degradazione. Con una comprensione approfondita delle loro proprietà e differenze, è possibile scegliere il materiale più adatto alle proprie esigenze di stampa 3D, contribuendo al contempo a un utilizzo più responsabile e sostenibile delle risorse plastiche.
E anche per oggi é tutto. Seguiranno altri articoli sugli altri materiali stampabili in 3D e se vuoi leggerli li troverai in questa pagina. Per le novità invece clicca qui. E al prossimo articolo!!!
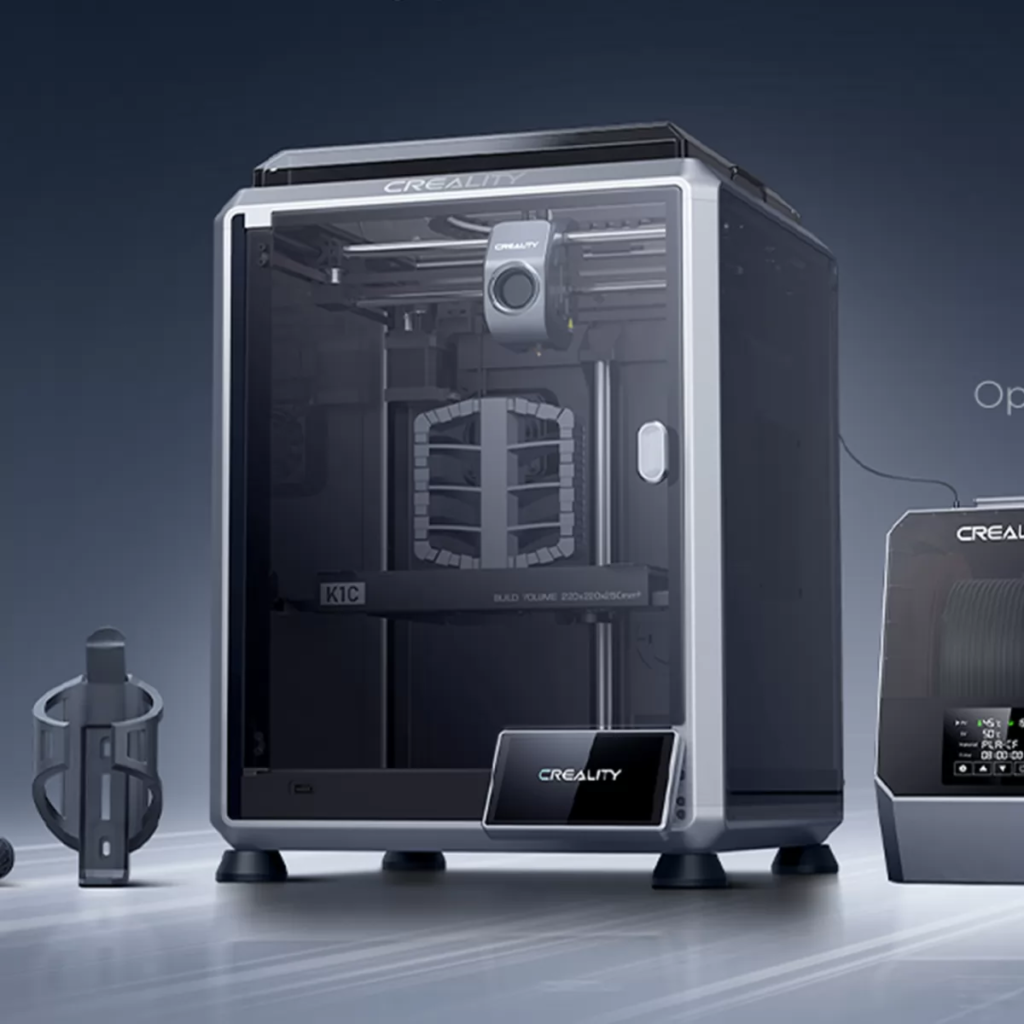
Creality ha lanciato la K1C, una stampante 3D che promette di rivoluzionare il mercato grazie alla sua capacità di gestire materiali ad alta resistenza come la fibra di carbonio. La K1C si distingue per una serie di caratteristiche avanzate che migliorano sia la qualità della stampa che la facilità d’uso, rendendola una scelta interessante sia per i professionisti che per gli appassionati di stampa 3D. Vedremo poi che il dato che spicca è uno solo: la velocità!!
Caratteristiche Tecniche della Creality k1c
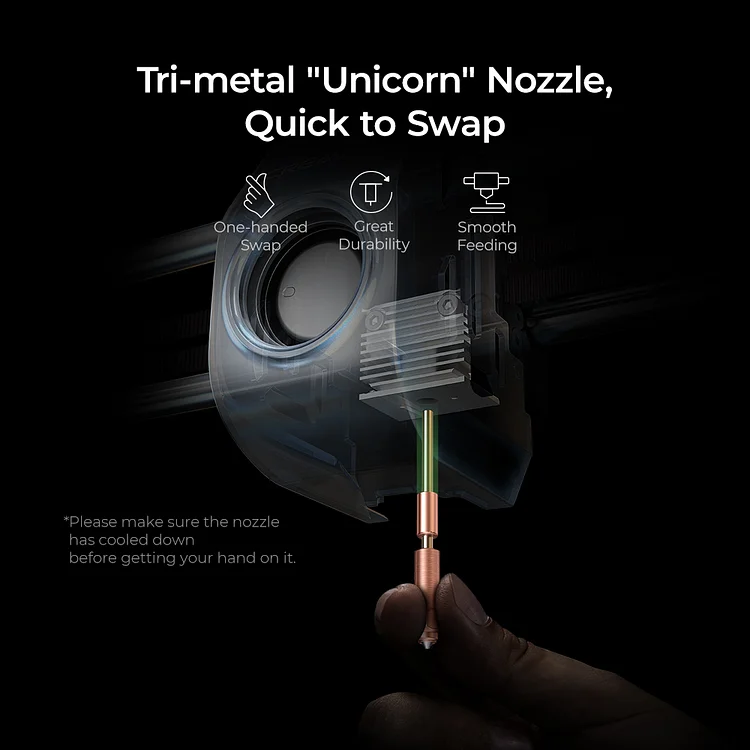
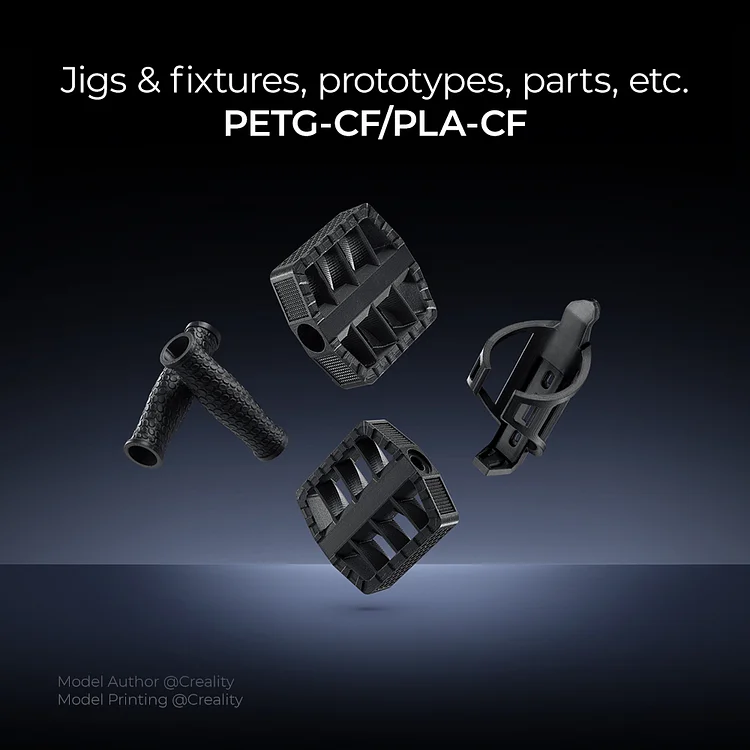
Compatibilità dei Materiali La K1C è progettata per essere altamente compatibile con un’ampia gamma di filamenti, inclusi PLA, PETG, ABS, PA, ASA, PC, TPU e, soprattutto, filamenti rinforzati con fibra di carbonio come PLA-CF, PA-CF e PET-CF. Questo è reso possibile grazie all’estrusore interamente in metallo e alla “unicorn nozzle” tri-metallo, che garantiscono precisione e resistenza alle alte temperature, essenziali per la lavorazione di materiali abrasivi.
Nozzle Intercambiabili Una delle caratteristiche più interessanti è proprio il nozzle. Questo è composto di 3 metalli diversi appunto per resistere ai materiali più complessi da stampare e gestire al meglio il calore. La guida all’interno poi è rinforzata e permette di evitare i coaguli e gli intasamenti. Inoltre grazie alla guida esattamente sopra il nozzle è una stampante 3d ad estrusione diretta. Quest’ultima caratteristica aiuta la stampa di filamenti elastici come il TPU.
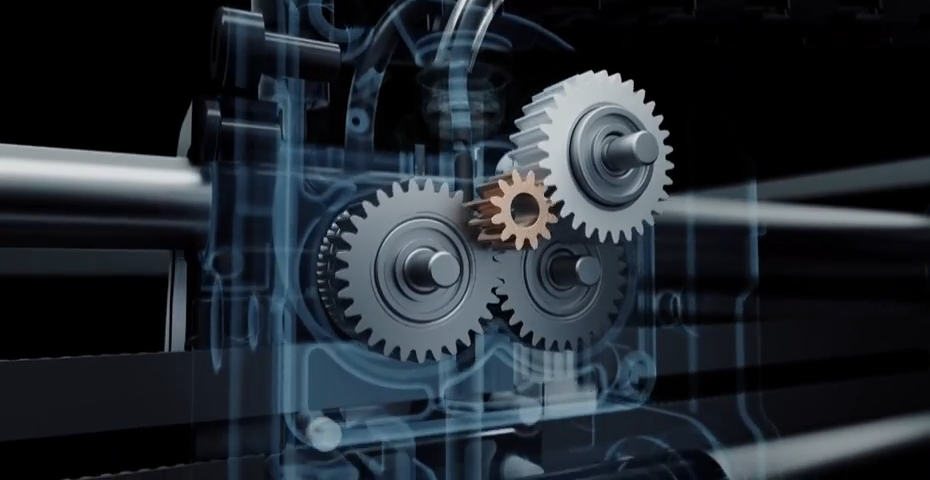
Sistema di guida Creality K1C
Velocità di Stampa Una delle caratteristiche più impressionanti della K1C è la sua velocità di stampa. Può raggiungere fino a 600 mm/s, con un’accelerazione massima di 20000 mm/s², permettendo di completare stampe complesse in tempi ridotti senza compromettere la qualità (TechRadar).
Sistemi di Raffreddamento e Stampa di Alta Qualità La K1C introduce un sistema di raffreddamento rinnovato con ventole dinamicamente bilanciate, che riducono il rischio di stringing e warping, migliorando la qualità delle stampe (TechRadar). Inoltre, il volume di stampa chiuso stabilizza l’ambiente di stampa, essenziale per materiali sensibili alla temperatura come l’ABS.
Funzionalità smart
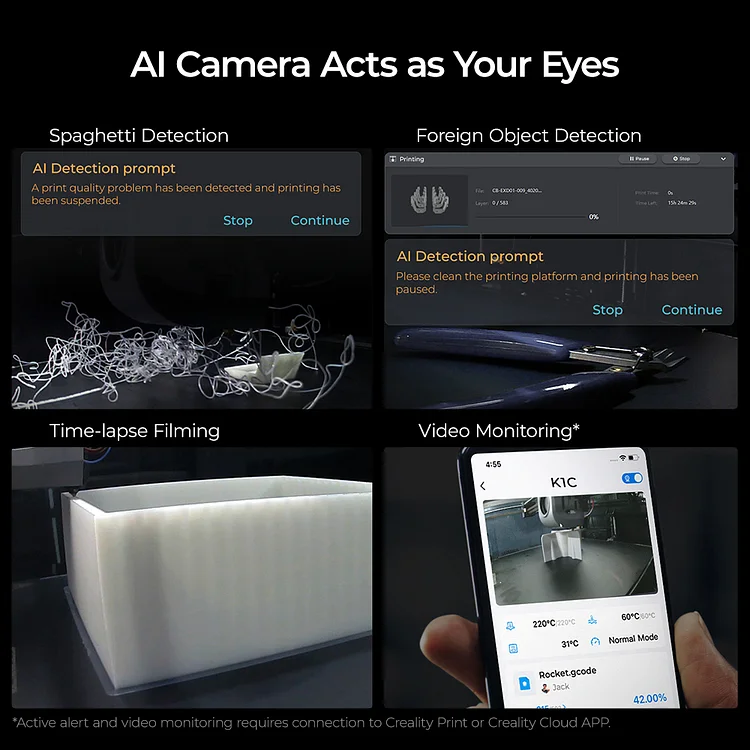
AI Camera e Monitoraggio Remoto La K1C è dotata di una AI camera che permette il monitoraggio in tempo reale delle stampe, la registrazione di timelapse e la rilevazione di errori, come la presenza di oggetti estranei o il fallimento della stampa. Questa funzione è particolarmente utile per chi desidera mantenere il controllo sulle stampe anche a distanza.
Interfaccia Touchscreen Migliorata L’interfaccia touchscreen a colori da 11 cm è stata migliorata per essere più intuitiva e reattiva, consentendo regolazioni in tempo reale durante il processo di stampa.
Facilità d’Uso e Configurazione Plug-and-Play La K1C arriva pre-assemblata e pre-calibrata, rendendo l’avvio quasi immediato; tanto che la casa madre promette un plug and play lungo soli 3 minuti. Le funzionalità di auto-calibrazione e livellamento automatico del letto riducono ulteriormente i tempi di setup, rendendo la macchina adatta anche ai principianti.
Considerazioni Finali
La Creality K1C si presenta come una delle migliori opzioni sul mercato per chi necessita di una stampante 3D veloce, precisa e capace di gestire materiali avanzati. Le sue numerose funzionalità intelligenti e la robustezza costruttiva ne fanno una scelta eccellente per professionisti e maker esperti che desiderano espandere le loro capacità di stampa. Inoltre il rapporto qualità prezzo sembra ottimo: circa 500 euro per portarti a casa una macchina semiprofessionale, precisa e con camera chiusa.
Per ulteriori dettagli tecnici e per acquistare la Creality K1C, potete visitare il sito ufficiale di Creality (origine delle immagini)
E anche per oggi è tutto. Ogni tanto faccio una ricerchina sulle nuove uscite (quando le vedo tra le notizie hehe). Per vedere altri articoli pigia qui. Se invece ti interessa il mondo della stampa 3d e vuoi leggere altri miei articoli pigia qui.
Nel mondo della stampa 3D, uno dei materiali più popolari e largamente utilizzati è l’Acido Polilattico, comunemente noto come PLA. Questo polimero termoplastico si è guadagnato una grande fiducia e affetto da parte dei maker grazie alla sua facilità di utilizzo e alla sua eco-sostenibilità. Ma cos’è esattamente il PLA, come viene prodotto e quali sono le sue caratteristiche principali? In questo articolo esploreremo nel dettaglio questo materiale, soffermandoci sui suoi vantaggi e svantaggi.
Introduzione al PLA come Materiale per le Stampanti 3D
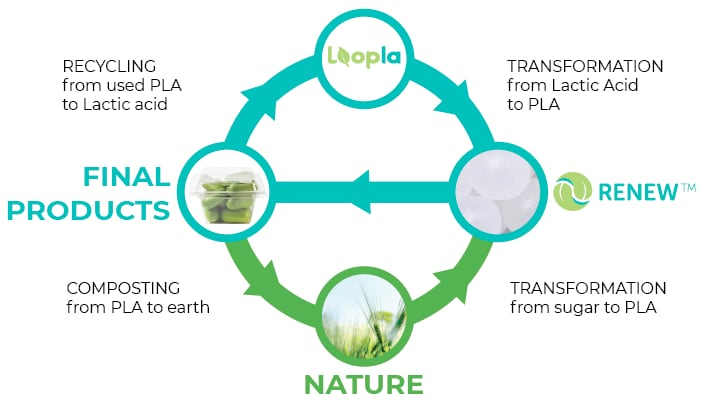
Il PLA è un polimero derivato da risorse rinnovabili come l’amido di mais, la canna da zucchero e altre biomasse. Questa caratteristica lo rende particolarmente attraente in un’epoca in cui la sostenibilità e la riduzione dell’impatto ambientale sono diventati fattori cruciali per molte industrie. Nella stampa 3D, il PLA è apprezzato per la sua bassa temperatura di estrusione, che lo rende ideale per i principianti e per chi utilizza stampanti 3D da scrivania.
La facilità con cui il PLA può essere stampato, la sua gamma di colori e finiture, e la sua capacità di produrre dettagli fini senza richiedere un letto riscaldato lo rendono un materiale versatile. Tuttavia, per comprendere appieno il PLA, è importante esplorare come viene prodotto e quali sono le sue proprietà chimiche e fisiche.
Come Viene Prodotto il PLA
Il PLA è un polimero e come tale sappiamo che è fatto da una catena di monomeri. Questi monomeri sono prodotti attraverso un processo di fermentazione. Innanzitutto, le materie prime vegetali, come l’amido di mais, vengono convertite in zuccheri fermentabili. Questi zuccheri vengono poi fermentati da specifici batteri per produrre acido lattico. (Tecnicismi qui) Un alto modo è quello di partire dal lattide, un monomero ciclico. Aprire il ciclo con l’ottonato di stagno (un catalizzatore) e ottenere così già una catena di 2 acidi lattici .
In alto a sinistra una molecola di acido lattico, in alto a destra la molecola di lattide. In basso la catena di PLA
L’acido lattico ottenuto o il lattide aperto vengono successivamente polimerizzati attraverso un processo chimico che può avvenire tramite condensazione o polimerizzazione a catena, formando così lunghe catene di PLA.
La Chimica Dietro la Produzione e la Biodegradabilità
Chimicamente, il PLA è un “poliestere alifatico” composto da monomeri di acido lattico. Questo polimero può essere prodotto in diverse configurazioni stereochimiche, che influenzano le sue proprietà fisiche e meccaniche. La biodegradabilità del PLA è una delle sue caratteristiche più importanti. In condizioni ambientali specifiche, come l’esposizione a temperatura e umidità elevate, il PLA può degradarsi in acido lattico, che può essere ulteriormente metabolizzato da microorganismi presenti nell’ambiente. Questo processo rende il PLA un materiale compostabile industrialmente, anche se la compostabilità domestica può essere meno efficace.
Proprietà Meccaniche e Termiche del PLA
Il PLA presenta una serie di proprietà meccaniche e termiche che lo rendono ideale per molte applicazioni di stampa 3D. Ha una buona resistenza alla trazione, con valori tipici di circa 300 kg/cm2 (sia chiaro, materiale fuso intero e non stampato), e una rigidità significativa con un modulo di Young di circa 3.5 GPa. Tuttavia, il limite principali del PLA è la sua fragilità specialmente in condizioni di umidità: come abbiamo visto nella sezione di produzione appunto il PLA viene polimerizzato condensando acqua. Se questa viene riassorbita dall’ambiente il materiale passerà da malleabile a fragile.
Ognuno di noi ha sperimentato questo quando si controlla che il filamento sia ancora buono. Infatti per esperienza si sa che, piegando il filamento, se si spezza va messo in essiccatoio.
Dal punto di vista termico, il PLA ha una temperatura di fusione relativamente bassa, che varia tra i 160°C e i 210°C. Ma come tutti sappiamo in realtà il PLA inizia a diventare “molle” attorno ai 60-70°C. Questo significa che gli oggetti stampati in PLA possono deformarsi se esposti a temperature elevate, come quelle all’interno di un’auto parcheggiata al sole durante l’estate.
Nota sulla Compostabilità
La compostabilità del PLA è una caratteristica fondamentale che contribuisce alla sua eco-sostenibilità. In un ambiente di compostaggio industriale, dove le condizioni sono controllate per ottimizzare la biodegradazione, il PLA può decomporsi in acqua e anidride carbonica entro alcuni mesi. Tuttavia, è importante notare che la compostabilità del PLA non è garantita nelle condizioni di compostaggio domestico, dove le temperature e l’umidità potrebbero non essere sufficienti a promuovere una degradazione efficace.
Vantaggi e Svantaggi del PLA
Vantaggi
Eco-sostenibilità: è derivato da risorse rinnovabili e può essere compostato in ambienti industriali, riducendo così l’impatto ambientale.
Facilità di Stampa: Con una bassa temperatura di estrusione e una bassa tendenza a deformarsi è facile da usare anche per i principianti.
Gamma di Applicazioni: Disponibile in una varietà di colori e finiture: è ideale per prototipazione rapida, modelli estetici e oggetti decorativi.
Bassa Emissione di Fumi: Rispetto ad altri materiali, emette meno fumi durante la stampa, rendendolo più sicuro da utilizzare in ambienti chiusi.
Svantaggi
Fragilità: è meno resistente agli urti rispetto ad altri polimeri come l’ABS, limitandone l’uso in applicazioni che richiedono durabilità.
Sensibilità al Calore: Con una bassa temperatura di transizione vetrosa, gli oggetti stampati possono deformarsi se esposti a calore elevato.
Compostabilità Limitata: La biodegradabilità richiede condizioni specifiche che non sono facilmente replicabili a livello domestico, limitando la sua eco-sostenibilità pratica.
Conclusione
L’Acido Polilattico rappresenta una delle soluzioni più promettenti e versatili nel campo della stampa 3D grazie alle sue proprietà eco-sostenibili, alla facilità di utilizzo e alle buone caratteristiche meccaniche e termiche. Tuttavia, come tutti i materiali, presenta anche dei limiti che devono essere considerati in base alle specifiche esigenze dell’applicazione. In un’era in cui la sostenibilità è fondamentale, il PLA continua a essere un materiale di punta, ma è essenziale utilizzare e smaltire correttamente questo materiale per massimizzare i suoi benefici ambientali.
E anche per oggi é tutto. Seguiranno altri articoli sugli altri materiali stampabili in 3D e se vuoi leggerli li troverai in questa pagina. Per le novità invece clicca qui. E al prossimo articolo!!!
Come abbiamo detto nei capitoli precedenti la corrosione è strettamente legata ai fattori ambientali, infatti senza l’ambiente verrebbe a mancare il conduttore di seconda specie (la soluzione elettrolita) tra i due metalli e non ci sarebbe corrosione affatto. Gli ambienti nella realtà sono infiniti e infinitamente vari, qui vedremo le difficoltà generali di alcuni ambienti molto specifici, in particolare:
Terreno (Fattori importanti: Umidità, conducibilità, porosità, linee di terra)
Calcestruzzo (fattori importanti: acqua residua, porosità, chimica del CLS)
Alta temperatura (fattori importanti: unico caso di corrosione a secco)
Come vediamo quasi in tutti i casi il problema è sempre l’areazione differenziale tra una parte e l’altra del pezzo ed è una cosa che molto spesso non è possibile correggere se non in sede di progetto scegliendo un materiale o un insieme di materiali adeguati a quella situazione
Corrosione in ambiente aria
In aria i fattori da tenere in considerazione sono innumerevoli, ma principalmente sono tutti dipendenti dall’umidità relativa dell’aria. La composizione dell’aria è circa 21% ossigeno, 78% azoto e, i valori che ci interessano, dallo 0 al 5 % di vapore e 390-500 PPM di Anidride carbonica. Il vapore dipende molto dalle condizioni atmosferiche e dalla zona (zone desertiche molto secche, zone tropicali molto umide).
Corrosione per umidità
Per i nostri scopi esiste un parametro Tau, detto anche “tempo bagnato” che ci aiuta a capire quanto tempo la nostra struttura passerà toccata dell’acqua. Questo è il periodo di tempo in un anno in cui circa la cella galvanica è attiva e ci permette quindi di calcolare la corrosione. Facciamo un esempio Mettiamo che tramite le equazioni di Nernst otteniamo che la superficie viene corrosa ad una velocità di 0,004 mm all’anno. Ma sappiamo che il pezzo sarà esposto all’umidità per 2500 ore all’anno (ossia il 30% del tempo), allora la velocità di corrosione sarà il 30% della velocità calcolata con Nernst. C’è un altro fattore importante, ovvero la presenza di sali igroscopici, ovvero sali che accumulano acqua che quindi peggiorano la situazioni. Un fattore che influenza è l’esposizione al sole (asciuga molto più velocemente) e il colore (capacità di assorbire il calore).
Altri agenti
Altri agenti sono sicuramente l’ossigeno (lo spessore dell’elettrolita potrebbe portare ad una corrosione localizzata simile alla corrosione sotto le gocce), l’anidride carbonica presente nell’aria data la sua propensione a creare dei carbonai metallici (come i carbonai di zinco o di rame). Inoltre se combinato all’acqua la rende più acida cambiando le condizioni di cella e risalendo il diagramma di Poisson. Meccanismo simile vale per i solfuri, i solfati e gli acidi solforici.
Un piccolo aneddoto aggiuntivo per quanto riguarda gli escrementi di volatili e gli acidi contenuti all’interno. Questo fattore accelera o modifica la corrosione creando un ambiente acido e ricco di ioni OH-.
Forme di corrosione in atmosfera
In aria abbiamo tutta la varietà di forme di corrosione. Si parte dalla più comune corrosione generalizzata per i metalli esposti, alla corrosione localizzata dei materiali con superfici protette.
Corrosione in ambiente acqua dolce
L’acqua dolce o in generale l’acqua non è un conduttore, ma i sali disciolti al suo interno lo fanno diventa il perfetto conduttore di seconda specie tra i 2 metalli. Inoltre le possibili incrostazioni causate da calcare o altri sali disciolti aiutano a creare delle microcelle galvaniche a concentrazione. In acqua le caratteristiche che influenzano la corrosione sono alcalinità (presenza di sali alcalini o di calcare), durezza, ovvero il contenuto di ioni di calcio e magnesio che concorrono alla formazione di calcare. L’acidità rappresentata dalla percentuale di anidride carbonica disciolta in acqua e infine il potere incrostante dell’acqua (appunto formazione di celle galvaniche a concentrazione)
In realtà il potere incrostante non per forza è un male, infatti se la “crosta” è uniforme e compatta questa funge da film protettivo del metallo. Il potere incrostante si calcola risolvendo dei sistemi a equilibri multipli.
Possiamo valutare il potere incrostante di un’acqua tramite alcuni indici teorici in funzione al pH di saturazione che si calcola in questo modo
Altri fattori importanti da considerare sono la conducibilità (sempre relativa alla quantità di ioni disciolti e dal tipo di ioni disciolti), l’ossigeno disciolto e la componente biologica che con i suoi scarti o tramite le attività vitali stesse possono andare a corrodere il materiale.
Corrosione in ambiente acqua marina
In acqua marina abbiamo gli stessi problemi dell’acqua dolce, inoltre abbiamo degli aspetti peggiorativi come la presenza di ioni di cloro, correnti marine e sabbia/ particolato abrasivo in sospensioni. Inoltre c’è un gradiente di potenziale, salinità e concentrazione di ossigeno al variare della profondità. Inoltre la presenza di ini di sodio e modificano la scala dei potenziali di riduzione nobilitando alcuni metalli (come il titanio) e de-nobilitando altri come l’oro.
L’acqua di mare tendenzialmente aumenta la velocità di corrosione dato che si tratta di un liquido elettrolita, in moto, ricco di particolato, con altezza variabile e popolato da batteri e alghe.
Corrosione in ambiente terreno
Il terreno è un ambiente molto variabile da sito a sito, tendenzialmente il fattore più importante è la porosità. Questa permette il passaggio dell’aria e dell’acqua e varia quindi le condizioni. Queste caratteristiche sono quindi dettate dalla granulometria dei terreni oltre ad altri fattori ambientali. Altro fattore importante è la presenza dell’uomo: scaricando le linee di terra appunto a terra creiamo un potenziale locale che permette di agevolare i processi di corrosione. Inoltre nel terreno c’è una forte presenza di sali che in presenza di acqua si disciolgono e vanno a variare pH e condizioni del conduttore elettrolitico (acqua). Tendezialmente si trattano di sali di cloro, zolfo e carbonati. I primi riducono il campo di passività mentre i secondi possono aiutare la passivazione. Questi fanno tendere il pH dei terreni tra il 5 e l’8, quindi terreni tendenzialmente acidi o neutri. Inoltre in terra c’è molta attività biologica e gli scarti di quest’ultima aiuta la produzioni di ioni solfati e solfiti. La condizione ideale è quella di un terreno areato, con granulometria grossa e in assenza di sali. In caso di presenza di carbonati c’è la possibilità di una precipitazione dei carbonati sul metallo creando quindi dei sistemi di corrosione e locale.
Dato che il terreno spesso è disomogeneo e può variare la sua granulometria e la sua composizione a distanza di pochi metri, uno dei problemi può essere la cella ad areazione differenziata, ovvero lo stesso tubo che attraversa un terreno misto si comporta:
in maniera catodica nella sezione a porosità maggiore
in maniera catodica nella sezione più compatta
Corrosione in ambiente biologico
Per ambiente biologico si intendono gli ambienti che hanno a che fare con il corpo umano. Si prendono in considerazione quindi tutti quei metalli chirurgici che o rimangono a contatto con il corpo per un tempo limitato o vengono impiantati in maniera permanente come per esempio viti per ossa, protesi dell’anca o del ginocchio eccetera. In ambiente biologico abbiamo 2 tipi di macroambienti: extra corpore (ovvero tutte le strumentazioni che hanno un contatto con il corpo limitato) o in corpore (tendenzialmente rotesi o sistemi meccanici permaneti).
Esempio di corrosione in ambiente biologico extra corpore
Per i metalli extra corpore l’ambiente riserva loro la presenza di detergenti, farmaci e disinfettanti tipicamente composti da cloruri o soluzioni ossigenate entrambe deleterie per quanto riguarda la corrosione. Il materiale tipicamente usato è il famoso “acciaio chirurgico”, ovvero un acciaio ad altissimo contenuto di cromo e con un basso tenore di carbonio. Questo è l’acciaio utilizzato anche per i piercing di media qualità ad esempio. In caso di problemi dati da corrosione generalizzata è possibile inserire in microlegato del molibdeno per ottimizzare le prestazioni del film passivante del cromo.
Esempio di corrosione in ambiente biologico in corpore
Per i metalli in corpore invece deve affrontare l’interno del nostro corpo, ricco di ioni cloro, ossigeno, ma soprattuto estremamente conduttivo (è come essere in acqua salata a livello di conducibilità). In ambiente biologico la morfologia più comune è quindi la corrosione galvanica e la corrosione assistita (sforzo o fatica).
Corrosione in ambiente calcestruzzo
La corrosione all’interno del calcestruzzo è un fenomeno particolarmente complesso a causa delle caratteristiche specifiche di questo materiale. Il calcestruzzo è per sua natura poroso e può contenere acqua residua e vari agenti chimici che influenzano il processo corrosivo. Uno dei principali problemi è la carbonatazione, un processo in cui l’anidride carbonica penetra nel calcestruzzo e reagisce con l’idrossido di calcio presente, abbassando il pH dell’ambiente e compromettendo lo strato passivante che protegge l’acciaio dall’ossidazione.
Un altro fattore critico è la penetrazione di cloruri, spesso presenti nei sali antighiaccio o nell’ambiente marino, che può causare corrosione pitting localizzata dell’armatura in acciaio. La presenza di microfessure nel calcestruzzo può ulteriormente accelerare questi processi permettendo un più facile accesso degli agenti corrosivi all’interno. La combinazione di questi fattori può portare a una significativa riduzione della durata della struttura in calcestruzzo armato, rendendo essenziale un’attenta progettazione e manutenzione per mitigare i rischi di corrosione.
Corrosione in ambiente ad alta temperatura
La corrosione ad alta temperatura rappresenta un caso unico di corrosione a secco, dove il principale agente corrosivo è l’ossigeno presente nell’aria. Questo tipo di corrosione è rilevante in ambienti industriali dove i metalli sono esposti a temperature elevate, come nei forni, nei motori e negli impianti di produzione di energia. A queste temperature, gli ossidi metallici formati possono non fornire un’adeguata protezione passivante, come avviene a temperature più basse. Ad esempio, l’ossidazione del ferro a temperature elevate può portare alla formazione di ossidi che si distaccano facilmente dalla superficie, esponendo continuamente il metallo nudo all’ossigeno e accelerando il processo corrosivo.
Alcuni metalli e leghe, come l’acciaio inossidabile e le superleghe a base di nichel, sono progettati per formare strati di ossidi protettivi stabili che possono rallentare il processo di ossidazione. Tuttavia, la presenza di gas corrosivi come zolfo e cloro a temperature elevate può complicare ulteriormente il quadro, poiché questi possono formare composti con i metalli che accelerano la corrosione. Pertanto, la selezione dei materiali per applicazioni ad alta temperatura deve tenere conto non solo della resistenza meccanica ma anche della capacità di formare strati protettivi stabili in condizioni operative specifiche.
Anche per oggi è tutto. Se volete vedere altri articoli della serie di corrosione cliccate qui. Invece per rimanere aggiornati sulle novità pigia qui!!!
Gestisci Consenso Cookie
Utilizziamo tecnologie come i cookie per memorizzare e/o accedere alle informazioni del dispositivo. Lo facciamo per migliorare l'esperienza di navigazione e per mostrare annunci personalizzati. Il consenso a queste tecnologie ci consentirà di elaborare dati quali il comportamento di navigazione o gli ID univoci su questo sito. Il mancato consenso o la revoca del consenso possono influire negativamente su alcune caratteristiche e funzioni.
Funzionale
Sempre attivo
L'archiviazione tecnica o l'accesso sono strettamente necessari al fine legittimo di consentire l'uso di un servizio specifico esplicitamente richiesto dall'abbonato o dall'utente, o al solo scopo di effettuare la trasmissione di una comunicazione su una rete di comunicazione elettronica.
Preferenze
L'archiviazione tecnica o l'accesso sono necessari per lo scopo legittimo di memorizzare le preferenze che non sono richieste dall'abbonato o dall'utente.
Statistiche
L'archiviazione tecnica o l'accesso che viene utilizzato esclusivamente per scopi statistici.L'archiviazione tecnica o l'accesso che viene utilizzato esclusivamente per scopi statistici anonimi. Senza un mandato di comparizione, una conformità volontaria da parte del vostro Fornitore di Servizi Internet, o ulteriori registrazioni da parte di terzi, le informazioni memorizzate o recuperate per questo scopo da sole non possono di solito essere utilizzate per l'identificazione.
Marketing
L'archiviazione tecnica o l'accesso sono necessari per creare profili di utenti per inviare pubblicità, o per tracciare l'utente su un sito web o su diversi siti web per scopi di marketing simili.