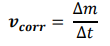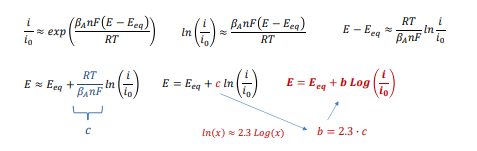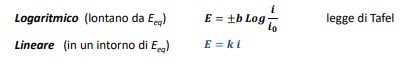
La corrosione: Metodi di protezione

Abbiamo visto fino ad adesso come funziona il processo della corrosione e come si presenta, e la domanda ora è: “come posso fermare questo processo?”. In realtà abbiamo visto che è impossibile annullare la corrosione, ma possiamo limitarne gli effetti prendendo delle precauzioni e utilizzando dei metodi di protezione.

Le 4 componenti della corrosione
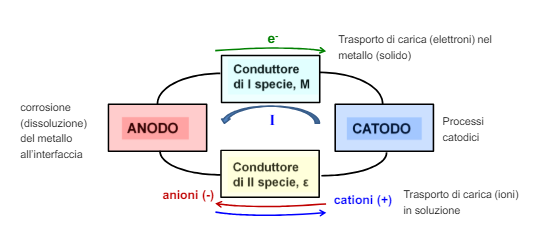
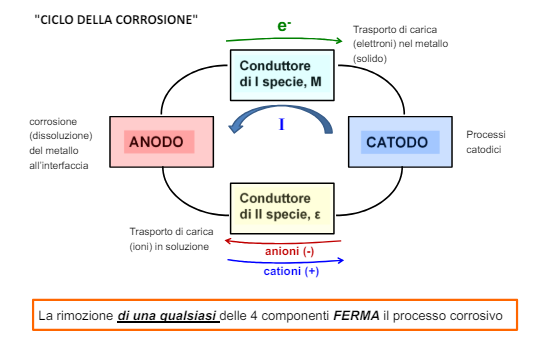
Ciclo delle 4 componenti. basta eiminarne uno con dei metodi di protezione per eliminare la corrosione

Abbiamo già visto questo diagramma e abbiamo detto che è sufficiente eliminare anche una sola delle componenti.
La componente che ha più senso “eliminare” è quella che già di suo ha una resistenza maggiore. Questa componente lo chiameremo “passo limitante”

Metodi di protezione

Il conduttore di prima specie nella cella elettrolitica è il cavo che collega anodo e catodo. Questo è il passo più difficile da limitare dato che è generalmente dato dal diretto contatto tra i 2 metalli. Infatti non si agisce mai sul primo passo ma piuttosto si agisce o sull’ambiente o sui due elettrodi. Tendenzialmente ci sono 3 metodi di protezione:

  • modifica dei fattori ambientali
  • modifica della superficie
  • protezione elettrica

Modifica dei fattori ambientali: Il metallo

Il primo passo per proteggere un elemento dalla corrosione è ovviamente la scelta del metallo opportuno per l’ambiente che lo circonda.
La selezione è ovviamente dettata dal budget disponibile e si può o sceglier il materiale o inserire alligazioni nobilitanti o passivanti sullo stesso.
Prima bisogna capire su quale anodo agire:

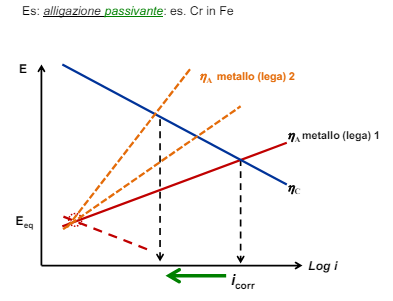
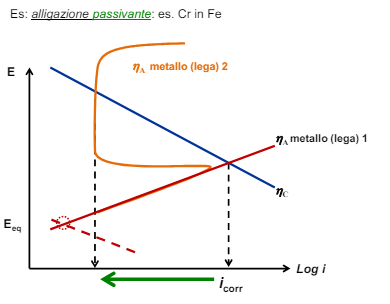
  • Fissato il processo catodico (quindi lavoro sull’anodo) posso o aumentare il potenziale anodico con alligazione nobilitante o aumentare il sovrapotenziale anodico con una alligazione passivante
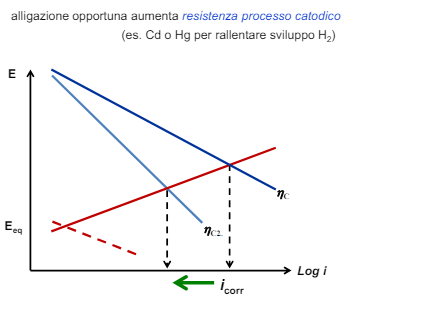
  • Fissato il processo anodico invece l’unica cosa che posso fare è aumentare il sovrapotenziale catodico inserendo in lega degli elementi che rallentino lo sviluppo idrogeno o la riduzione ossigeno.
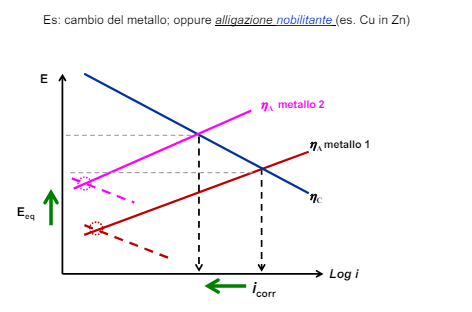
Variazione sul diagramma di Evans per alligazione nobilitante
Variazione sul diagramma di Evans per alligazione passivante
Variazione sul diagramma di Evans per alligazione passivante in caso di metallo attivo
Variazione sul diagramma di Evans per alligazione passivante
Variazione sul diagramma di Evans per alligazione passivante in caso di metallo passivabile
Variazione sul diagramma di Evans Protezione anodica con alligazione resistiva

Modifica dei fattori ambientali: l’ambiente

Importanti almeno tanto quanto la scelta del metallo, ci sono i fattori ambientali da tenere in considerazione, in particolare la presenza di speci chimiche dannose, il pH e il tenore di ossigeno.
In generale è possibile controllare solo il tenore di ossigeno lavorando o sulla temperatura o aggiungendo in ambiente speci chimiche che reagiscono con l’ossigeno come il solfito di sodio e l’idrazina,

Inibitori di corrosione

Esistono delle sostanze chimiche che inducono reazioni parallele o competitive alla corrosione (abbiamo visto per esempio il cloro induce reazioni chimiche favorevoli alla corrosione) e si possono classificare in più modi:

  • Per natura chimica
  • Per utilizzo
  • Per condizioni di impiego
  • per meccanismo elettrochimico

Noi li classificheremo in quest’ultimo modo

Classificazione degli inibitori
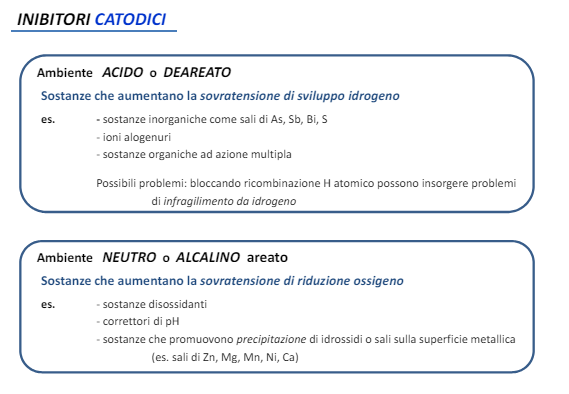
Metodi di protezione: classificazione degli inibitori

Gli inibitori anodici invece si dividono in ossidanti e non ossidanti. Questi ultimi vanno a lavorare sulla curva di attività del metallo facendogli acquisire i comportamenti di un metallo passivato e nel caso questo sia già un metallo passivato, allargano il campo di passività.
Il meccanismo è quello di reagire con l’ambiente e creare superficialmente uno strato “passivato”, alcuni esempi possono essere i carbonati, i borati, i silicati ecc… .
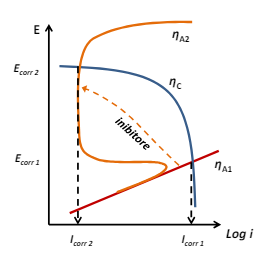
Variazione sul diagramma di Evans di un processo corrosivo con inibitori

Di contro ovviamente ci sono gli inibitori ossidanti il cui meccansimo è lo stesso, ma reagiscono con l’ossigeno

Gli inibitori hanno alcune criticità, ovvero per arrivare a “passivare” il metallo li dobbiamo mettere in maniera omogenea e dovremmo assicurarci che la concentrazione sulla superficie sia sufficiente a passivare il metallo; inoltre sarà necessario mantenere la concentrazione di mantenimento nel tempo e tenere conto della vita operativa dell’inibitore. In seguito riportiamo alcuni inibitori tipici.
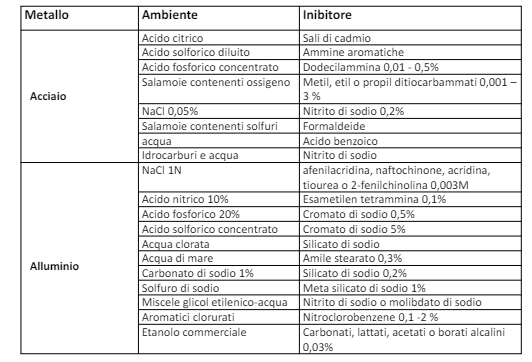
Tabella di inibitori tipici in vari ambienti per alluminio e acciaio

Metodi di protezione: Modifica della superficie

Un altro metodo per tenere sotto controllo la corrosione è quello di modificare la superfice e il metodo più intuitivo è quello di isolare la superficie dall’ambiente. In questo modo otteniamo un aumento del sovrapotenziale del metallo, ovvero una resistenza del circuito di corrosione.

Per fare questa operazione utilizziamo dei rivestimenti che si dividono nel seguente modo:
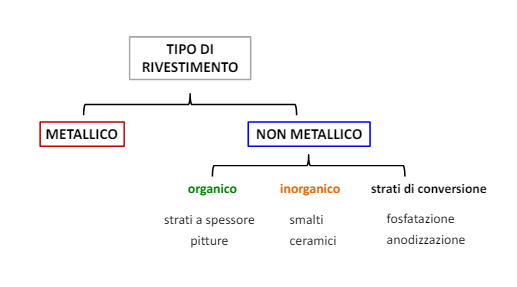
Metodi di protezione: rivestimenti isolanti dall'ambiente, la classificazione
Metodi di protezione: rivestimenti isolanti dall’ambiente, la classificazione

Questi rivestimenti li affronteremo uno ad uno, ma prima di applicare un rivestimento è di fondamentale importanza andare a preparare la superficie su cui applicarlo, in particolare pulirla.
Sembrerebbe un problema di poco conto, ma una buona pulizia implica una buona adesione dello strato e una difficolta maggiore nel presentarsi di problemi di corrosione localizzata o sottopelle.

Meccanismi di pulizia
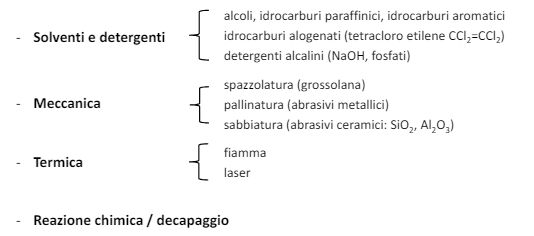
Classificazione dei metodi di pulizia

Rivestimenti metallici

Gli obbiettivi dei rivestimenti metallici possono essere svariati:
– aumentare la resistenza all’usura,
– aumentare la durezza superficiale
– Migliorare l’estetica dei materiali
– Variare alcune proprietà funzionali come le funzionalià ottiche o elettroniche
– aumentare la resistenza alla corrosione
La divisione tra i rivestimenti metallici è relativa alla nobiltà del materiale rivestito, questo non solo funge da protezione fisica, ma anche da possibile protezione chimica alla corrosione.
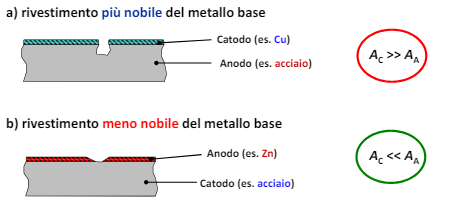
Nel caso in cui il rivestimento sia più nobile del metallo abbiamo

  • Corrosione stimolata dal rapporto tra le aree sfavorevole
  • Ostacolata da prodotti di corrosione che sigillano i difetti
  • Ostacolata dalla possibile passività del metallo più nobile
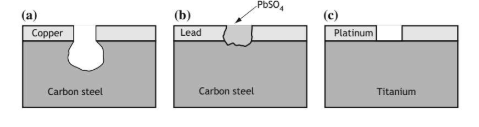
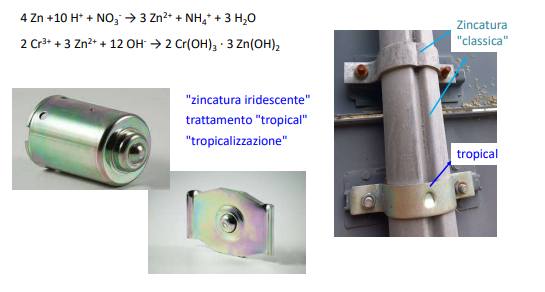
Nel caso contrario invece abbiamo un rapporto tra le aree molto favorevole e il metallo meno nobile funge da anodo sacrificale superficiale. L’esempio più lampante di una applicazione di questo genere sono i famosi tubi zincati o il rivestimento zincato tipico dei tralicci o delle scale anti-incendio.
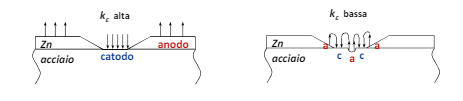
Notiamo che a seconda della dimensione di un eventuale difetto gli effetti possono cambiare, in particolare potrebbe verificarsi una cella ad areazione differenziata all’interno di una cella elettrolitica.
Metodi per fare rivestimenti metallici
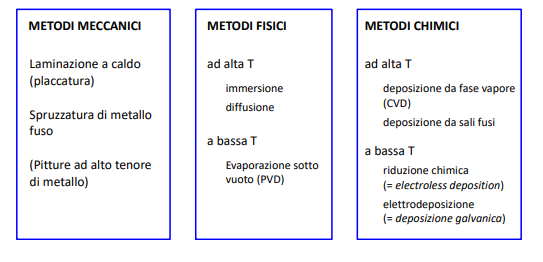
Esistono vari modi per poter rivestire un metallo con un altro metallo. Qui sopra abbiamo appunto una prima classificazione.
Per rivestire i metalli spesso servono delle tecniche per poter depositare un metallo di natura diversa sopra un altro e a volte servono degli strati di transizione da un metallo ad un altro. Vediamo quindi alcuni metodi

Placcatura

Abbiamo tutti visto dei metalli placcati, tipicamente nei gioielli per poter dare una parvenza di oro o argento. Questo metodo può essere effettuato a varie temperature:

  • Se la temperatura è superiore a quella del metallo di rivestimento allora si dice che il metallo è sovrasaldato e come dice la parola si salda il metallo di rivestimento sulla superficie della superficie
  • Se la temperatura invece è inferiore a quella di fusione del metallo di rivestimento otteniamo il rivestimento laminando i due strati uno sopra l’altro.

Spruzzatura

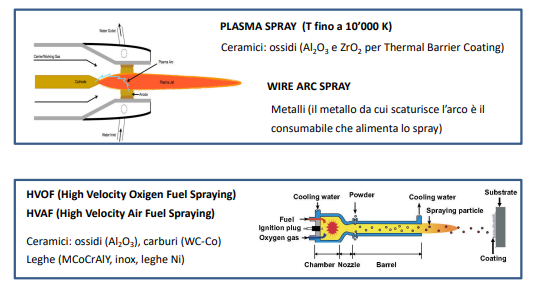
La spruzzatura è un processo in cui delle particelle del rivestimento vengono sparate sulla superficie da rivestire. I metodi di spruzzatura per i metalli implicano la fusione del metallo di rivestimento e il lancio di gocce di questa sostanza fusa.
La particolarità di questo processo è la possibilità di spruzzare anche materiali ceramici, ossidi o nitruri.
Per poter ottenere il metallo fuso lanciato si utilizzano delle tecniche al plasma in cui il plasma svolge le 2 funzioni contemporaneamente.
Pittura ad alto tenore di metallo

Per chi ha lavorato in un’officina meccanica o nel campo della carpenteria metallica questo strumento di protezione è molto noto. Esistono infatti delle vernici che contengono come pigmento del particolato metallico, tipicamente zinco, che svolgono la funzione di protezione catodica. Si utilizza principalmente sulle saldature o sui giunti ed è una soluzione relativamente economica e disponibile a chiunque.

Rivestimento metallico a caldo

Con i metalli bassofondenti come il piombo, lo stagno, l’alluminio (in casi particolari), il cadmio e lo zinco è possibile immergere il pezzo direttamente in un bagno di metallo fuso. Questo comporta una copertura più spessa e uniforme. Ed è l’ultima delle lavorazioni meccaniche

Deposizione fisica di vapori
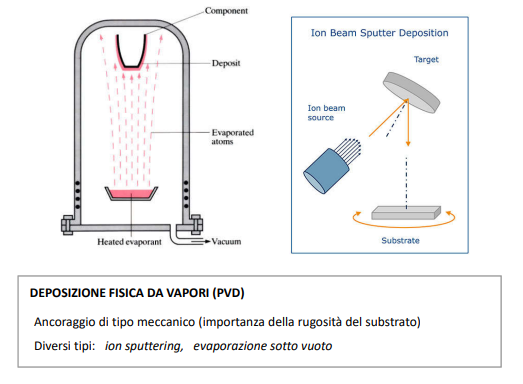
Questo tipo di deposizioni è fortemente dipendente dalla natura superficiale del substrato per l’ancoraggio.

Elettrodeposizione

Questo metodo è quello che si usa per la cromatura delle parti metalliche e segue i principi della cella elettrochimica visti ad inizio corso di corrosione (qui)
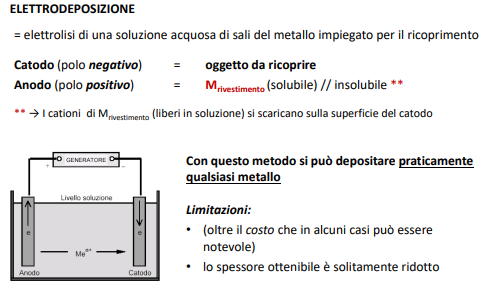
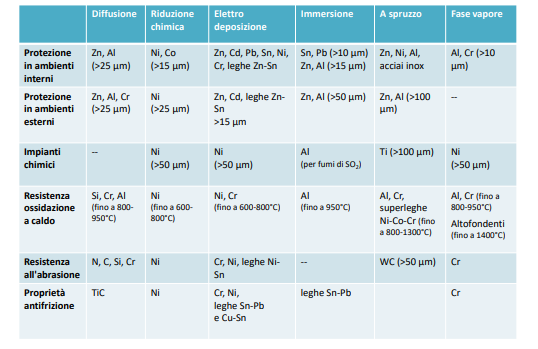
I metalli usati tipicamente per i rivestimenti sono i seguenti e con i seguenti metodi:

MetalloMetodo di rivestimeto
ZincoZincatura a caldo, a freddo e elettrodeposizione
CadmioElettrodeposizione
PiomboImmersione e Elettrodeposizione
StagnoImmersione e elettrodeposizione
AlluminioImmersione
NichelElettrodeposizione, Riduzione chimica da sali e placcatura
Cromo,
Nichel-Cromo
Elettrodeposizione
RameElettrodeposizione
OroElettrodeposizione e placcatura

Metodi di protezione: Strati di conversione

Gli strati di conversione sono un film superficiale formato in situ, ovvero direttamente sul metallo da proteggere, tramite un legame chimico o elettrochimico. Questi possono essere utilizzati come strati anticorrosivi o come fondo per i successivi rivestimenti.

Fosfatazione

Il substrato metallico viene fatto reagire con dell’acido ortofosforico contenente ioni metallici fosfati. Questa reazione sviluppa idrogeno e crea uno strato poroso ottimo per le successive lavorazioni come la verniciatura o i metodi fisici di rivestimento.
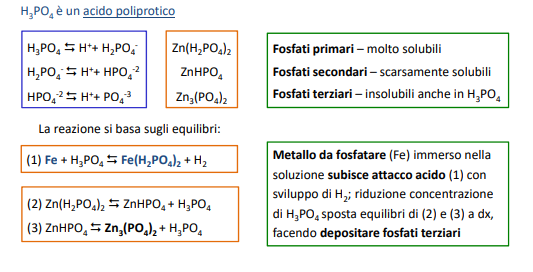
Reazione dell'acido ortofosforico per l'acciaio
Reazione dell’acido ortofosforico per l’acciaio

Cromatazioe

Anodizzazione

L’anodizzazione è un procedimento molto attuato, specialmente per l’alluminio.
L’obbiettivo è quello di inspessire lo strato di ossido protettivo tramite cella elettrochimica (andiamo a stimolare la produzione dello strato di passività).
In particolare per il titanio abbiamo anche la possibilità di far “cambiare colore” tramite dei fenomeni di diffrazione dello strato di ossido (lo spessore dell’ossido è direttamente correlato alla frequenza di luce respinta).
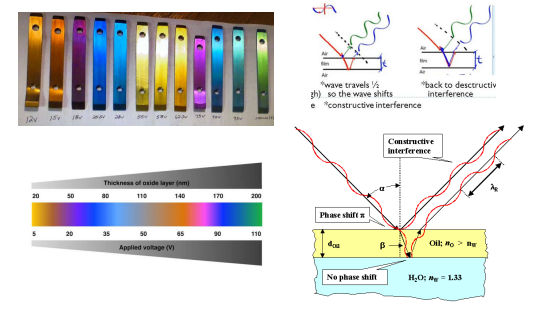
Metodi di protezione, l'anodizzazione del titanio
Come il titanio cambia colore a seconda dello strato di ossido

Metodi di protezione: Rivestimenti organici

Ora che abbiamo visto il mondo dei rivestimenti metallici, andiamo a vedere il più economico e accessibile mondo delle protezioni organiche, ovvero le vernici.
La composizione delle vernici è la seguente:

  • Legante: è la sostanza chimica che tiene insieme tutto e lega la vernice al substrato su cui viene applicata.
  • Solvente/diluente: servono per la messa in posa della vernice e tendenzialmente a vernice asciugata o li troviamo presenti in quantità ridotta o non li ritroviamo affatto.
  • Pigmenti/ cariche : i pigmenti sono solamente il colore mentre le cariche aiutano a migliorare le caratteristiche meccaniche della vernice e possono influenzare la permeabilità della stessa
  • Additivi: servono a migliorare le prestazioni della vernice e possono spaziare da acceleratori di asciugatura, antiossidanti, agenti di attivazione superficiale ecc.

Le vernici si classificano inoltre in base al processo di indurimento che la governano:

  • Indurimento per evaporazione del solvente(fisico)
  • Indurimento per ossidazione (il legante ossida e indurisce)
  • polimerizzazione

Il procedimento per una corretta verniciatura è quello che segue
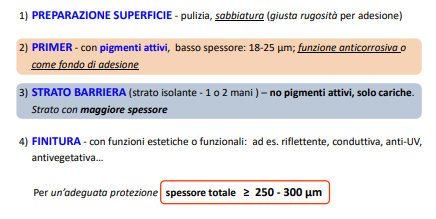
Preparazione della superficie da verniciare

La vernice inoltre ha ben 2 effetti protettivi sul substrato, ovvero la protezione fisica e meccanica dall’acqua isolando la componente dall’ambiente e in caso di presenza di pigmenti attivi anche quella di protezione catodica come abbiamo visto appunto le vernici allo zinco o anodica come le vernici al minio di piombo (questa non si usa più per la sua tossicità, ma largamente utilizzata per esempio sulla torre Eiffel o sul ponte di Brooklin in anni passati).

Metodi di protezione : Protezione elettrica

Dopo aver visto tutti i sistemi di protezione “passivi” andiamo ora a vedere quello più particolare e talvolta attivo.
Questo tipo di protezione si usa solo in ambienti altamente conduttivi come acqua di mare, terreno o ambienti particolari.
L’idea è quella di abbattere il potenziale di corrosione tra due elettrodi limitando la corrosione al suo minimo.
Abbiamo anche qui 2 categorie ovvero la protezione attiva catodica e anodica.

Protezione catodica

Fissato il processo catodico andiamo a lavorare sulla tensione a cui si trova il metallo aggiungendo o un elettrodo insolubile o uno solubile (anodi sacrificali)
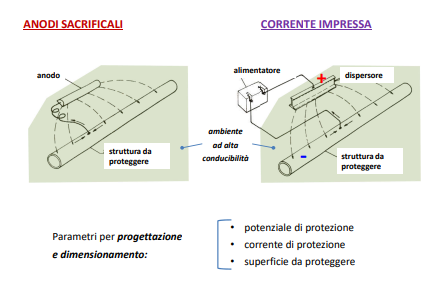
Per quanto riguarda gli anodi solubili la teoria è molto interessante: infatti collegando con un filo il metallo da proteggere con l’anodo, la tensione di lavoro della struttura si abbassa a sommandosi a quella dell’anodo che andrà a corrodersi a favore della struttura stessa. Questo metodo è molto utilizzato sia in campo marino che in campo civile per proteggere tubature e cavi sotterranei. Questo tipo configurazione però favorisce lo sviluppo idrogeno sulla superficie del metallo da proteggere.
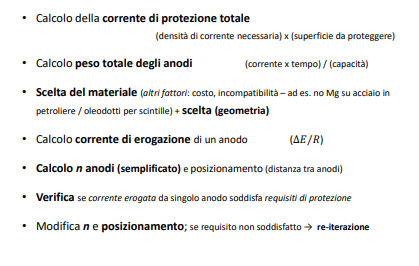
Il dimensionamento di questi anodi è una procedura abbastanza complessa senza entrare nei dettagli segue i seguenti passi:
E anche per oggi è tutto. Considerate che questo piccolo minicorso è solo il primo della serie e spero di poterlo mettere scaricabile in PDF. Per rimanere aggiornato clicca qui!!
Mentre per altri articoli sulla scienza dei materiali clicca qui.
La corrosione, Morfologia di corrosione

La morfologia, ovvero come si presenta la corrosione, è caratterizzata dalla forma e dalla “driving force”, ovvero il tipo di chimica che alimenta la corrosione.
Le driving force sono principalmente 2, ovvero il contatto galvanico e la cella ad areazione differenziata.
Mentre le 3 macro-famiglie di corrosione sono corrosione generalizzata, corrosione localizzata e corrosione selettiva.

Morfologia di corrosione: Corrosione generalizzata

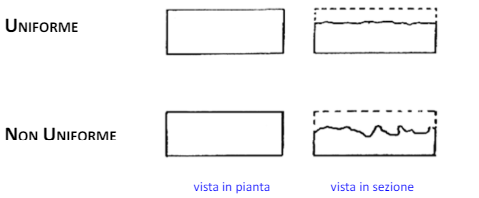
La corrosione si divide in

  • Corrosione uniforme
  • Corrosione non uniforme
Prima divisione per la morfologia di corrosione
Prima classificazione delle morfologie di corrosione

L’uniformità di corrosione è data dalla finitura superficiale, infatti dall’elettrotecnica sappiamo che le correnti si accumulano sugli spigoli. Infatti più le valli e i picchi sono arrotondati, più la corrosione sarà uniforme. Per esempio la prima parte ad andare via per corrosione delle viti sono proprio i filetti che sono fatti di una cresta sottile su cui si accumula l’intera corrente di corrosione. Una delle lavorazioni più comuni infatti per limitare la corrosione è la butturatura.

Tendenzialmente la corrosione generalizzata è data dal contatto galvanico tra 2 metalli con nobiltà differente
I fattori da considerare nella corrosione generalizzata sono:

  • Differenza di nobiltà pratica
  • Proprietà catalitiche (il catodo può aiutare la corrosione tramite reazioni catalitiche)
  • Rapporto tra le aree
  • Conducibilità e composizione della soluzione (conduttore di tipo 2)

Differenza di nobiltà pratica

Nella teoria abbiamo studiato l’esistenza dei potenziali di riduzione standard, ma questi sono stati calcolati in ambienti di laboratorio, quindi è molto probabile che alcune differenze di potenziale rispetto allo standard in condizioni naturai vengano sfalsate. Dato che la natura è imprevedibile si è scelto di affrontare il problema tramite una soluzione empirica.
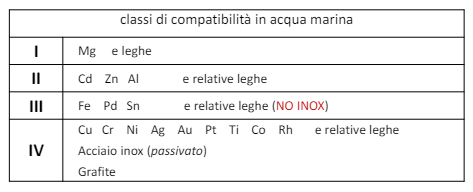
Ovvero per la compatibilità tra 2 metalli e per evitare un fenomeno corrosivo disastroso (ovvero la corrosione rapida dell’anodo) si è scelto di utilizzare una differenza di potenziale di riduzione tra i due metalli inferiore a 0,25V

Tabella per la compatibilità tra metalli in acqua marina.
Tabella per la compatibilità tra metalli in mare

In questa tabella ad esempio abbiamo che i materiali in classe 5 faranno da anodo a quelli di classe inferiore. Idealmente quando costruiamo una struttura infatti sarebbe cosa buona farla tutta dello stesso materiale, in particolare i giunti di connessione causano non pochi problemi.
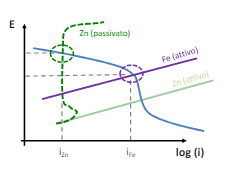
In questi casi sono possibili dei ribaltamenti di comportamento. Per esempio sappiamo dalla termodinamica che lo zinco è meno nobile del ferro, ma a temperature elevate l’ossido che si crea non è più isolante ma semiconduttivo e quindi lo zinco diventa catodico rispetto al ferro.

Esempio di "ribaltone" morfologia di corrosione
Esempio di “ribaltone” morfologia di corrosione

Appunto qui abbiamo che lo zinco passivato ha una tensione di lavoro maggiore rispetto alla reazione di riduzione ossigeno, e quindi farà da catodo rispetto al ferro.

Proprietà catalitiche del catodo

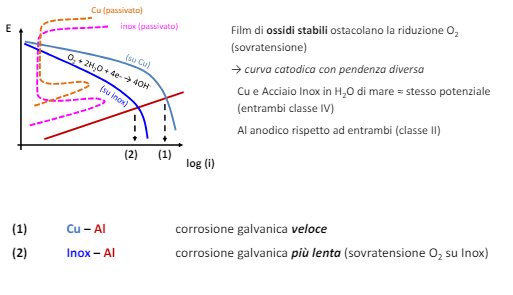
Anche per il catodo la condizione superficiale è determinante, infatti ad esempio un film di ossidi stabili posizionati sul catodo crea una sovratensione che ostacola la reazione sul catodo.

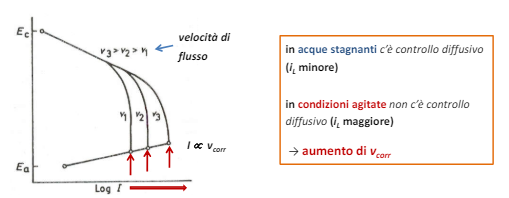
Un altro fattore determinante è la concentrazione di ossigeno dato che la pressione parziale di ossigeno determina la velocita della reazione catodica (vedi equazione di Nernst), infatti in acque stagnati la corrosione spesso è lenta o addirittura trascurabile, mentre in acque agitate la corrente di corrosione è molto elevata appunto per la reazione veloce di produzione ossigeno.

Rapporto tra le aree

Abbiamo già visto nella cinetica di corrosione che il rapporto tra le aree delle interfacce dei 2 metalli è strettamente correlato, infatti dato che la corrosione è un effetto superficiale, la profondità di corrosione sarà più veloce tanto quanto l’area del catodo è piccolo.

Morfologia di corrosione: Corrosione Localizzata

Come per la corrosione generalizzata, anche per la corrosione localizzata ci sono 3 sottofamiglie, ovvero:

  • Vaiolatura (pitting)
  • Fessura (Crevice)
  • Filiforme (sotto film protettivo)

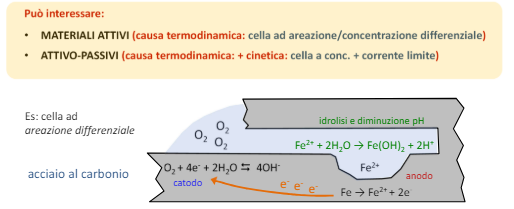
La driving force di questo tipo di corrosione è principalmente la cella ad areazione differenziata
Generalmente questo tipo di corrosione non avviene su materiali attivi, ma su materiali protetti o da vernici o film passivanti e vengono innescati proprio dalla rottura di questa protezione.
La rottura può avvenire sia in maniera meccanica sia in maniera elettrochimica (la corrente galvanica “sfonda” il film protettivo)
Altri motivi di corrosione localizzata sono la presenza di un deposito che crea areazione differenziale in una zona localizzata della superficie e sempre con la stessa driving force all’interno delle fessure o per la presenza di gocce sul metallo.

Vaiolatura o Pitting

Morfologia di corrosione: esempi di pitting
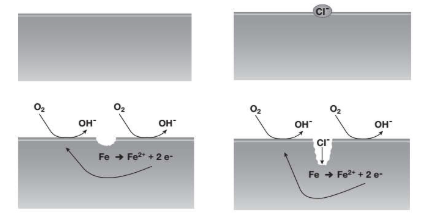
Meccanismo del pitting morfologia di corrosione
Meccanismo del pitting in presenza di cloro

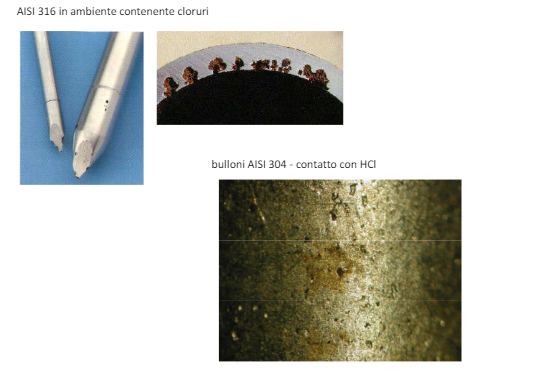
Il tipo di corrosione localizzata più pericolosa e profonda è proprio questa. La vaiolatura è tipica appunto di metalli passivati ed è innescata dalla rottura o dal cedimento del film protettivo. I danni possono avere dimensioni ridottissime, addirittura microscopiche, e presentarsi anche singolarmente. Inoltre per via del rapporto ridottissimo tra le aree di catodo e anodo abbiamo una velocità di penetrazione della corrosione estremamente elevata. Tutto questo comporta problemi estremamente, in particolare in tubature o serbatoi in pressione.
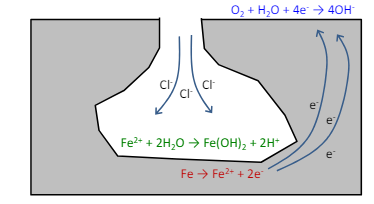
Inoltre in caso di presenza di elementi de-passivanti come il cloro, la reazione diventa auto-catalitica, ovvero la velocità di reazione aumenta per via dell’idrolisi acida nella cavità,(ovvero l’ambiente acido nella cavita porta alla produzione di più ioni metallici per bilanciare il pH molto basso).

Attrazione degli ioni cloro per via di ioni ferro nella cavità.

Piccolo appunto sui fattori di riduzione delle zone di passività

La zona di passività come abbiamo visto in cinematica e termodinamica della corrosione è la zona in cui si forma un ossido o idrossido protettivo sullo stesso metallo. L’esempio più lampante di metallo passivato è l’alluminio con i suoi ossidi (l’allumina in particolare).
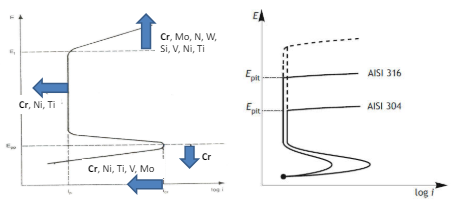
La zona di passività è direttamente correlata all’ambiente e di conseguenza alla presenza d ioni depassivanti come il cloro appunto e del valore del pH.

Effetti di alcuni elementi in lega sulla curva di passività.

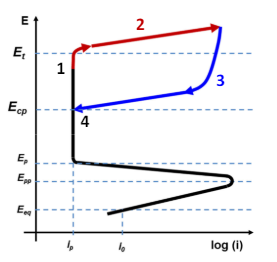
E possibile inoltre che per metalli in condizioni di transpassività si attivi un ciclo di isteresi, ovvero ciclicamente la corrosione si ferma (ad esempio sul bagno-asciuga), il potenziale diminuisce e il metallo ha abbastanza tempo per ri-passivarsi e ricominciare il ciclo in transpassività.

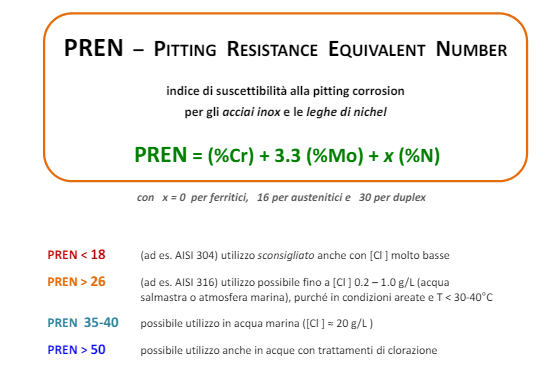
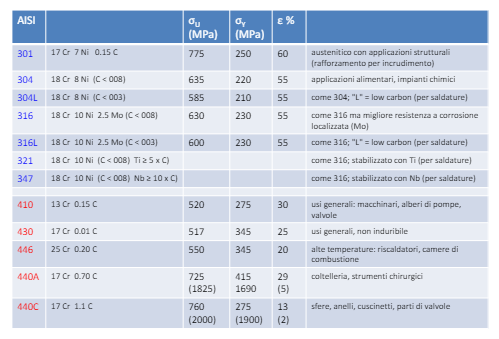
Per poter misurare la propensione di un materiale a subire fenomeni di pitting esiste un indice di resistenza al pitting detto PREN, Questo prende in considerazione la composizione del metallo.

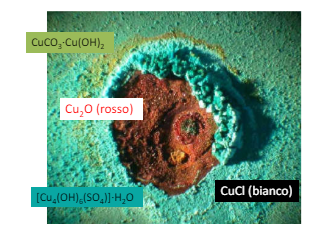
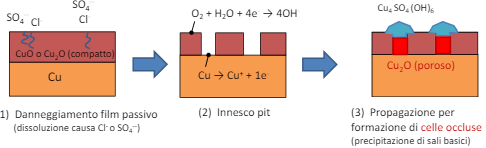
Pitting nodulare

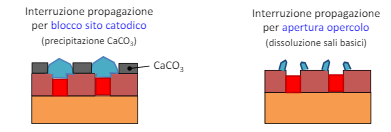
In letteratura troviamo un caso importante, ovvero il rame in acqua dolce crea questo particolare tipo di pitting sovrastati da opercoli composti da prodotti di corrosione porosi.
Il meccanismo è tendenzialmente il seguente:

Corrosione in fessura

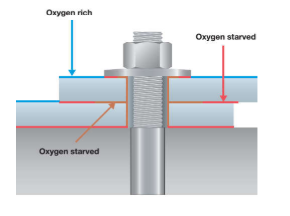
La driving force di questo tipo di morfologia di corrosione è l’areazione differenziale dovuto alla geometria delle componenti.
Tipicamente questo tipo di corrosione si presenta tra giunti metallici, interstizi sulle guarnizioni, filettature, saldature mal rifinite ecc…
La regola d’oro di questo tipo di corrosione è quella che per essere presente è necessario che l’interstizio sia sufficientemente piccolo da fare in modo che la velocità di consumo dell’ossigeno nell’interstizio sia maggiore della velocità di diffusione dell’ossigeno nello stesso.

Corrosione Filiforme

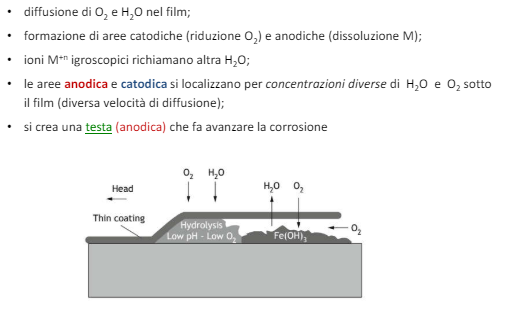
Questo tipo di corrosione è tipico di metalli protetti da un film passivato o da un film protettivo. La driving force di questo meccanismo corrosivo è la cella ad areazione differenziale. In particolare vediamo che quello che succede è che a seguito di un difetto nel film protettivo si crea sotto di questo un innesco di corrosione che poi si divide per areazione differenziale in una testa anodica che “cammina” e una coda catodica. Banalmente la testa ha meno area esposta all’aria rispetto al corpo catodico e quindi si crea una sorta d corrosione in fessura.

Morfologia di corrosione: corrosione filiforme
Meccanismo di diffusione della corrosione filiforme

Corrosione selettiva

La corrosione non solo può avvenire tra 2 metalli diversi, ma dato che spesso i metalli si trovano in lega tra loro, anche queste leghe possono comportarsi come delle celle galvaniche microscopiche. Questa morfologia di corrosione è tipica delle leghe del rame dove quest’ultimo, essendo un metallo più nobile dei suoi elementi in lega, si comporta come catodo.
L’attacco selettivo si divide in 2 macro-famiglie:

  • Dealligazione
  • Corrosione intergranulare

La prima è abbastanza autoesplicativa: 2 metalli in lega, uuno più nobile dell’altro, il meno nobile viene disciolto dal più nobile.
La seconda invece è un pò più particolare: infatti quello che succede è che il grano del materiale si comporta in maniera più o meno nobile rispetto al reticolo. Questo comporta che o uno o l’altro andranno a corrodersi se messi in contatto tramite un elettrolita.
Questo processo è tipico delle ghise e delle leghe di alluminio; ma i protagonista di questo processo è l’acciaio inox per delle ragioni molto particolari che vedremo.

Dealligazione

La de-alligazione funziona su 2 meccanismi dettati dalla natura della lega

  • Leghe bifasiche —-> Microcoppie galvaniche tra matrice e alliganto
  • Leghe Monofasiche —-> Dissoluzione della lega e ri-depozione del metallo nobile

Come abbiamo detto appunto la de-alligazione è un processo tipico delle leghe di rame. In particolare gli ottoni (CuZn) subiscono un processo di dezinficazione, in particolare nell’ottone 60/40 dove abbiamo effettivamente una lega bifasica.
Per poter limitare questo effetto utilizziamo degli elementi in lega detti inibitori come fosforo, arsenico, piombo, stagno e alluminio, ma questi vanno bene solo per gli ottoni con una percentuale di zinco inferiore al 35%.

Corrosione selettiva su un elemento di bronzo
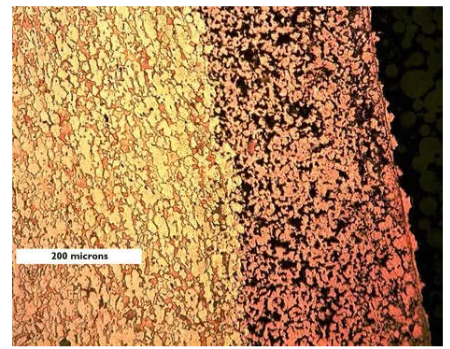
Elemento di ottone in cui lo strato superiore (destra) è stato attaccato da corrosione selettiva
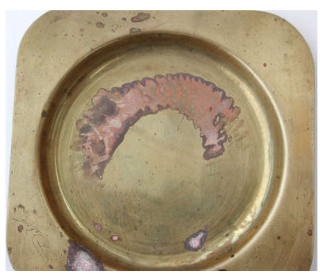
Sottobicchiere di ottone che ha subito una corrosione selettiva

Per i bronzi invece avviene il processo di soluzione della lega e rideposizione del rame. Anche in questo caso esistono degli inibitori del processo che sono arsenico, antimonio e fosforo in quantità inferiori allo 0,2%. Questo tipo di leghe è largamente utilizzato in nautica sotto il nome di leghe ammiragliato.

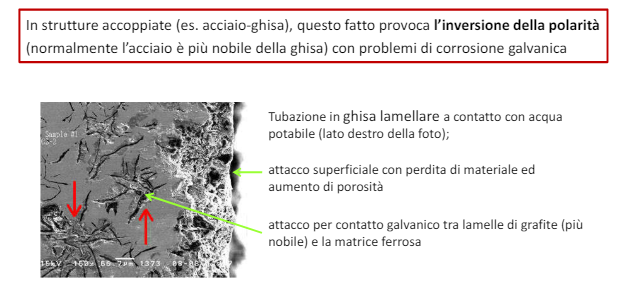
Grafitizzazione delle ghise

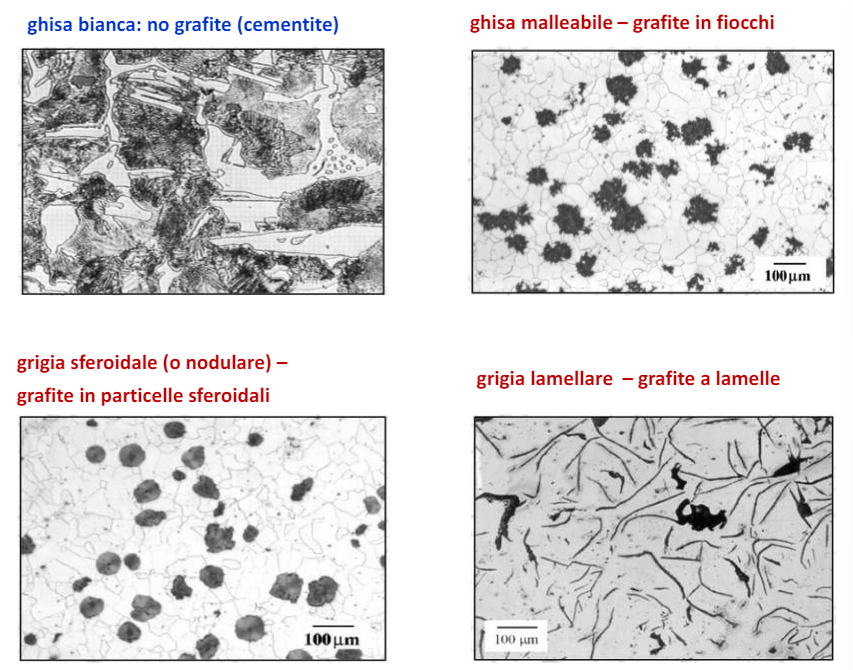
Sempre sotto i processi di de-alligazione notiamo le ghise. Abbiamo visto in termodinamica, ma ripetiamo qui che il carbonio è più nobile della maggior parte dei metalli e dato che la ghisa è una lega ferro carbonio ricca di carbonio è soggetta anche lei alla de-alligazione.
Nota: per avere de-alligazione nelle ghise è necessario avere i cluster di grafite.

Morfologia di corrosione selettiva nella ghisa

Morfologia di corrosione: Corrosione intergranulare

Questo tipo di corrosione è tipica delle leghe di alluminio e degli acciai inox, anche se con meccanismi diversi.
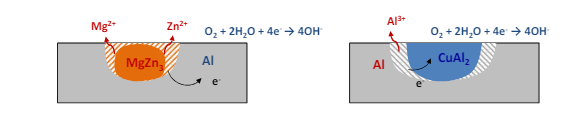
I primi si corrodono per la loro capacità di formare leghe intermetalliche, mentre i secondi per via di un fenomeno detto sensibilizzazione.

Le leghe di alluminio

Le leghe di alluminio corrodono per via della formazione di grani intermetallici. Questi possono essere anodici o catodici rispetto all’alluminio. In un caso abbiamo la corrosione della matrice di alluminio (caso di intermetallo anodico), nell’altro abbiamo la corrosine solo del grano esterno.

Acciaio inox

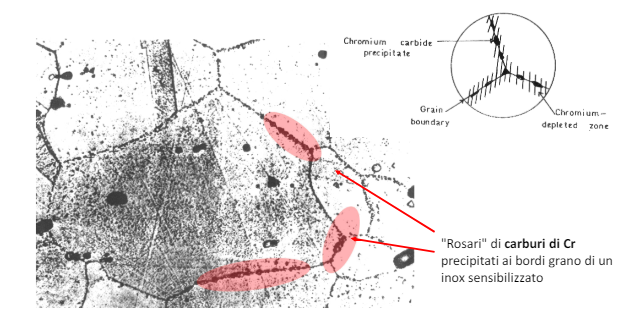
L’acciaio inox segue un processo simile, ma sul bordo di grano. Questo è il caso in cui la forza di un acciaio diventa la sua debolezza. Quello che succede è che con un riscaldamento e un successivo raffreddamento lento quello che succede è che il cromo si accumula sui bordi di grano come carburi di cromo. Questi si comportano da catodo locale e in presenza di un elettrolita e vanno a indebolire la coerenza tra i grani.

Morfologia di corrosione, sensibilizzazione e presenza di rosari di carburi di cromo sul bordo di grano

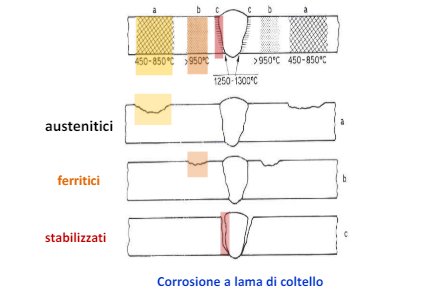
Questo tipo di sviluppo di carburi di cromo è tipico attorno le saldature e porta ad una corrosione a lama di coltello. Ovvero il cordone di saldatura rimane integro e viene attaccato solo il “bordo” della saldatura. Questo accade appunto per la “sensibilizzazione” dell’acciaio.
La posizione poi dipende dalla natura dell’acciaio preso in considerazione e ad eventuali inibitori inseriti in lega.

Altri tipi di morfologia di corrosione

In realtà ci sono altre morfologie di corrosione, ovvero quelle assistite da sforzo. In questo tipo di morfologia di corrosione in realtà abbiamo 2 effetti:

  • La presenza di uno sforzo
  • La presenza di un ambiente corrosivo

Presi singolarmente i 2 effetti non avrebbero effetti catastrofici, ma uniti insieme l’uno alimenta l’altro, in particolare con i meccanismi di corrosione in fessura.
Ma in questo articolo non li tratterò in maniera approfondita.

Anche per oggi è tutto. Per le nuove uscite pigia qui! Mentre per continuare con la serie clicca qui.
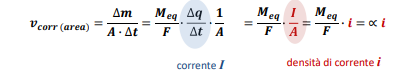
La cinetica della corrosione

Abbiamo visto la termodinamica della corrosione che risponde alla domanda “La corrosione può avvenire?”. Ora la cinetica della corrosione ci dice “se avviene quanto velocemente?”.
Come l’articolo prima sarà molto tecnico e spero di lasciare comunque qualcosa a chi lo leggerà
E come prima, Iniziamo!!

La legge di Faraday

Possiamo intuire che, se la corrosione è formata da ioni positivi che abbandonano l’anodo, allora ci saranno tanti elettroni liberi di girare quanti ne sono gli ioni che se ne vanno.
Questa è la base della legge di Faraday, ovvero se la velocità di corrosione è la variazione di massa al passare del tempo

Velocità di corrosione

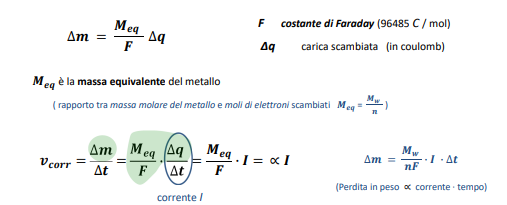
e la massa è formata da atomi metallici, allora la velocità di corrosione è proporzionale alla quantità di ioni che abbandonano l’elettrodo e di conseguenza è proporzionale agli elettroni liberi di girare e quindi alla corrente. Questo ci porta a introdurre la legge di Faraday per la cinetica della corrosione.
Dopo questo frasone lunghissimo vediamo la formula:

Applicato poi sull’area interessata abbiamo che la velocità di corrosione su unità di area è:

E da qui notiamo subito una cosa, ovvero che l’area è una componente importante della corrosione, in particola il RAPPORTO tra le aree di anodo e catodo fa la differenza. Infatti noi sappiamo che la corrente al catodo è la stessa corrente al catodo, ma allora se la corrente è costante abbiamo che più l’area dell’anodo è piccola, più forte sarà la concentrazione di correnti su unità di area. Questo comporta che la velocità di corrosione del catodo cresce al diminuire dell’area dello stesso.

Il circuito di della corrosione

Adesso abbiamo visto dalla termodinamica della corrosione un potenziale di cella, abbiamo appena visto una corrente di corrosione… Non ci ricorda qualcosa?
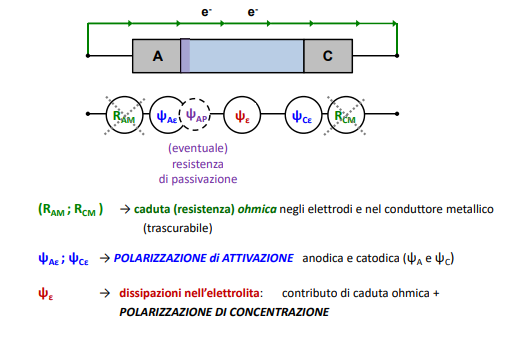
Certamente il processo di corrosione è assimilabile ad un circuito elettrico, e come un circuito elettrico è fornito di un generatore (la cella con anodo e catodo), delle resistenze e una corrente che lo attraversa (appunto la corrente calcolata dalla legge di Faraday).
Vediamo quindi qui sotto le varie componenti:

Visualizzazione del processo corrosivo come un circuito elettrico. Fondamentale per la cinetica della corrosione
Visualizzazione del processo corrosivo come un circuito elettrico.

Vediamo che appunto i potenziali vengono modificati dalle polarizzazioni di attivazione, ovvero un certo sovrapotenziale che deve essere “sconfitto” prima di iniziare la corrosione.
Questo sovrapotenziale è dipendente dalla concentrazione dello ione metallico in un intorno dell’elettrodo.

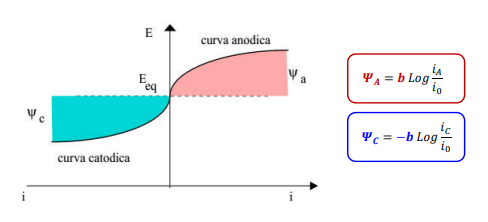
Le rette di Tafel

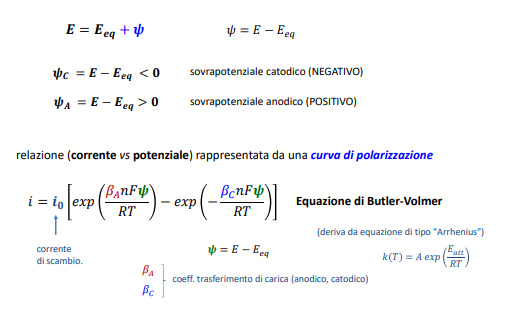
Esistono quindi delle curve di polarizzazione che mettono in relazione il “nuovo potenziale” con la corrente e sono dettate dalla legge di Butler-Volmer.

Equazione di Butler-Volmer

Che raccolte in maniera opportuna ed in funzione di E (potenziale) si ottiene: circa questa cosa qui in rosso

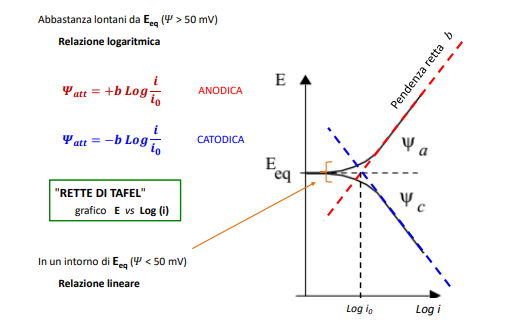
Approssimando questa cosa matematica brutta otteniamo la legge e i grafici di Tafel, ovvero le curve di comportamento anodico e catodico di un materiale.

Mettiamo in scala logaritmica assoluta questo grafico e magia.

Equazioni delle rette di Tafel per la cinetica della corrosione
Equazioni delle rette di Tafel

Le rette di Tafel ci dicono appunto come si comporta il metallo, in particolare

  • La pendenza: al comportamento anodico più la pendenza è alta, più la velocità di corrosione sarà bassa, al comportamento catodico al crescere della pendenza avremo anche qui una cinetica lenta.
  • La posizione rispetto all’asse y (E): al crescere della distanza cresce la corrente di scambio e quindi la velocità minima di corrosione

Andando a sovrapporre più curve di comportamento otteniamo quello che poi chiameremo punto di lavoro di cella.

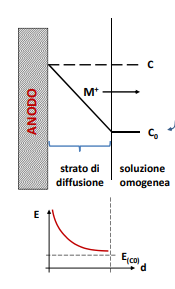
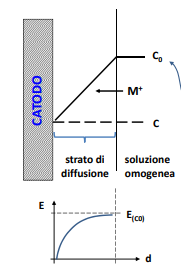
Polarizzazione di attivazione

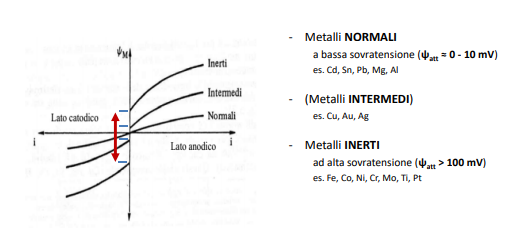
La polarizzazione di attivazione è una sorta di barriera energetica che si oppone alla corrosione. In parte è legata alla natura del metallo, in parte alla natura dell’elettrolita che lo circonda.

Distacco sulla polarizzazione di attivazione dei metalli.

Questo comporta un certo distaccamento tra le curve che però è possibile trascurare poichè dell’ordine dei millivolt, ma ben più importante è il contributo dato dalla natura dell’elettrolita che circonda il materiale. Infatti se questo è “stagnante” attorno agli elettrodi si formerà una “coltre” di ioni di carica opposta all’elettrodo stesso (positiva per l’anodo, negativa per il catodo). Questa si opporrà al movimento delle cariche, ossia alzerà la tensione necessaria all’attivazione dei processi di corrosione.

Grafico di polarizzazione dell'anodo
Grafico di polarizzazione dell’anodo
Grafico di polarizzazione del catodo

Reazioni catodiche

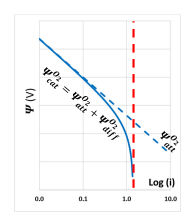
Ricordiamo che le reazioni catodiche importanti sono la reazione di sviluppo idrogeno e quella di riduzione ossigeno. Quest’ultima ha una particolarità, ovvero ha una corrente limite di accettazione dipendente dalla limitata velocità di consumo di ossigeno dell’acqua dipendente dalla concentrazione di ossigeno. Questo si verifica in particolare a elevate velocità di corrosione.

Reazione catodica dell'ossigeno
Reazione catodica dell’ossigeno

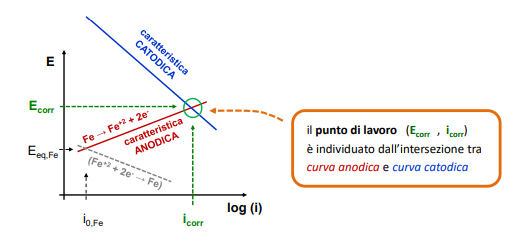
Punto di lavoro

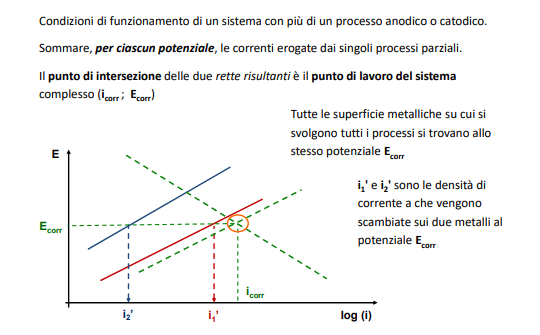
Il punto di lavoro si trova intersecando la caratteristica anodica di un elettrodo con la caratteristica catodica di un altro. Questo è quindi il punto i comune dove le correnti sono uguali (vedi legge di Faraday sopra) e da qui è possibile quindi ricavare il potenziale di corrosione, ovvero la tensione tra i due elettrodi.

Definizione cinetica del punto di lavoro
Definizione del punto di lavoro
Cinetica totale della corrosione di un insieme di processi anodici e catodici

Fenomeni di passivazione

Il fenomeno di passivazione è la creazione di uno strato superficiale di film protettivo composto da ossidi o idrossidi. La natura dello strato è di fondamentale importanza, infatti deve rispettare le seguenti caratteristiche:

  • Compatto
  • Isolante
  • Insolubile
  • Adeso
  • Rinnovabile

Lo strato di film passivante offre quindi una resistenza in più, ma spesso viene generato a determinate condizioni di tensione e corrente.
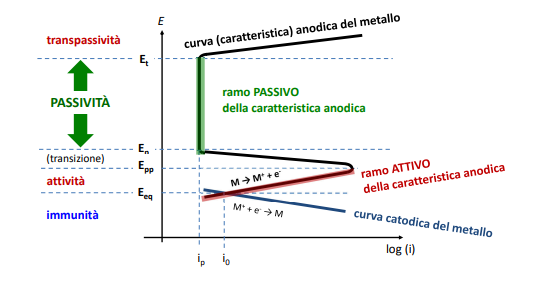
Il diagramma di Evans si trasforma quindi in questo modo:

Grafico anodico di un metallo passivato

Vediamo quindi che circa in maniera istantanea al crescere della tensione oltre il ramo attivo la corrente di passività è inferiore alla corrente di scambio proteggendo così il materiale dalla corrosione.
La zona di passivazione è soggetta a cambiamenti dipendenti da altri elementi magari messi in lega al metallo all’anodo, un esempio è il Cromo che allarga la zona di passivazione in tutte le direzioni, oppure il molibdeno che alza il limite di transpassività.

Paragone termodinamica e cinetica

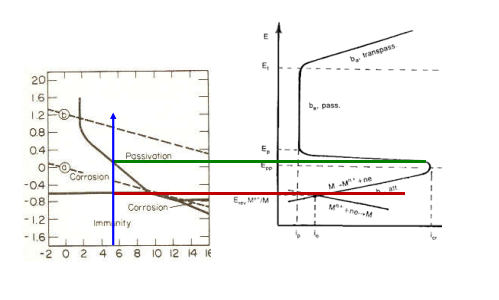
Possiamo vedere che questo comportamento trova riscontro anche nella termodinamica.
Infatti la cinetica della corrosione non può esserci senza una termodinamica favorevole.

Paragone tra cinetica e termodinamica

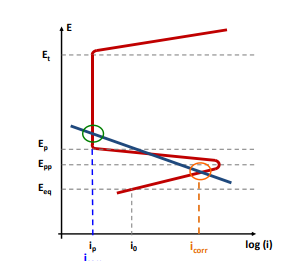
Avendo quindi il nuovo grafico possiamo vedere che:

  • Se la reazione catodica attraversa solo la zona di attività allora la corrente di corrosione sarà quella solita
  • se la reazione catodica attraversa solo la zona di passività allora la corrente di corrosione sarà o nulla o molto bassa
  • Se la reazione Catodica invece attraversa lo stato di transpassività allora avremo fenomeni di corrosione localizzata perchè la tensione riuscirà a “sfondare” il film passivante in alcuni punti
  • Se invece la Reazione catodica attraversa sia la zona di passività, sia la zona di attività, allora alla rottura del film avremo la corrosione sul danneggiamento con velocità di Icorr.
CInetica della corrosione di un metallo passivato con un processo catodico che attraversa sia un punto nella zona di passività sia un punto nella zona di attività

Da questi grafici e poi possibile pensare a dei controlli di corrosione cinetici che vedremo nell’articolo di protezione dei metalli dalla corrosione. Appunto la cinetica è importante perché per l’ingegneria un elemento che non si corrode e uno che si corrode di 0,0001 micron all’anno non hanno grandi differenze,

E Per quanto riguarda la cinetica della corrosione è tutto.
Se vuoi rimanere aggiornato clicca qui, oppure se vorresti leggere gli altri articoli di questa serie clicca qui.
La Termodinamica della corrosione

Dopo aver visto gli accenni di elettrochimica andiamo ad approfondire uno dei 2 aspetti della chimica della corrosione, ovvero la termodinamica di corrosione.
Questo aspetto è quello che risponde alla domanda : “può avvenire spontaneamente?”
Da qui la situazione diventerà molto tecnica e spero di far comunque trasparire qualcosa di interessante.

Iniziamo

I metalli e gli elettrodi di riferimento

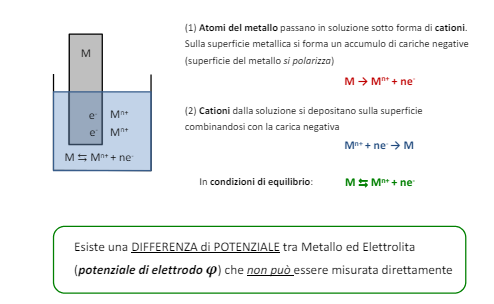
Abbiamo visto la reazione anodica, ovvero gli elettroni vanno via e gli ioni metallici di disciolgono in una soluzione. Questa è una reazione di equilibrio e questo implica che prima dell’equilibrio (ovvero prima che il metallo smetta di sciogliersi), tra il metallo e la soluzione c’è una differenza di potenziale che fa avvenire la reazione. Questa differenza di energia non è misurabile, ma come abbiamo visto è possibile misurare la differenza di potenziale tra un anodo e un catodo.

Singolo elettrodo immerso in una soluzione

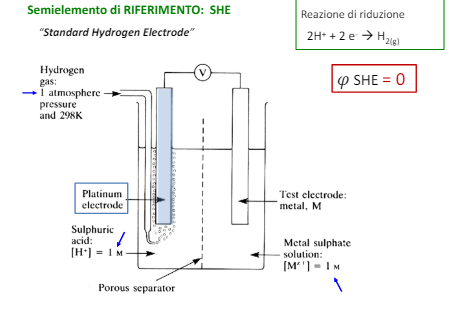
Quindi è necessario utilizzare un riferimento e quello più utilizzato è l’idrogeno utilizzato in questo modo.

Elettrodo di riferimento SHE utilizzato per avere un riferimento per la termodinamica di corrosine
Elettrodo di riferimento SHE

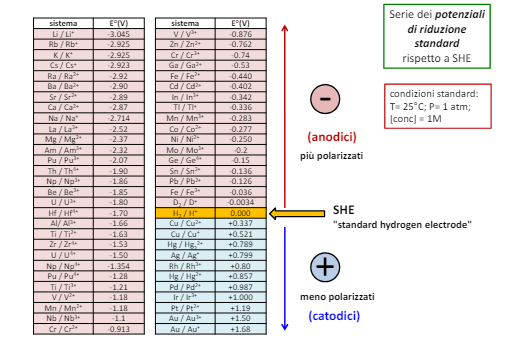
Si considera quindi il potenziale dell’elettrodo SHE come zero e da qui tramite esperimenti è possibile creare una scala di potenziali per ogni reazione di riduzione. ATTENZIONE: questa scala è la scala dei poteziali di RIDUZIONE, ovvero nella formula chimica la direzione di formazione dei metalli solidi.

Scala dei potenziali di riduzione standard rispetto all'elettrodo SHE
Scala dei potenziali di riduzione standard rispetto all’elettrodo SHE

Vediamo infatti che dal lato dei metalli catodici troviamo tutti i metalli che si trovano allo stato metallico in natura, mentre dall’altro lato tutti i metalli che troviamo in forma di ossidi. Notiamo inoltre che il potenziale da un lato e l’altro cambia di segno.

Forza elettromotrice di cella galvanica

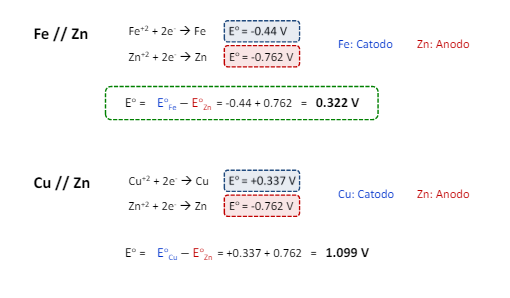
Data questa tabella allora possiamo capire i potenziali di cella, ovvero l’energia “accumulata tra 2 elettrodi” sottoforma di potenziale elettrico. Vediamo alcuni esempi:

Esempio di calcolo di potenziale di cella

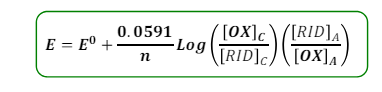
in generale per una cella non in condizioni standard s utilizza l’equazione di NERNST

Equazione di Nernst che gestisce la termodinamica di corrosione
Equazione di Nernst

Vediamo che non è altro che un fattore correttivo delle condizioni standard. Il valore di 0,0591 è dato dalla moltiplicazione dei valori di (RT/F) * ln/LOG
E osserviamo una cosa importantissima, ovvero che le attività non sono strettamente dipendenti dalle reazioni in corso, ma dalle concentrazioni. Infatti è possibile avere una cella galvanica composta con 2 elettrodi dello stesso materiale ma con concentrazioni diverse.
Il processo della cella a concentrazione lo ritroviamo in moltissimi processi corrosivi, principalmente la concentrazione che varia è quella di ossigeno.

Stabilità termodinamica dell’acqua

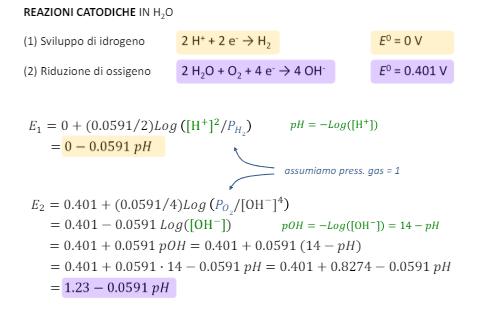
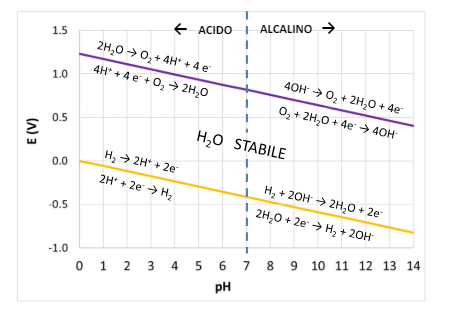
Abbiamo visto appunto che i processi catodici sono dati dall’acqua, ovvero dipendono dalle concentrazioni di ioni H nell’acqua (pH) e di ioni OH (pOH). Quindi svolgendo le equazioni di Nernst in funzione del pH otteniamo il “campo di esistenza dell’acqua”. Ovvero a quale potenziale e quale pH troviamo acqua stabile, dove l’acqua si ossida (sviluppo ossigeno) o dove l’acqua si riduce (sviluppo idrogeno).
Queste reazioni vanno a formare le due linee più importanti per la termodinamica di corrosione sul diagramma di Pourbaix che vedremo dopo.

Equazioni di equilibrio termodinamica dell'acqua
Equazioni di equilibrio termodinamica dell’acqua
Diagramma di Pourbaix con le equazioni e le reazioni di equilibrio termodinamica dell'acqua, base della termodinamica di corrosione
Diagramma di Pourbaix con le equazioni e le reazioni di equilibrio termodinamica dell’acqua

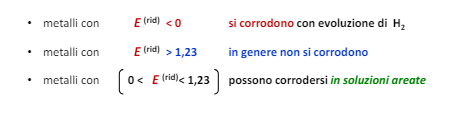
Come abbiamo visto i metalli vanno in corrosione solo se esiste un potenziale catodico maggiore di un potenziale anodico. Dato che le reazioni avvengono con l’acqua vediamo che:

  • In ambiente acido non areato (senza O2) ossidano i metalli con potenziale di riduzione minore di 0 V
  • In ambiente acido areato (con O2) tutti i metalli con potenziale di riduzione inferiore a 1,23 V
  • In ambiente neutro non areato (senza o2) ossidano i metalli con potenziale di riduzione minore di -0.41 V
  • In ambiente neutro areato (con O2) tutti i metalli con potenziale di riduzione inferiore a 0.82 V
  • In ambiente basico non areato (senza O2) tutti i metalli con potenziale di riduzione inferiore a -0.83V
  • In ambiente basico areato (con O2) tutti i metalli con potenziale di riduzione inferiore a +0.40 V
come si corrodono i vari metalli a seconda delle equazioni termodinamiche dell'acqua

Diagrammi di Pourbaix

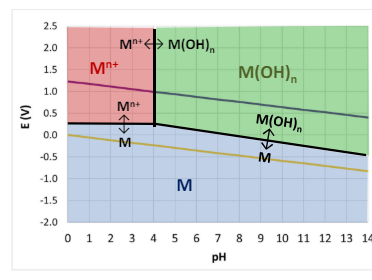
Possiamo ora con lo stesso procedimento sul grafico creare le rette di esistenza di una determinata specie chimica rispetto ad un’altra (equilibrio metallo-ione metallico, equilibrio ione metallico – idrossido, equilibrio metallo idrossido) e sovrapporla al grafico di esistenza dell’acqua. Questo tipo di diagrammi è uno dei pilastri fondanti su cui si basa la termodinamica di corrosione.
Otteniamo circa un diagramma di questo tipo.

Generico diagramma di pourbaix

Principalmente appunto otteniamo 3 zone:

  • rosso: corrosione
  • verde : passivazione
  • blu: immunità

In realtà c’è un problema nella passivazione, ovvero il grafico di Pourbaix non ci da indicazioni riguardanti la qualità della passivazione, quindi non è sicuro che effettivamente ci sia un ossido passivante o un idrossido passivante, ma segna solo la formazione di ossidi e idrossidi.
Vediamo qualche esempio

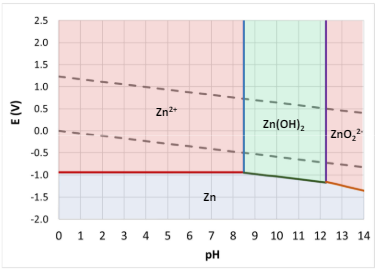
Esempio di diagramma di Pourbaix per lo zinco
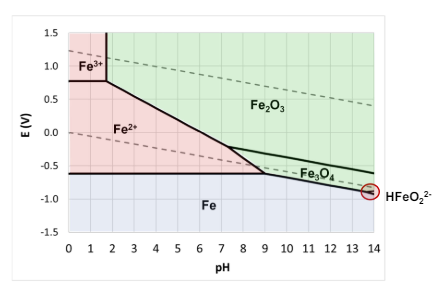
Esempio di diagramma di Pourbaix per lo ferro
Esempio di diagramma di Pourbaix per il ferro

In nessuno di questi 2 casi c’è l’immunità, e infatti entrambi (sia zinco che ferro) non sono presenti in forma metallica in natura e entrambi sono soggetti a corrosione in qualsiasi circostanza in cui esiste l’acqua.
Le zone di immunità in realtà generano idrogeno che può intossicare i metalli (vedasi idrogeno e acciaio)

In questo caso vediamo rame e oro che esistono metallici in natura e che, in particolare l’oro vediamo che è immune in qualsiasi condizione.
Per quanto riguarda la termodinamica di corrosione è tutto.

Anche per oggi è finisce qui. Per rimanere aggiornati pigia qui, per altri articoli, anche quelli della serie “la corrosione”, pigia quii!!

La corrosione, un processo inarrestabile

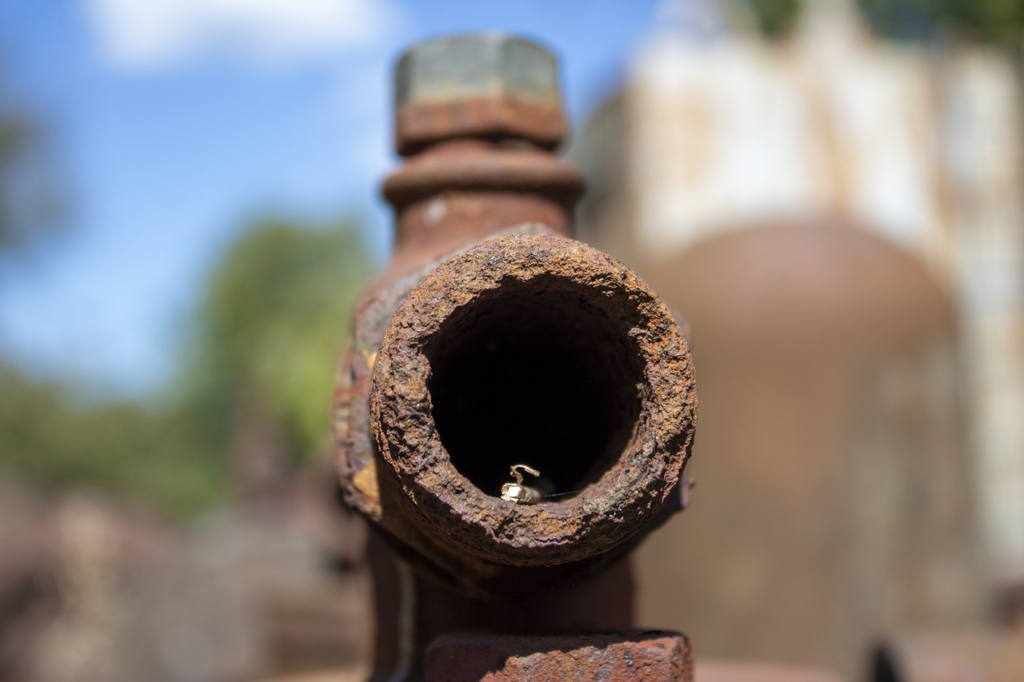
corrosione di un tubo

La corrosione è un processo naturale e inarrestabile che consuma i metalli e ne diminuisce le caratteristiche tecniche. Questo articolo (che per me sarà un ripasso generale hehe) parlerà della chimica di questo processo e di come provare a limitarlo.

Introduzione alla corrosione

Ognuno di noi ha visto almeno una volta un pezzo di acciaio arrugginito e si è domandato: “ma che è successo e perché questo acciaio è arruginito e quest’altro no?”.
Innanzitutto, cos’è la corrosione?
detta in poche parole è un processo chimico che comporta in consumo di un metallo, e viene definito anche come anti-metallurgia.
I processi corrosivi come vedremo sono “termodinamicamente favoriti” per la maggior parte dei metalli.
Infatti pochissimi metalli si trovano in natura allo stato metallico mentre la maggior parte di loro si trova sottoforma di ossidi (vedi per esempio il ferro) o sottoforma di sali (vedi per esempio il litio).

Questo è dovuto appunto alla termodinamica, in particolare alla legge del “gli elementi vogliono avere il livello di energia più basso possibile”
Per poter comprendere al meglio i processi di corrosione facciamo un bel ripassino di elettrochimica.

Il processo come scritto nel titolo è inarrestabile, ma controllabile. Infatti è possibile ridurre i danni innanzitutto progettando in maniera cosciente e soprattutto prescrivendo un monitoraggio e una manutenzione adeguata

L’elettrochimica della corrosione

Quando parliamo di corrosione la chimica fa riferimento alla cella elettrolitica, ovvero sostanzialmente alle batterie.

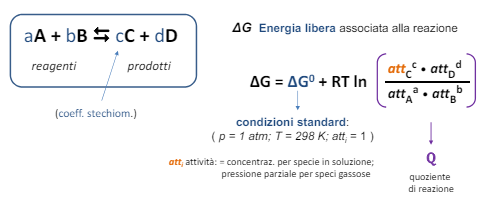
Ma partiamo dal concetto di energia libera di reazione, ovvero un parametro che ci dice se la reazione è spontanea (quindi l’energia dei prodotto è inferiore all’energia dei reagenti) o se ha bisogno di energia per essere sviluppata.

energia libera di gibbs per la cella di corrosione
energia libera di Gibbs

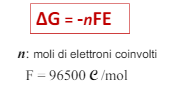
detto ciò vogliamo portare questa energia da un concetto teorico ad un concetto pratico. Ricordiamo quindi che la variazione di energia è un lavoro, come quello del lavoro elettrico. Infatti esiste una relazione tra la variazione di energia libera di Gibbs e il lavoro elettrico.
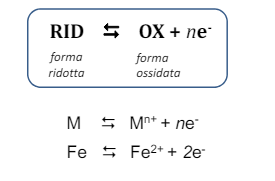
Inoltre abbiamo visto appunto l’applicazione per una generica reazione chimica, ma in corrosione si parla principalmente di forme ridotte e forme ossidate di un metallo.
Piccolo reminder per tutti i chimici all’ascolto, forma ossidata non vuol dire che ci sia un ossigeno attaccato, ma semplicemente che l’elemento ha “perso elettroni”, al contrario forma ridotta vuol dire che l’elemento ha “guadagnato elettroni”

riduzione e ossidazione
energia libera vs lavoro elettrico corrosione
Energia libera vs Lavoro Elettrico

Con queste conoscenze acquisite ora possiamo calcolare il potenziale teorico di una cella elettrochimica

La cella elettrochimica

Cella elettrochimica
Cella Elettrochimica

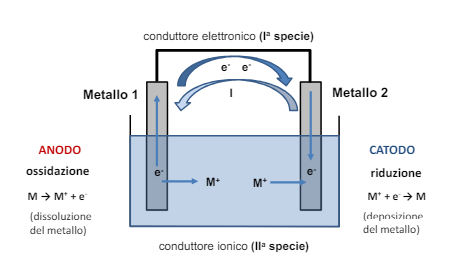
Vediamo che nella cella avvengono 2 reazioni su 2 metalli differenti.
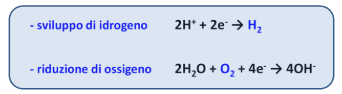
L’anodo è il metallo che si consuma (il metallo si discioglie come ione perché perde elettroni) mentre il catodo è la “sede della reazione catodica”, ovvero una reazione che consuma gli elettroni prodotti dall’anodo. Nella teoria abbiamo la “deposizione” dello ione metallico sul catodo. Questo processo può avvenire e viene usato appunto per galvanizzare dei pezzi (per esempio i pezzi cromati sono fatti in questo modo). Nel campo della corrosione invece i processi catodici molto raramente sono di deposizione del metallo, ma visto l’ambiente ricco di acqua saranno i processi di riduzione dell’ossigeno e di formazione idrogeno dalla soluzione.

Principali reazioni catodiche di corrosione
Principali reazioni catodiche

Lo schema del processo corrosivo

Elementi fondamentali della corrosione
Cerchio dei 4 elementi della corrosione

Il processo di corrosione inoltre ha altri 2 componenti, ovvero i 2 conduttori. Questi sono quelli che permettono il passaggio di elettroni dall’anodo al catodo.
Se non ci fosse questo spostamento di elettroni da un metallo ad un altro non ci sarebbe corrosione perché appunto il metallo dell’anodo non perderebbe elettroni e quindi non perderebbe ioni metallici nella soluzione.

La corrosione, i fattori che la guidano

Fino ad adesso abbiamo visto la chimica dietro la corrosione, ma appunto è un processo complesso e guidato da innumerevoli fattori tra cui i principali sono i metalli e l’ambiente.
Abbiamo visto fino ad adesso la chimica tra 2 metalli, ma se avete fatto caso nell’equazione di Gibbs è segnata l’attività, e l’attività dell’ossigeno è la sua pressione parziale sul pezzo. Questo implica purtroppo che non solo c’è corrosione tra un anodo di un metallo e un catodo di un altro, ma zone dello stesso materiale a seconda dell’esposizione si possono comportare come anodo o come catodo rispetto ad un altra.

Per oggi è tutto, questa sarà una nuova serie e qui troverete le altre parti. Mentre per le novità cliccate qui!!
Alla Prossima.

Le basi del CAD: Le sezioni e i tagli

Ora che abbiamo la capacità e la conoscenza delle viste e delle linee, vediamo le sezioni e i tagli.
Queste sono un tipo particolare di proiezioni che ci permettono di vedere all’interno di un pezzo.
L’idea è quella di tagliare la componente per poter vedere alcuni dettagli che nella realtà non si potrebbero mai vedere.
Le viste generate con questa procedura devono comunque rispettare le regole delle proiezioni
Questo permette di rispettare la regola d’oro del disegno, ovvero quella di fare un disegno UNIVOCO e facile da leggere.

Esempio di un oggetto sezionato
Esempio di oggetto tagliato

La necessità delle sezioni e i tagli

Come detto nell’introduzione le sezioni semplificano la visualizzazione di un pezzo, ma quali sono i casi in cui bisogna inserire delle sezioni?
In tutti i casi in cui c’è una geometria all’interno del pezzo che non è chiara.
Vediamo ad esempio l’immagine sopra. Senza la sezione non ci sarebbe modo di distinguere se il foro sia passante o meno. Oppure non potremmo sapere che sullo spallamento del foro centrale ci sia un raccordo di raggio 3.
Questo è il motivo per cui andiamo a fare questi “tagli” nella materia. Ricordiamoci però che è solo un taglio teorico, mettendo una sezione in un disegno non andiamo a chiedere alla fabbrica di tagliare il pezzo!!

I vari tipi di sezione

Secondo normativa ci sono molti tipi di sezione possibili:

  • Vista in sezione
  • Vista in semisezione
  • Vista in sezione su piani diversi (sfalsati)
  • Sezioni parziali o a strappo
  • Sezioni in vicinanza
  • Sezioni ribaltate in loco

A seconda delle singole necessità del disegno quindi si hanno più opzioni.

Anatomia della sezione o del taglio

Per poter leggere un disegno bisogna saper individuare quali sono le sezioni e come leggerle, quindi partiamo da come sono fatte le sezioni e i tagli.

Visualizzazione del piano di taglio o sezione
Piano di sezione

Piano di sezione: Il piano di sezione è il piano immaginario che “taglia” l’oggetto in 2 parti
Sezione: è l’area “trapassata dalla lama” durante il taglio, o in termini tecnici “tutto ciò che giace sul piano di sezione”. La sezione è evidenziata dalla “campitura”, ovvero quel tratteggio a obliquo.
Taglio: Il taglio è la sezione sommata alle “linee di fondo”, ovvero tutte le linee che si vedono dopo il taglio dell’oggetto.

anatomia di un taglio
Anatomia di un taglio

Nei disegni la maggior parte delle volte vedremo il taglio, ovvero la sezione + le linee di fondo.
L’eccezione che conferma la regola per eccellenza sono le sezioni ribaltate in loco tipiche dei disegni di albero (in meccanica albero=elemento che trasmette moto rotatorio).

Albero con sezioni ribaltate in loco
Esempio di sezione senza taglio

Le tipologie di taglio

Vediamo ora una ad una le varie tipologie di taglio o sezione e qualche esempio di applicazione

Vista in sezione

Esempio di vista in sezione

La vista in sezione, come dice il nome, è un’intera proiezione dedicata alla sezione e si prende la sezione dell’intero pezzo.
Il punto di taglio viene indicato da una linea tratto punto (qui sostituita da una linea continua viola) con le estremità più spesse.
Alle stesse estremità viene riportato il nome della sezione seguito da una freccia che indica quale lato del taglio stiamo rappresentando.
Questo tipo di sezione si utilizza principalmente per pezzi non troppo complessi e con magari un singolo elemento caratteristico da evidenziare (vedi esempio qui sopra).

Viste in semisezione

Semisezioni di oggetti simmetrici

Questa particolare rappresentazione è estremamente utile nel caso di oggetti simmetrici. Come vediamo dall’esempio la rappresentazione in semisezione ci permette di rappresentare nello spazio di un singolo disegno, sia la parte interna che la parte esterna. Mi raccomando però: e valido SOLO per oggetti SIMMETRICI e solo lungo l’asse di simmetria dell’oggetto.

Sezione su piani sfalsati

Sezioni a piani sfalsati
Sezione a piani sfalsati

Molto interessante questo tipo di vista perché permette di mettere i evidenza 2 diversi particolari facenti parti dello stesso pezzo che però non sono allineati. Vediamo infatti 2 esempi (sopra a piani paralleli e sotto a piani posti ad un certo angolo tra loro)

Esempio di sezione a piani sfalsati su un angolo

Sezioni parziali o a strappo

Esempio di sezione parziali o a strappo
Esempio di sezioni a strappo

Questo caso permette di risparmiare lo spazio di un intera vista e di ottenere le informazioni necessarie riguardo un dettaglio in un solo disegno nonostante questo in una vista normale risulti nascosto. Vediamo ad esempio il secondo disegno: possiamo chiaramente vedere che si tratta di una sorta di tappo su cui fondo è stato fatto un foro cieco e sulla testa una svasatura. Tutto questo sarebbe stato sicuramente visibile o facendo 3 viste (2 per i lati e la principale) o facendo una vista e una sezione. Questo metodo ci ha permesso di risparmiare dello spazio e sicuramente anche del tempo. Inoltre la lettura è immediata e semplice.

Sezioni in vicinanza

Sezione in vicinanza
Esempio di sezione posta in vicinanza

Questo tipo di sezione serve ad evidenziare la sezione di un elemento lungo o a evidenziare un singolo dettaglio su un elemento. Può essere utile per par capire come è fatta una determinata struttura (piena, vuota, aperta, chiusa ecc. ). Questa applicazione è molto utilizzata per gli alberi e permette di vedere i dettagli sulla sezione degli alberi e di visualizzare e avere dati su eventuali scanalature o sedi per chiavette.

Esempio di albero con sezioni nelle vicinanze
Albero con sezioni nelle vicinanze

Sezioni ribaltate in loco

Esempio di sezione ribaltata in loco

Questa tipologia di sezione è l’alternativa alla precedente. Anche se poco usata rende molto chiaro com’è fatta la sezione di un determinato elemento. Bisogna fare molta attenzione ad utilizzare questa metodologia perchè tende a rendere il disegno più confusionario.


Anche per oggi è finito l’articolo e abbiamo visto tutte le potenzialità di usare le sezioni e i tagli in un disegno tecnico. Per vedere altri articoli sul CAD clicca qui. Per le novità invece qui.
Creality K2 Plus, la nuova stampante multi-filamento

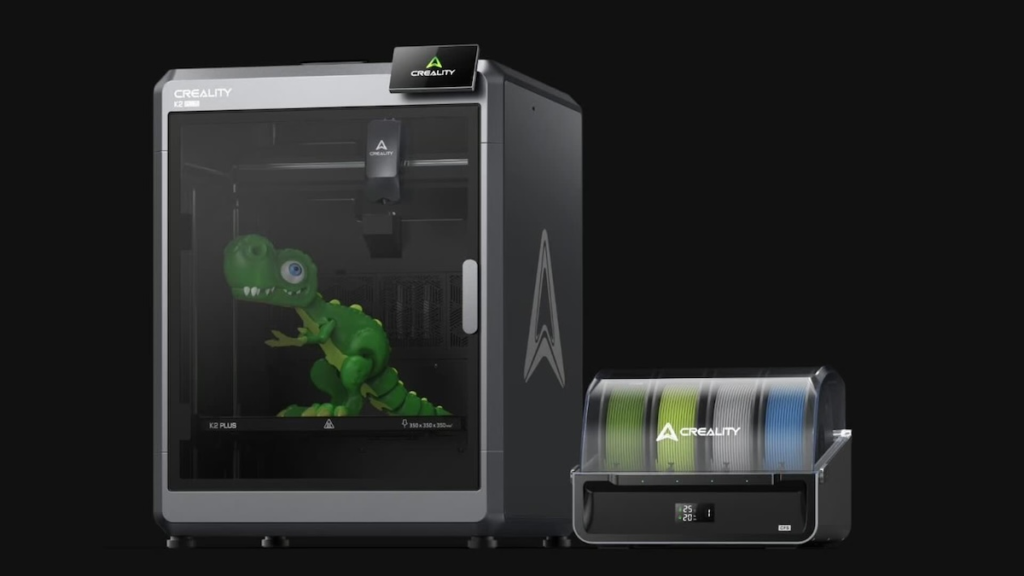
Anteprima Crealty K2 plus

Stamattina mi sono svegliato con la notizia che la Creality, casa madre della nostra amata Ender 3, ha svelato la sua ultima creazione che la fionda nel mercato di Bamboo Lab.
La nuova creazione di casa Creality e quella che vedete qui sopra e il sistema non è in realtà nulla di nuovo.

Le caratteristiche della stampante

Vediamo infatti una stampante a camera chiusa, ma con la possibilità di controllare la temperatura della camera. Questa impostazione è ottima per avere una qualità di stampa maggiore e soprattutto per poter gestire dei filamenti particolari come il PET e L’ABS.

Abbiamo inoltre i classici optional di una stampante di alto livello come l’auto-livellamento e un meccanismo di estrusione avanzato.
Vediamo anche un sistema di telecamere integrato alla stampante e che molto probabilmente verrà supportato tramite un sistema di AI.

Altra caratteristica interessante è il volume di stampa di 350 mm3, ottimo per stampe più complesse e avanzate.

E infine il modulo Creality Filament System (CFS) che, come per la Bamboo Lab, funziona tramite un modulo RFID per riconoscere colore e materiale da stampare.
Attualmente non è possibile utilizzare i filamenti di Bamboo Lab, ma mamma Creality metterà a mercato una sua gamma di filamenti che, oltre ai colori, spaziano dal PLA all’ABS.

I nuovi scanner di Creality

Un’altra uscita interessante associata al 10′ anniversario di Creality saranno sicuramente i nuovi scan ottici (CR-scan Raptor) che unisce tecnologia laser e ottica per ottenere scansioni di altissima qualità e dettaglio. Soprattuto permetterà di integrare alla scansione non solo la forma ma anche il colore.
Più abbordabile (anche se non molto) anche il CR-Scan Otter che ancora permette di codificare il colore tramite 4 fotocamere.
Questi scanner permetteranno di studiare e progettare le vostre stampe a colori e a migliorare la qualità generale di stampa grazie all’altissima precisione (0,02 mm di di dettaglio)

Conclusioni

Questa nuova stampante non sarà sicuramente la rivoluzione della stampa 3D, ma visto i precedenti di casa Creality potrebbe portare la tecnologia del multifilamento alla portata di tutti.

Vista la filosofia open-source dell’azienda, la comunity potrebbe trovare modi innovativi per utilizzare il CFS sia con la stampante originale che con altre stampanti e filamenti non originali.
Io sono molto fiducioso sulla tecnologia open-source e soprattuto mi incuriosisce l’implementazione dell’AI nella stampa 3D. Non è stato chiarito come verrà utilizzata, ma potrebbe essere un rilevamento per evitare le failed print o ancora più bello sarebbe un’implementazione di correzione della stampa.

Mi sono sentito di scrivere questo articolo nell’emozione di aver scoperto una nuova uscita di Creality che già ci ha regalato belle macchine a prezzi abbordabili.

Se vuoi vedere altri articoli sulla stampa 3D pigia qui, mentre per le nuove uscite qui.

Fonti:

www.stamparein3d.it
www.tomshw.it
www.creality3dofficial.eu

La magia del taglio laser

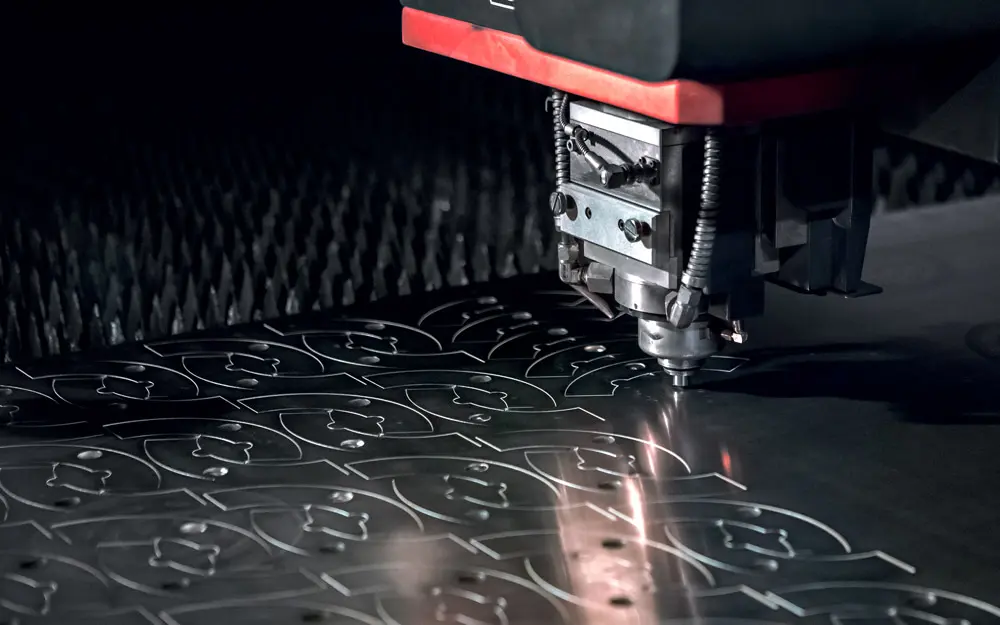
Immagine taglio laser

Il taglio laser è un processo di lavorazione che utilizza un raggio di luce concentrata per tagliare materiali come metalli, legno, plastica e tessuti. Il raggio laser viene generato da una sorgente di luce un po’ particolare. Questo fascio di luce viene guidato attraverso una serie di specchi e lenti per concentrarlo su un punto preciso sulla superficie del materiale da tagliare. Il calore generato dal raggio laser scalda il materiale fino a quando non si vaporizza o si fonde, consentendo di tagliare attraverso di esso.

Utilizzare una macchina laser presenta numerosi vantaggi rispetto ai metodi di taglio tradizionali come il taglio meccanico o la troncatura.

I vantaggi

  • Precisione: consente di tagliare con estrema precisione, con tolleranze spesso inferiori a 0,1 mm.
  • Velocità: Il taglio laser può essere molto veloce, con alcune macchine in grado di tagliare centinaia di metri al minuto.
  • Versatilità: Il taglio laser può essere utilizzato per tagliare una vasta gamma di materiali, tra cui metalli, legno, plastica e tessuti, con un solo sistema.
  • Qualità del taglio: Il taglio laser produce bordi puliti e precisi, senza sbavature o deformazioni.
  • Automazione: la taglierina laser può essere controllato da un computer, consentendo un’elevata automazione del processo di produzione.

Il taglio laser viene utilizzato in una varietà di settori, tra cui l’ingegneria meccanica, l’edilizia, l’automotive, l’elettronica, l’arredamento e l’abbigliamento, senza parlare per le applicazioni per gli utenti domestici!!

Infatti per gli utenti domestici ormai esistono molteplici applicazioni, per esempio io l’ho utilizzato per decorare i barattoli delle spezie e per creare una luce da notte a mo’ di ologramma.

Gli svantaggi

I laser però presentano alcuni limiti rispetto ad altri metodi di taglio. Tra questi limiti ci sono:

  • Costo: Le macchine per il taglio laser possono essere costose, sia in termini di acquisto che di manutenzione.
  • Materiali: Alcuni materiali come il vetro o ceramiche sono difficili da tagliare con il laser a causa della loro alta resistenza al calore e alla loro alta densità.
  • Spessore del materiale: Il taglio laser è più efficace su materiali sottili, poiché il raggio laser può perdere potenza quando attraversa materiali spessi.
  • Emissioni: può produrre emissioni come fumi e polveri, che possono essere dannose per la salute umana e l’ambiente.
  • Sicurezza: Il taglio laser è un rischio per la sicurezza se non viene utilizzato correttamente, poiché il raggio laser può causare lesioni agli occhi e alla pelle.
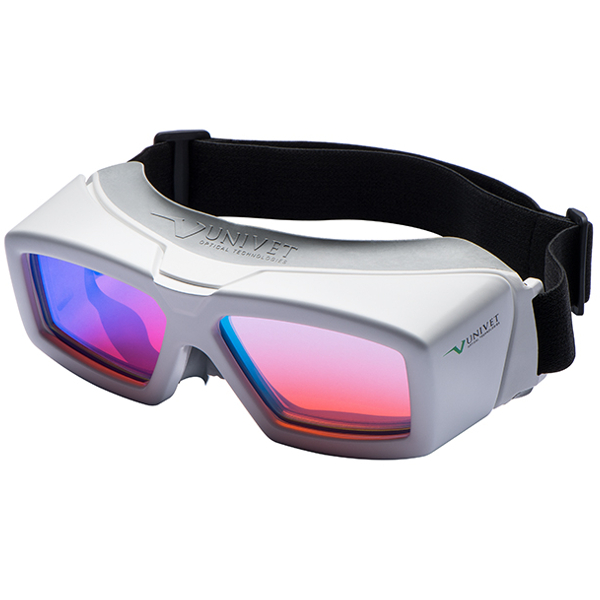
un DPI per il taglio laser
Occhiali protezione per il taglio laser

In generale, il taglio laser è un metodo preciso e versatile. Richiede un’adeguata informazione e attrezzature per garantire la vostra sicurezza e la qualità del prodotto finale. Inoltre, per determinati materiali o spessori, può essere più conveniente utilizzare altre tecnologie di taglio, ma per noi che siamo amatoriali, la tecnologia ci apre infinite porte!!.

Le applicazioni per noi stampatori

Le applicazioni per noi stampatori
Tutto bene, ma a noi cosa interessa di questa tecnologia così innovativa?

Bhe, le incisioni ci permettono di personalizzare oggetti preesistenti, sia stampati che non.
Mentre tramite il taglio possiamo preparare dei progetti con materiali che per uno stampatore potrebbero essere più difficilmente accessibili come legno, plexiglass e altri materiali in forma di laminato (spessori e materiali sonno limitati dalla potenza e, anche se non si direbbe, il COLORE del raggio).

Per esempio possiamo fare dei portapenne in legno, risparmiando tempo, materiale e pazienza!!!
Nei prossimi articoli approfondiremo il funzionamento, la fisica e come interagisce il laser sui vari materiali

E anche per oggi è tutto, rimani aggiornato sulle novità in uscita qui.
Le basi del CAD : Le linee e il foglio

esempio di disegno CAD
Disegno di un motore. si possono vedere le varie tipologie di linea

Introduzione sulle linee

Sembra un’idiozia, ma il punto centrale di un disegno sono le linee. Senza la conoscenza sul significato delle linee (spessori e forme) non è possibile leggere e tantomeno fare un disegno meccanico in CAD. Anche per questo aspetto del disegno degli ingegneri pignoli hanno fatto una normativa piuttosto stringente, infatti c’è una norma che spiega anche come piegare il foglio di un disegno!!.
In questo breve articolo parleremo di questi 2 aspetti del disegno tecnico e spero di renderlo meno noioso di quanto lo sia effettivamente.

Lo spessore e la forma delle linee

Facendo riferimento alla norma UNI EN ISO 128-20 (questo è il link per l’acquisto della norma. Purtroppo le fonti ufficiali costano nonostante dovrebbero essere di libero utilizzo secondo il mio parere) Vediamo la normativa sullo spessore.

Schema sullo spessore delle linee
Tabella per la matita da scegliere e lo spessore delle linee

Ovviamente si parte da qui, ovvero dal disegno a mano in cui lo spessore è dettato dalla matita utilizzata. Nonostante sembri un metodo antiquato, per partire a disegnare da zero è il metodo più economico.
Da norma ci sono gli “spessori unificati” ovvero gli spessori accettati nel disegno; ovviamente questi si possono applicare in maniera uniforme solo nel disegno CAD.

tabella dello spessore delle linee normate.
Spessori di linee normate

Questi spessori sono in rapporto 1/sqrt(2) ed è necessario scegliere almeno 3 spessori in rapporto 1:2:4 tra loro.
Per esempio possiamo scegliere 0,25 , 0,5 e 1 per gli spessori fine, grossa ed extra grossa
Ogni spessore ha poi un significato geometrico sulla geometria che si disegna.

Un altro passaggio importante per quanto riguarda le linee è la forma. Sempre da normativa ci sono 4 definizioni di forma importanti:
-linea continua ——————
-linea tratteggiata – – – – – – – – – – –
-linea tratto lungo-tratto corto o tratto-punto — – — – — – — – — –
-linea tratto lungo-2 tratti corti o tratto- due punti — – – — – – — – – — – – —

Gli utilizzi delle linee

Qui c’è un’enorme tabellone delle linee da utilizzare e in quali occasioni:

Linea continua
finegrossa
linee di riferimeto e richiamoSpigoli e contorni in vista
campitura di sezioniDiametri nominali
spigoli fittizzi in vistaLinee di cambio di giacitura
contorno di sezione localelinee di interruzione di filettature
assi di simmetria brevi
linea di madrevite o vite
diagonale di superfici piane
linee di piega
contorno di viste ingrandite
linee di interruzione

Linea a tratti fine
Solo utilizzati per gli spigoli nascosti

Linea tratto punto
finegrossa
Assi di simmetriaSuperficie a prescrizione particolari
Piani di simmetriaEstremità delle sezioni di taglio
Linee primitive
Circonferenze primitive
Tracce di piani di taglio

Questi sono i casi principali, ovviamente ci sono delle prescrizioni da normativa che non sono segnate qui, ma è solo la base per poter leggere e fare un disegno.
Inoltre c’è una gerarchia delle linee quando si sovrappongono che in realtà è molto intuitiva

  1. continua grossa
  2. a tratti grossa
  3. mista fine o grossa
  4. mista fine
  5. mista fine a tratto lungo / due punti
  6. continua fine

Il foglio

Questo paragrafo è più una curiosità che una cosa tecnica, ma anche questa sezione del disegno è super normata.
Partiamo intanto dalle dimensioni innanzitutto del foglio

Tabella dimensioni dei fogli

Noi siamo abituati al nostro foglio A4 da stampante, ma le proporzioni sono circa del “il lato corto del successivo è la metà del lato lungo del precedente”.

Inoltre da normativa abbiamo il margine che varia al variare della dimensione del foglio e bisogna avere una zona informazioni detta cartiglio.

La dimensione del cartiglio è uguale per tutte le dimensioni del foglio ed è di larghezza 210mm e di altezza variabile (dipende molto dalla distinta pezzi, ovvero la lista di tutte le componenti di un disegno)

Un buon progetto dovrebbe avere 3 gruppi di disegni, ovvero il disegno di assieme e l’esploso (l’esploso è il disegno che fa vedere come si monta il componente meccanico).In questa sezione troviamo quindi la distinta pezzi. Una cosa importante: NELLA DISTINTA PEZZI VANNO MESSE ANCHE TUTTE LE VITI E GLI ORGANI DI COLLEGAMENTO.
I disegni delle singole componenti numerati da riportare poi nella distinta pezzi, e alla fine i se necessario i documenti di produzione con i passaggi.(diciamo che l’ultima parte è per chi produce effettivamente il pezzo e tendenzialmente non sarai te a dover produrre questo tipo di documentazione)

Esempio di distinta base
Esempio di distinta base su un assieme

Ma come si piega il foglio?

Ok, parte meme ma non troppo dell’articolo. come vanno piegati i fogli?
Secondo normativa quando piego il foglio il cartiglio deve essere la prima cosa che si vede a foglio piegato.

Anche per oggi finisce qui. Se vuoi continuare a vedere gli altri articoli sul CAD clicca qui, mentre se vuoi vedere gli articoli nuovi qui
Stampa 3D e Microfusione

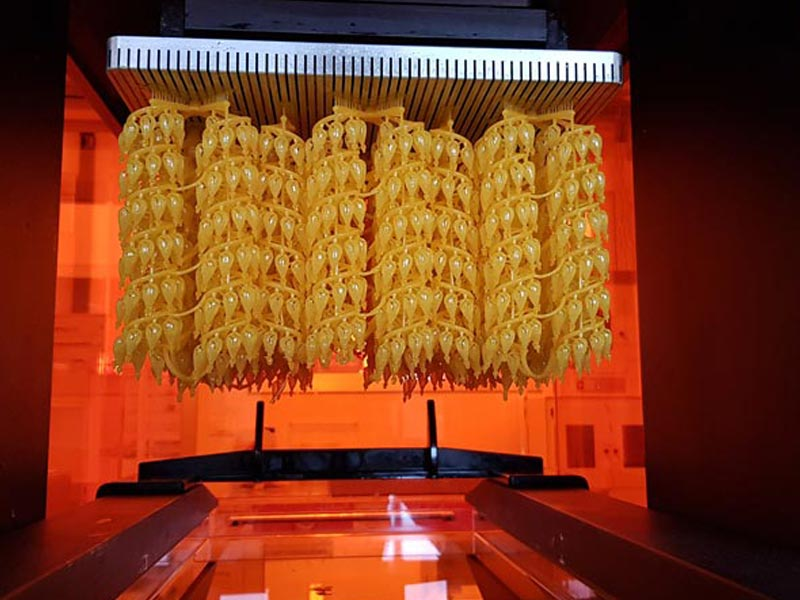
Esempio di stampa dei cluster per la microfusione
Cluster per microfusione stampato in 3D

Una domanda che ogni maker si è posto almeno una volta nella vita è : “Tutto bello eh, ma posso farlo di metallo?”. La risposta è sì tramite la Stampa 3D a resina e la microfusione, e il mondo della gioielleria e non solo ne è ben consapevole.
Questo processo di microfusione è il modo in cui non solo vengono fatti i gioielli, ma anche delle componenti meccaniche con geometrie molto complesse.
Se avete un po’ di familiarità con la metallurgia magari avrete visto come si fanno le colate in terra (associo un link per la curiosità) e il processo di microfusione è l’evoluzione di questo processo.

La microfusione: il processo

Il processo di microfusione è un processo di metallurgia detto “a forma persa” come la formatura in terra. Ovvero una volta fatta la colata io vado a perdere la matrice che l’ha generata.
Il processo è come fare una fotografia di metallo ad un oggetto.
Ma come funziona?

Formatura della cera

Si parte dalla “cera” che non è quella della candela, ma una cera apposita che si scioglie ad una temperatura maggiore di quella ambiente ma ad una temperatura molto inferiore a quella del metallo fuso. Per essere precisi ad una temperatura inferiore a quella di sinterizzazione (indurimento) della scorza che faremo attorno alla cera.

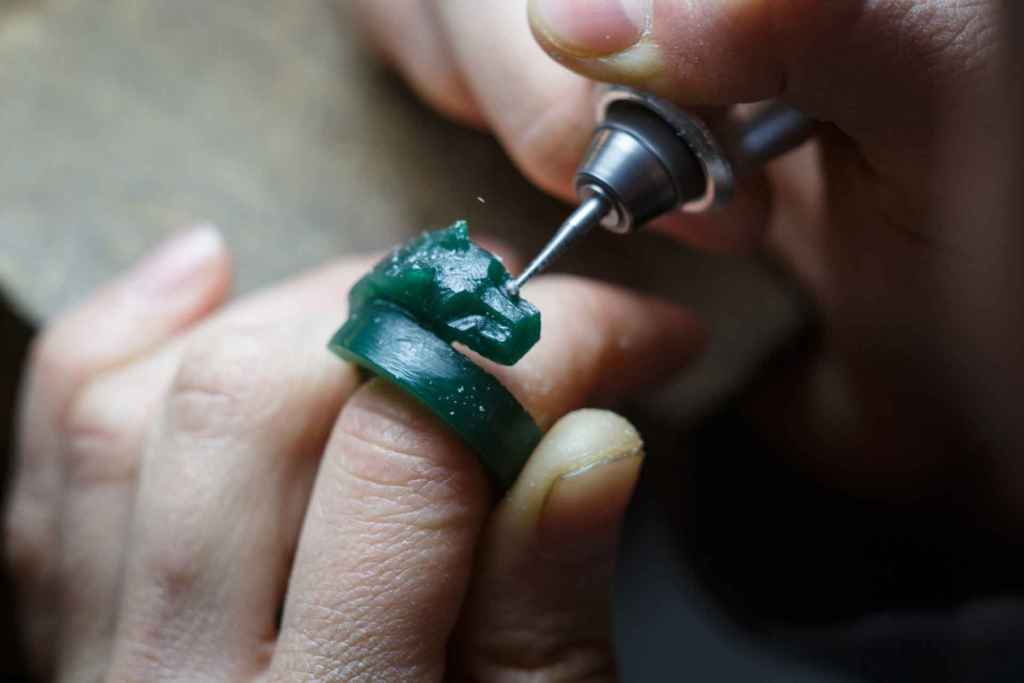
Artigiano che intaglia un anello in cera per microfusione
Artigiano che intaglia un anello in cera


Si dà una forma alla cera per grandi produzioni la si inietta in una forma come per il processo di plastica ad iniezione.
Tradizionalmente è un’operazione svolta artigianalmente.
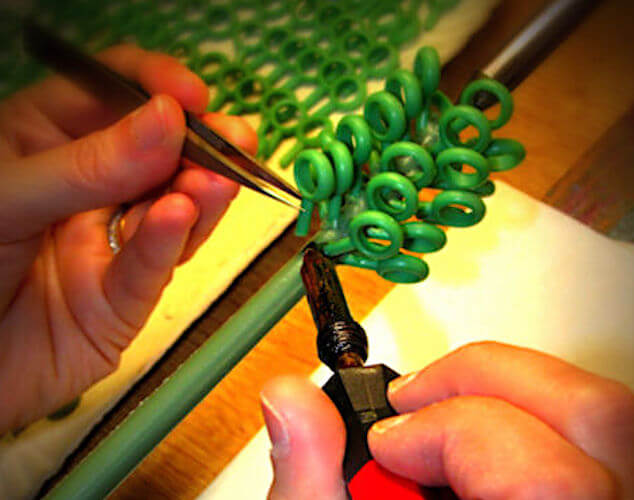
In seguito si monta una certa quantità di oggetti su un “albero”, anche di forma e dimensioni diverse. Questo albero sarà il negativo del canale di colata principale e unirà tutti i pezzi e come materozza.
In questa fase vanno inseriti anche i canali secondari che permettono all’aria di uscire e permettono al metallo di raggiungere tutti i punti della forma.

Montaggio di elementi su tronco per microfusione
Montaggio di elementi sul tronco per la formatura dell’albero

La scorza ceramica e la cottura

E ora come per una fotografia vogliamo il negativo della nostra pianta di oggetti.
Si riveste quindi l’albero con uno slug, ovvero una melma ceramica fatta principalmente di 3 parti. Una parte ceramica resistente al calore in polvere in emulsione in un liquido volatile e un collante.
E qui si fa come le cotolette e impaniamo nella ceramica il nostro albero.
Si vuole fare molti strati e questi strati vanno studiati in maniera tale da:

  • Mantenere una qualità superficiale molto elevata, quindi le prime n “pucciate” nella melma le voglio in uno slug molto liquido e con delle particelle ceramiche estremamente fini.
  • Avere una struttura solida, quindi i prossimi n passaggi saranno in uno slug con particelle di ceramiche sempre più grandi fino ad ottenere una scorza solida e stabile meccanicamente.

Tutti i passaggi sono intervallati da una sosta in una zona ventilata per far aderire le polveri e far evaporare la parte volatile.

Infine si mette questo albero di cera impanato nella ceramica in un forno a temperatura di sinterizzazione. In questa sede abbiamo l’evaporazione della parte volatile dello slug e lo scioglimento della cera. In questo modo la ceramica all’esterno si indurisce e diventa il contenitore in cui andremo a colare il metallo fuso.

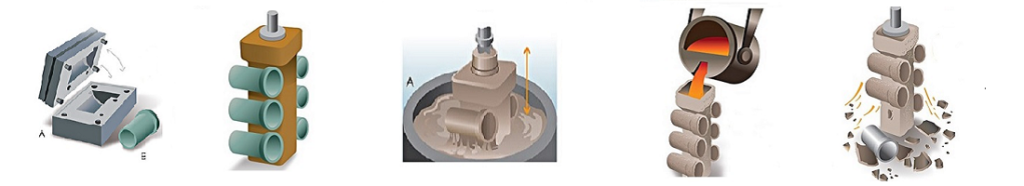
Processo di microfusione in singoli passaggi
Processo di microfusione riassunto in una immagine

Come si lega la Microfusione con la Stampa 3D?

E ora Giovanni? Ci hai fatto una super-pippa sulla microfusione, ma siamo su un blog di stampa 3D, cosa lega tra loro la stampa 3D e la microfusione?
In realtà c’è un passaggio molto interessante per noi, infatti la parte di formatura della cera ha una terza opzione, ovvero la stampa 3D!!
Infatti esistono delle resine che ci permettono di stampare la “cera” necessaria alla formatura degli oggetti e, buona notizia per tutti, COSTA POCO.
La gioielleria infatti per avere una certa ripetibilità, ma comunque contenuti limitati, sceglie questa opzione.
Il vantaggio è che non è necessario progettare il posizionamento sul tronco a posteriori ma viene creato un cluster direttamente e il processo è altamente ripetibile senza dover fare uno stampo metallico molto costoso.
Anche per oggi è tutto. Per leggere gli ultimi articoli clicca qui e ci vediamo al prossimo articolo!!